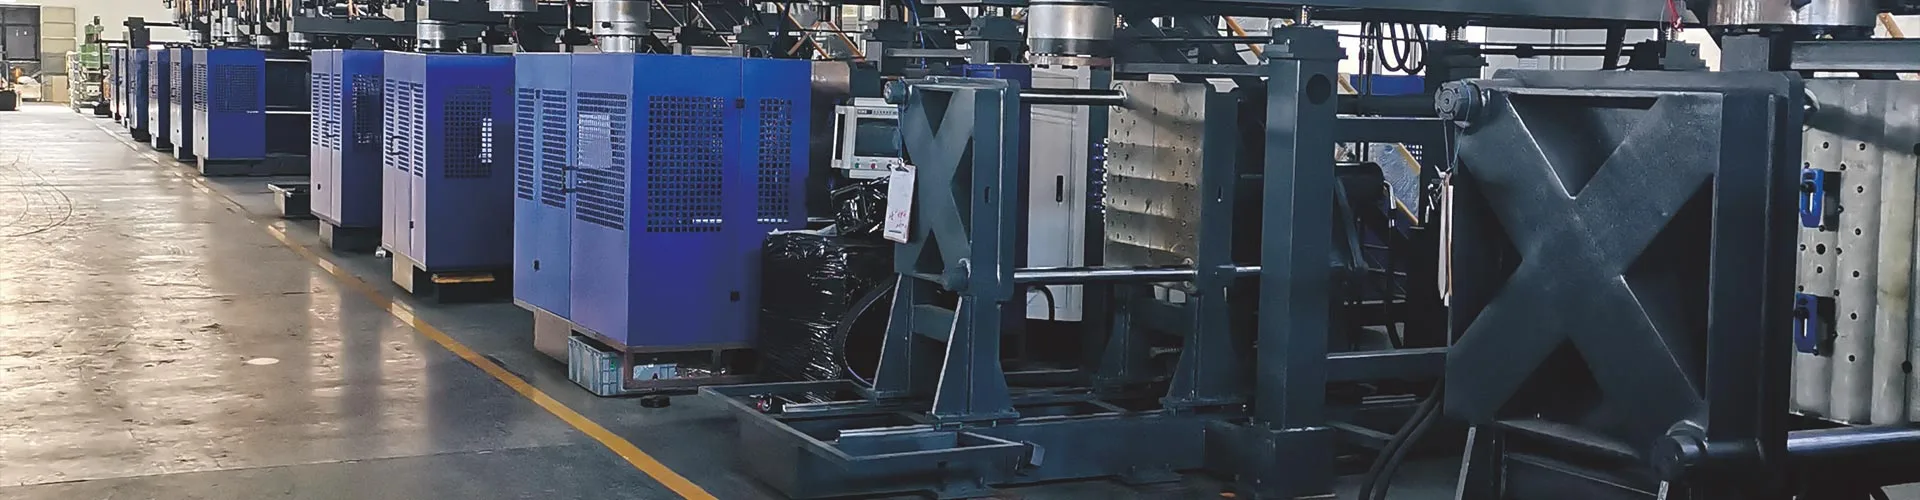
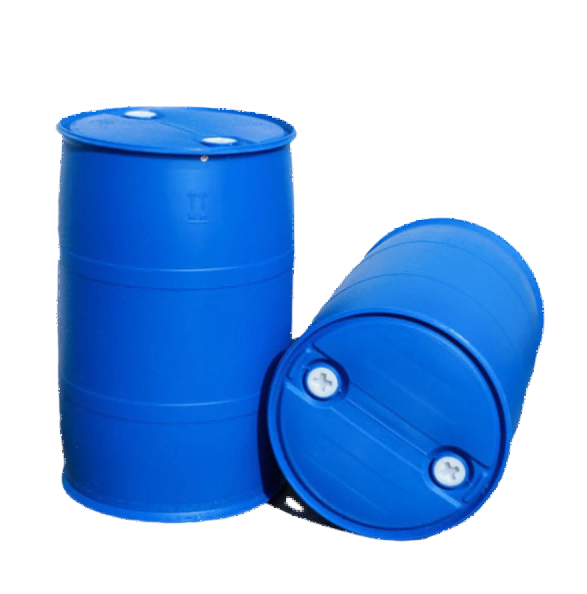
1000L IBC үрлеу машинасы пластикалық ішкі ыдысты құрайды. Ол толық IBC-ті өздігінен дәлелдемейді. Мақұлданған ішкі бөтелкеге, торға, паллетке, жабындарға, материал жүйесіне, қалыпқа, төменгі жинаққа және қажетті қаптама сынақтарына сәйкес машинаны таңдап, қабылдаңыз.
Үлкен сыйымдылық IBC жобасын машина өлшемін анықтау жаттығуы сияқты етеді. Күрделі жұмыс интерфейстерде отырады. Жоғарғы саңылау жабуға сәйкес келуі керек. Астыңғы розетка клапанға және торға кіруге сәйкес келуі керек. Қалыпталған корпус паллетке дұрыс отыруы керек. Тор ішкі ыдысты зақымдайтын контакт жасамай қорғауы керек.
Бұл нұсқаулық сол интерфейстерді машина кірістеріне және зауыттық сынақ дәлелдеріне айналдырады. Ол жарияланған жабдық анықтамасы ретінде Kinggle компаниясының қазіргі 1000L IBC платформасын пайдаланады.

Өнім бір жинақталған жүйе болып табылады
Ішкі бөтелке торға, паллетке, клапанға және толтыру қосылымына сәйкес келеді.
Басы, паризон профилі, қалып және салқындату бекітілген қабырға картасын жасайды.
Шығару, кесу, құрастыру және сынау талап етілетін қабылданған өнімді сақтайды.
Сынақ әрбір қабылданған бірлік материалға, параметрлерге, өлшемдерге және сынақ нәтижелеріне байланыстырады.
KGB1000L-IBC, ал оның спецификациялар кестесі пайдаланыладыKGS1000L-IBC. Құрғақ цикл қатары да көрсетіледі150 л, бұл қолдануға болатын мөлшерлеме емес. Бұл мақалада жабдықты Kinggle 1000L IBC платформасы деп атайды, әзірге нақты бет пен баға бір расталған үлгі коды мен шығыс бірлігін пайдаланғанша.1000L IBC үрлеу машинасы не беретінін анықтаңыз
Үрлеу машинасы пластик корпусты жасайды. IBC терминологиясында бұл денені көбінесе ішкі бөтелке, ішкі контейнер, лайнер немесе ішкі ыдыс деп атайды. Іздеу тілі нарыққа байланысты өзгереді. Техникалық келісімде бір бақыланатын термин қолданылуы керек.
Толық композиттік IBC құрамында пішінделген денеден көбірек болады. Сыртқы құрылымға металл тор мен паллет кіруі мүмкін. Жабдықтар, тығыздағыштар, төменгі ағызу клапаны, жапсырмалар мен сәйкестендіру белгілері орамды толықтырады. Құрастыру жабдықтары мен сынақ станциялары қалыптау ұяшығының сыртында орналасуы мүмкін.
Айырмашылықтың практикалық әсері бар. Машинаны жеткізуші қалыптау процесін және келісілген сынаққа енгізілген өлшемдерді дәлелдей алады. Толық IBC иесі барлық жеткізілген құрамдастардың бірге жұмыс істейтінін дәлелдеу керек. Егер тор, паллет немесе клапан басқа жеткізушіден келсе, сатып алушы компаниялар арасындағы интерфейсті бақылауды қажет етеді.
Америка Құрама Штаттарының қазіргі ережелері айқын мысал береді.49 CFR 178.707композиттік IBC-ті ішкі пластикалық ыдысты жабатын қатты сыртқы қаптама ретінде сипаттайды. Ол ішкі ыдыс пен сыртқы қаптаманың ажырамас пакетті құрайтынын айтады. Сондай-ақ, ол ішкі ыдыстың сыртқы қаптамасыз сақтау функциясын орындауға арналмағанын айтады.
Бұл ереже нарыққа тән, бірақ инженерия сабағы жақсы өтеді. Коммерциялық өнім жинақталған IBC болса, ішкі бөтелкені бөлек қабылдамаңыз. Өндіріс торын, паллет, үстіңгі қақпақты, клапан мен тығыздағыштарды біліктілік жоспарына енгізіңіз.
Баға ұсынысында машина мен жеткізушінің шекарасы көрсетілуі керек. Берілген қалыпты, роботты, жарқырауды, ағып кетуді тексеру құралын, конвейерлерді және құрастыру құралдарын атаңыз. Сатып алушы жеткізетін барлық компоненттер мен қызметтерді белгілеңіз. «Стандартты аксессуарлардың» ұзақ тізіміне қарағанда, түсті шекара сызбасы пайдалырақ.
Бір сызбада ішкі бөтелкені, торды, паллет пен клапанды басқарыңыз
Бөтелкенің ішкі сызбасы оның сыртқы өлшемдерінде тоқтамауы керек. Ол бөтелкенің IBC қалған бөлігіне қалай сәйкес келетінін көрсетуі керек. Бекітілген құрамдас сызбаларға сілтеме жасай отырып, бір интерфейсті басқару сызбасын құрастырыңыз.
Жоғарыдан бастаңыз. Толтыру саңылауын, жіп немесе жабу интерфейсін, тығыздағыш бетін, қақпақ саңылауын және торға кіруді жазыңыз. Торға қатысты үстіңгі бетінің биіктігін қосыңыз. Ішкі бөтелке тым жоғары немесе тым төмен тұрғанда жабу өз өлшеміне сай болуы мүмкін, бірақ орнату қиынға соғады.
Төменгі розеткаға жылжытыңыз. Шығу ортаңғы сызығын, бұрышын, тірегін, клапан қосылымын және тор арқылы саңылауды көрсетіңіз. Паллет қатынасын қосыңыз. Жылы бөтелке салқындату кезінде пішінін өзгертуі мүмкін, сондықтан келісілген кондиционерлеу кезеңінен кейін интерфейсті өлшеңіз.
Тор контактілерін картаға түсіріңіз. Бұрыш радиустарын, панель аймақтарын және кез келген жергілікті тіректерді белгілеңіз. Толтырылған құрылғы өңделген немесе қабатталған кезде контакт өзгеруі мүмкін. Ішкі бөтелке дизайн күткен жерде орналасуы керек. Ол қолдау үшін кездейсоқ дөңеске сенбеуі керек.
| Интерфейс | Бақыланатын дәлелдер | Машина немесе қалып туралы шешім |
|---|---|---|
| Жоғарғы ашу және жабу | Сызбаны, герметикалық бетті, калибрді және қақпақтарды тазартуды аяқтаңыз | Мойынның құрал-саймандары, үрлеуді орналастыру, салқындату және әрлеу |
| Төменгі шығыс және клапан | Орталық сызық, бұрыш, тірек, тығыздағыш және торға кіру | Қалыпты кірістіру, жергілікті қабырға профилі, салқындату және өңдеу |
| Сыртқы тор | Ішкі конверт, рельс орындары және бөтелкелердің жанасу аймақтары | Бөтелке геометриясы, қабырға картасы және босату жағдайы |
| Паллет немесе негіз | Локатор геометриясы, тірек беті және өңдеу саңылауы | Қалыптың негізі пішіні, алу тірегі және салқындағаннан кейінгі арматура |
| Белгілеу және белгілеу аймақтары | Тегістік, позиция және қажетті сәйкестендіру | Қалып беті, қабырға профилі және төменгі ағынмен өңдеу |
Әрбір интерфейсті нөмірлеңіз. Қалып сызбасында, тексеру жоспарында және зауыттық сынақ есебінде бірдей сандарды пайдаланыңыз. Бір өлшем сәтсіз болғанда, команда қандай сызбаны басқару элементтері туралы даусыз оны құралға, салқындатуға, алып тастауға немесе құрастыруға дейін бақылай алады.
Кинглдікісату процесіөнімнің фотосуреттерін, сызбаларын, салмағын, өлшемін, материалын, қалыңдығын, шығуын және химиялық төзімділігін сұрайды. IBC жобасы үшін торды, паллетті, клапанды және жабу сызбаларын осы пакетке қосыңыз.
Жарияланған 1000 л машина конвертін артық оқымай оқыңыз
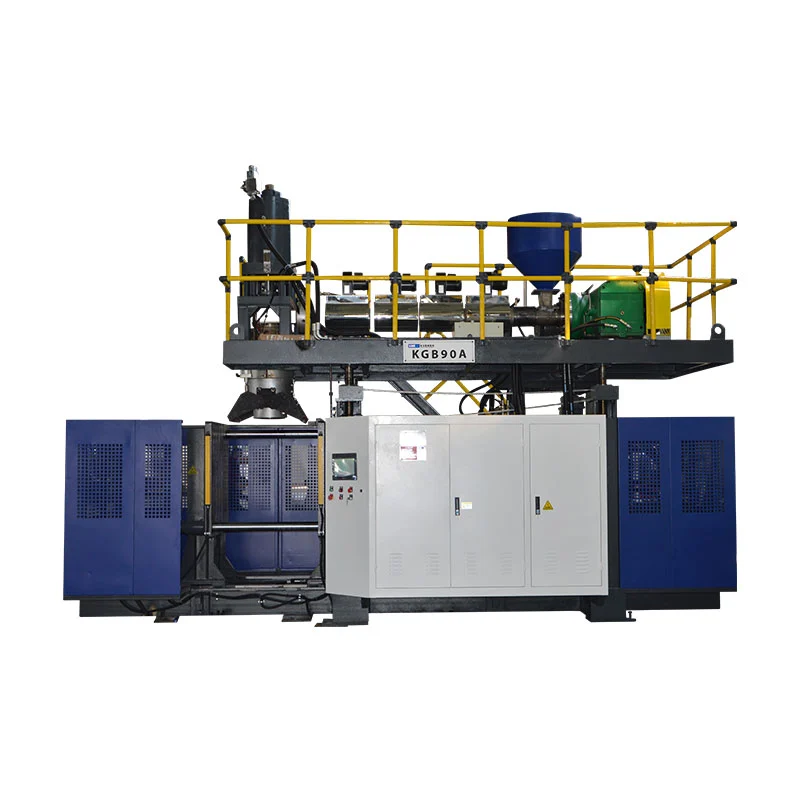
Кинглдікі1000L IBC өнім бетісалыстыру конвертін береді. Ол ең көп сыйымдылығы 1000 л контейнер класын, 55 т машинаны және 9,5 х 5,1 х 6,5 м өлшемді машина өлшемін көрсетеді. Соңғы орналасу әлі де қол жеткізуді, техникалық қызмет көрсетуді және қосалқы кеңістікті қажет етеді.
Қоғамдық қысқыш кестеде 1000 кН, 1800 х 1600 мм білікше және максималды қалып өлшемі 1600 х 1500 мм көрсетілген. Ол 1200-ден 1400 мм-ге дейінгі қалыптың қалыңдығын береді. Бұл сандар ерте қалыпқа келтіруді тексеруді қолдайды. Олар толық қалып құрастыру сызбасын ауыстырмайды.
Экструзия бөлімінде 32 L/D қатынасы бар екі 100 мм бұрандалар тізімі берілген. Жарияланған HDPE балқыту өнімділігі бір бұранда үшін 180 кг/сағ. Матрица бөлімінде 45 л аккумулятор мен 33 кг PE аккумулятордың салмағы туралы анықтама берілген.
| Жарияланған элемент | Веб-сайт құны | Міндетті жобаны тексеру |
|---|---|---|
| Контейнер класы | 1000 л | Бекітілген ішкі бөтелке, жалпы түсіру, қалып және жою жолы |
| Машинаның өлшемі мен салмағы | 9,5 x 5,1 x 6,5 м; 55 т | Қорытынды GA сызбасы, іргетас, тасымалдауды бөлу және көтеру жоспары |
| Қысу күші | 1000 кН | Болжалды аумақ, соққы қысымы, қысу және шет |
| Қалыптың максималды өлшемі | 1600 x 1500 мм | Толық қалып, коллекторлар, шлангтар, жылжымалы бөліктер және роботтарды тазарту |
| Қалыптың қалыңдығы | 1200-ден 1400 мм-ге дейін | Жабық стек және білікше интерфейсі |
| Бұрандалар | 100 мм x 2; 32 л/т | Қабат құрылымы, шайыр сорттары және нақты реттелген балқыма жолы |
| Жарияланған HDPE балқымасының сыйымдылығы | 180 кг/сағ x 2 | Бекітілген құраммен тұрақты қалпына келтіру |
| Аккумулятор сілтемелері | 45 л; 33 кг ПЭ | Жалпы паризондық масса, резервтік, шайыр негізі және профилі |
| Ауа үрлеңіз | 0,8 МПа; 2 м³/мин | Ең жоғары ағын, қабылдағыш, ауа сапасы және машинадағы қысым |
| Салқындатқыш су | 0,3 МПа; 120 л/мин | Температура, жылу жүктемесі, су сапасы және контур балансы |
| Жарияланған қуат анықтамасы | Орташа 110-150 кВт | Өлшеу шекарасы, өнім, баптаулар және қабылданған шығыс |
Беттің құрғақ цикл жолы қазіргі уақытта көрсетіледі150 л. Литр - бұл цикл жылдамдығы емес. Бұл жолды сағатына 150 бөлікке немесе басқа шығыс шағымына айналдырмаңыз. Kinggle-ден тырнақшадағы болжамды нөмір мен бірлікті растауды сұраңыз.
Әр қатар бір тар сұраққа жауап береді. Қалыптың максималды ені роботтың тазалығын дәлелдемейді. Аккумулятордың массасы дайын бөтелкенің ішкі салмағын көрсетпейді. Балқыма сыйымдылығының көрсеткіші қабылданған шығысқа тең емес. Бекітілген өнім мен сынақ жоспары арқылы жолдарды қосыңыз.
Қосылған жүктеме кестесін де сұраңыз. Мотор мен қыздырғыш қатарлары негізгі құрамдастарды сипаттайды, бірақ соңғы орнатылған жүктеме басқару элементтерін, сорғыларды, роботтарды, материалды өңдеуді және тапсырыс берілген қосалқы құралдарды қамтуы мүмкін.
Аккумулятор шешімін өлшенген массалық баланстан құрастырыңыз
Дайын ішкі бөтелке - бұл әр кадрдың бір бөлігі ғана. Парисон сонымен қатар үстіңгі жарқырауды, төменгі құйрықты, розеткаларды және басқа технологиялық қалдықтарды құрайды. Аккумулятор бекітілген материалдық база бойынша бүкіл паризонды қамтамасыз етуі керек.
Егер бар болса, белгілі өндіріс үлгісін өлшеңіз. Жапқыштарды, клапандарды және кез келген бөлек жиналған бөлшектерді алыңыз. Содан кейін әрбір кесу ағынын өлшеңіз немесе бағалаңыз. Сметаны ұсынылған қалып пен шымшу дизайнымен байланыстырыңыз.
дайын ішкі сыйымдылық + үстіңгі жарқыл + астыңғы құйрықтар + розетканың әрлеуі + басқа пішінделген сынықтар
Бұл нәтижені жарияланған 33 кг PE аккумулятор салмағы туралы анықтамамен салыстырыңыз. Тек дайын салмақты салыстырмаңыз. Жобаға сондай-ақ операциялық резерв қажет. Таңдалған шайыр, түс және қабаттың орналасуы пайдалы массалық негізді өзгертуі мүмкін.
Көлем басқа чек жасайды. Бұл бетте 45 л аккумулятор тізімі берілген. Көлем мен масса арасындағы қатынас нақты балқымаға және өндірушінің анықтамасына байланысты. Жеткізушінің есебінсіз 45 л тікелей дайын өнім салмағына айналдырмаңыз.
Аккумулятордың разряд уақыты маңызды, өйткені ұзақ, ауыр паризон салбырап кетуі мүмкін. Гравитация қабырғаның таралуын бақылаусыз өзгерткенге дейін бас бағдарламаланған паризонды жеткізуі керек. Сынақ кезінде шығару терезесін, балқыма күйін және саңылау профилін жазып алыңыз.
Қалпына келтіру де маңызды. Екі экструдер өндірістік цикл ішінде келесі атуды дайындауы керек. Өлшенген қалпына келтіру уақытын салқындату және төменгі ағын жұмыстарымен салыстырыңыз. Бекітілген материал жүйесі баяу қалпына келсе немесе төменгі ағындағы ұяшық әлдеқашан толы болса, каталогтың жоғары балқу жылдамдығы көмектесе алмайды.
Kinggle's көмегімен жаппай рекордты пайдаланыңызparison бағдарламалау нұсқаулығы. Масса қалыпқа қанша материал түскенін айтады. Қабырға картасы бұл материалдың қайда кеткенін көрсетеді.
Екі экструдерге тапсырыс бермес бұрын әр қабатқа жазбаша тапсырма беріңіз
Өнім бетінде көп қабатты өндіріс сипатталады және екі экструдер тізімі берілген. Бұл көп ағынды платформаның дәлелі. Бұл қабаттың толық сипаттамасы емес.
Әр қабаттың қызметін жазыңыз. Бір қабат басқарылатын контакт бетін қамтамасыз ете алады. Басқа мақұлданған процестегі қайта ұнтақтауды жүзеге асыруы мүмкін. Түс немесе ультракүлгін қорғанысы белгілі бір ағында болуы мүмкін. Нақты дизайн өнімге, мазмұнға, нарыққа және бекітілген сынақ бағдарламасына байланысты.
Содан кейін рұқсат етілген материалдарды анықтаңыз. Шайыр сорттарын, мастер-батчты, қоспаларды және қайта ұнтақтау көзін атаңыз. Қайта ұнтақтау тек бір өндіріс процесінен келетінін жазып алыңыз. Бақыланатын материал сипаттамасының орнына «қайта өңделген» сөзін қолданбаңыз.
Америка Құрама Штаттарының қазіргі талаптары мұның неліктен маңызды екенін көрсетеді. 178.707 бөлімі композиттік IBC ішкі ыдыстары үшін белгілі пластикалық спецификацияларды талап етеді. Сондай-ақ, ол рұқсат етілмеген жағдайда пайдаланылған материалды шектейді, сонымен бірге көрсетілген шарттарда бір өндіріс процесінде өндіріс қалдықтарына немесе қайта ұнтақтауға рұқсат береді. Басқа нарықтар басқа ережелерді қолдануы мүмкін.
Қабат қатынасы мақсатты және жұмыс ауқымын қажет етеді. Пропорция қалай орнатылатынын және тексерілетінін көрсетіңіз. Гравиметриялық беру жазбалары, экструдер шығысын тексеру немесе деструктивті бөлімді талдау бақылау жоспарын қолдауы мүмкін. Зауыттық сынақтан бұрын әдісті таңдаңыз.
Бас сызбасында балқыту жолын көрсету керек. Әр қабатты қай экструдер беретінін анықтаңыз. Өткізу санын және матрицадағы ретті жазыңыз. Тазалау және материалды өзгерту процедураларын қосыңыз. Егер жоба бір қабатты және көп қабатты өнімдерді қосатын болса, түрлендіру процедурасын және оны қабылдау тексеруін анықтаңыз.
Машинаның сипаттамасы
Жарияланған екі 100 мм бұранда және көп қабатты мәлімдеме платформаның бағытын көрсетеді. Олар реттелген қабат функцияларын немесе арақатынастарын анықтамайды.
Жобаның спецификациясы
Қабат диаграммасы әрбір материал ағынын, функцияны, мақсатты қатынасты, рұқсат етілген ауқымды, тексеру әдісін және өзгертуді басқару ережесін атайды.
Бекітілген формуласыз және сынақ дәлелдерінсіз көп қабатты құрылыстың төмен құнын немесе ұзақ қызмет мерзімін уәде етпеңіз. Бұл нәтижелер таңдалған материалдарға, таратуға және дайын IBC дизайнына байланысты.
Қалыпты, қысқышты және паризон жолын бір механикалық жүйе ретінде тексеріңіз
1000 л пішін каталогтың ені мен биіктігінен көбірек алады. Ол салқындатқыш коллекторларды, шлангтарды, мойынға арналған құралдарды, розеткаларды, қысу аймақтарын, көтеру нүктелерін және кез келген қозғалатын бөлшектерді қамтиды. Робот пен ыстық ішкі бөтелкеге нақты шығару жолы қажет.
Толық қалып сызбасын білікше сызбасына жабыңыз. Байланыс шыбықтарын, қысқыш орталық сызығын, үрлеу аппаратурасын және қызмет көрсету қосылымдарын тексеріңіз. Жабық қалыңдығын және ашылу ретін қарап шығыңыз. Қалып білікшелердің арасына сыйып, шлангты немесе робот қозғалысын бөгей алады.
Қысқышты таңдау жобаланған аумақты және үрлеу қысымын қолдануы керек. Жарияланған 1000 кН машина бетіндегі анықтама болып табылады. Жобаның есебін сұраңыз. Қысу күштерін және белгіленген маржаны қосыңыз. Үлкен жалпақ панельдер ішкі бөтелке көлемі бойынша жеңіл болса да, талап етілетін жобаланған аумақты жасай алады.
Паризон жолы бірдей назар аударуды қажет етеді. Қалыптың ортаңғы сызығын, ағызу ұзындығын, қалып алуды және жабу ретін растаңыз. Ұзын паризон басып алу алдында тербелуі немесе созылуы мүмкін. Профиль иыққа, бұрыштарға, шығыс аймағына және негізге сәйкес келуі керек.
Қысылған жерлерге дәнекерлеу үшін жеткілікті материал қажет, бірақ артық материал кесуді және салқындатуды арттырады. Розеткаға жергілікті бақылау қажет. Жоғарғы саңылауды жабу үшін тұрақты геометрия қажет. Бұл мүмкіндіктер нөмірленген қабырға картасына жатады.
Желдету және бетті әрлеу босатуға және сыртқы түріне әсер етеді. Тор кейбір панельдерді жасыруы мүмкін, бірақ пішінделген ақауды жөндей алмайды. Құрастырудан кейін жұмыс істейтін әрбір контакті мен жапсырма аймағын қарап шығыңыз.
Кинглдікіқалып дизайны бойынша нұсқаулыққақпақтарды орнату, қысу, желдету және салқындату. Оны қалыпты пішінді бақылау тізімі ретінде емес, соңғы құрастыру сызбасымен бірге пайдаланыңыз.
Машинаны жеткізуші, қалып құрастырушы, тор жеткізушісі және IBC иесі интерфейстер туралы келіскеннен кейін ғана қалыпты бекітіңіз. Әрбір бекітілген сызбаның нұсқасын сатып алу файлына жазыңыз.
IBC геометриясын салқындату, жою және кондиционерлеу арқылы қорғаңыз
Қалып ашылғаннан кейін үлкен беттер қозғала береді. Ішкі бөтелке босату кезінде қолайлы болып көрінуі мүмкін және ол салқындаған кезде ағып кетуі мүмкін. Бұл қозғалыс жабу биіктігін, клапанның орнын немесе тор контактісін өзгерте алады.
Жылулық аймақтардың айналасындағы салқындату схемаларын жобалау. Иықтар, бұрыштар, мойындар, розеткалар және негізгі тіректер әртүрлі ағынды қажет етуі мүмкін. Қалып сызбасындағы әрбір тізбекті атаңыз. Мақсатты кіріс температурасын және ағынды қосыңыз. Бір қысым көрсеткіші теңдестірілген салқындатуды дәлелдей алмайды.
Сынақ барысында жеткізу және қайтару шарттарын өлшеңіз. Жүйе рұқсат ететін әрбір тізбектегі ағынды тексеріңіз. Келісілген орындарда қалып температурасын жазып алыңыз. Бір аймақ ыстық болып қалса, тізбекті зерттемей, бүкіл циклді ұзарту арқылы оны жасырмаңыз.
Шығару тірегі салқындату бөлігі болып табылады. Робот қай жерде ұстайтынын және бөтелкенің қай жерге түсетінін анықтаңыз. Жылы панель тар ұстағыш немесе конвейер рельсінің астында деформациялануы мүмкін. Астыңғы розетка соққыдан аулақ болуы керек. Бөлшек ұсталу күші жеткенше, негіз тіреу болып қалуы керек.
Өлшемді тексеруден бұрын шарттау уақытын орнатыңыз. Маңызды кезде қоршаған орта жағдайын көрсетіңіз. Сынақ үлгілері мен өндірісті тексеру үшін бірдей уақытты пайдаланыңыз. Бір бөтелкені ыстық және екінші суықты өлшеу процестің дрейфіне ұқсайтын шуды тудырады.
Өнім бетінде салқындатқыш су сілтемелері ретінде 0,3 МПа және 120 л/мин көрсетілген. These figures help plan the connection. Олар судың температурасын немесе жалпы жылуды кетіру қабілетін көрсетпейді. Ask for the machine and mold heat loads.
Салқындату уақытын сапаға қарсы қадағалаңыз. Кинглдікіцикл уақыты бойынша нұсқаулықсалқындату, қалпына келтіру және өңдеуді бөледі. Пайдалы мақсат өлшемдік және функционалдық жоспарға сәйкес келетін ең қысқа тұрақты цикл болып табылады.
Қалыпталған бөтелкені өндіріс торына, паллетке және клапан бөліктеріне қарсы дәлелдеңіз
Біліктілік кезінде өндірістік мақсаттағы құрамдастарды пайдаланыңыз. Прототиптік торлар немесе қолмен өзгертілген паллет интерфейс қателерін жасыра алады. Әрбір құрастыру құрамдас бөлігі үшін жеткізушіні, бөлік нөмірін және түзетуді жазыңыз.
Құрғақ фитингтен бастаңыз. Шартталған ішкі бөтелкені тор мен паллетке салыңыз. Локатор контактісін, панельдегі бос орынды, жоғарғы саңылауларға қол жеткізуді және розетка орнын тексеріңіз. Клапанды және үстіңгі қақпақты белгіленген құралдармен және мүмкін болса, момент әдісімен орнатыңыз.
Measure the assembled unit at the interfaces. Do not repeat every molded dimension. Толтыру, төгу, өңдеу, жинақтау және сынақты дайындауды басқаратын нәрселерге назар аударыңыз. Оператордың пікірін төмендететін жерде жүре немесе жоққа арналған өлшеуіштерді пайдаланыңыз.
Inspect contact after handling. Lift or move the unit with the approved method. Жаңа белгілерді, жергілікті қысым нүктелерін немесе қозғалысты іздеңіз. Ішкі бөтелке мен тор тек қозғалмайтын күйде ғана емес, дизайндағыдай жұмыс істеуі керек.
| Құрастыруды тексеру | Не жазу керек | Ықтимал процесс қосылымы |
|---|---|---|
| Торша енгізу | Клиренс, интерференция, бағдарлау және енгізу әдісі | Дене өлшемдері, салқындату, шығару деформациясы |
| Паллетке отыру | Қолдау контактісі, тербеліс, локатордың орналасуы және шығыс биіктігі | Негіз пішіні, салқындату тірегі және қалып кірістіру |
| Жоғарғы жабу | Нәтижені өлшеу, тығыздау беті және орнатылған биіктік | Мойынды құралмен өңдеу, кесу, шөгу және өңдеу |
| Төменгі клапан | Орталық сызығы, бұрышы, тығыздағыш жағдайы және торға қол жеткізу | Розетка кірістіру, қабырғаны бөлу және әрлеу |
| Аяқталған бірлік | Сәйкестендіру, визуалды жағдай және бақылауға болатын құрамдас түзетулер | Құрастыруды бақылау және қорытынды тексеру |
Ағып кету сынағы бекітілген орнатуды пайдалануы керек. Қандай құрамдас бөліктер орнатылғанын, сынақ ортасын, қысымды немесе вакуумды, тұрақтандыруды, ұзақтығын және қабылдамау ережесін анықтаңыз. Әдіс қолданылатын өнім бағдарламасына сәйкес болуы керек. Дүкенде жылдам тексеру ресми сынақты автоматты түрде ауыстырмайды.
Бір бекітілген жинақты шекаралық үлгі ретінде сақтаңыз. Интерфейстерді суретке түсіріңіз. Қалыпталған рецептті, материал партиясын, торды қайта қарауды, паллет ревизиясын, клапан мен жабу деректерін үлгі жазбасымен бірге сақтаңыз.
Құрылғының FAT құрылғысын толық IBC дизайн түрін мақұлдауынан ажыратыңыз
Зауыттық қабылдау сынағы тапсырыс берілген қалыптау ұяшығын келісілген өнім мен шарттарға қарсы дәлелдейді. Ол әрбір жиналған IBC, толтырғыш зат немесе нарыққа рұқсат бермейді.
TheБҰҰ ЕЭК БҰҰ Үлгі ережелері Рев. 24ағымдағы 2025 жаһандық анықтамалық басылым болып табылады. Оның 6.5 тарауы IBC құрылысы мен сынақтарын қарастырады. Ұлттық және модальды ережелер белгілі бір басылымды қабылдауы немесе талаптарды қосуы мүмкін. Валидация жоспарын тоқтатпастан бұрын тиісті орган мен білікті сынақ бағытын растаңыз.
Интернетте табылған бір құлау биіктігінен бастамаңыз. Дизайн түрі, материал, тағайындалған мазмұн, орау тобы, дайындау, кондициялау, жабулар және толық сынақ тізбегі бағдарламаға әсер етеді. Құзыретті орган немесе білікті зертхана қажетті дәлелдемелерді анықтауы керек.
Машинаның біліктілігі бұрынғысынша пайдалы дәлелдер жасауы керек. Материалдың сипаттамаларын, қабаттың орналасуын, жалпы және таза массасын, қабырға картасын, өлшемдерді, ағып кету нәтижесін, рецептті және құрамдас өзгерістерді жазыңыз. Сыналған партиядан үлгілерді сақтаңыз. Бұл ақпарат өндіріс процесін кейінірек бума сынағымен байланыстыруға көмектеседі.
Үш құжатты бөліңіз. Құрылғының FAT есебі құрастыру және процесс өнімділігін қамтиды. Құрастыру біліктілігі туралы есеп торды, паллетті, клапанды және жабуды бекітеді. Нормативтік сынақ есебі қолданыстағы дизайн түрін қамтиды. Әрбір есепте оның көлемі мен шектеулері көрсетілуі керек.
Өндірістік бақылау бекітілгеннен кейін жалғасады. Бекітілген сапа жүйесі арқылы шайыр, пигмент, ингибитор, қайта ұнтақтау, қабат қатынасы, қалып, жабу, клапан, тор және паллет өзгерістерін басқарыңыз. Кішкентай өзгеріс сынақ үшін пайдаланылатын негізге әсер етуі мүмкін.
Кішірек реттелетін орау желісі үшінKGB200L/LP химиялық барабан ұяшығы нұсқаулығымашина дәлелі мен пакетті бекіту арасындағы бірдей айырмашылықты көрсетеді.
Соңғы қабылданған ұяшық қақпасында шығысты өлшеңіз
Ағымдағы өнім беті пайдалануға жарамды өндіріс жылдамдығын қамтамасыз етпейді. Оның құрғақ цикл жолы көрсетіледі150 л, сондықтан бұл мақала сағатына бөліктерді шығармайды. Жобаға нақты ішкі бөтелкеге және толық ұяшыққа негізделген қабылданған шығыс мақсаты қажет.
Алдымен шығыс шекарасын таңдаңыз. Molded inner bottles per hour measures the molding cell. Assembled and leak-tested IBCs per hour measures a larger system. Both numbers can be useful, but they should not share one label.
келісілген қалыптау инспекциясынан өткен ішкі бөтелкелер ÷ бақыланатын минуттар x 60
келісілген соңғы қақпадан өтетін жиналған бірлік ÷ бақыланатын минут x 60
Барлық бастауларды, қабылдамауларды және тоқтатуларды санаңыз. Себептерді жіктеңіз. Экструзияны қалпына келтіру, салқындату, роботты өңдеу, кесу, торды енгізу, клапанды орнату және ағып кетуді тексеру ұяшық жылдамдығын орнатуы мүмкін. Ең баяу тұрақты қақпа дайын өнімді анықтайды.
Материалдық сұраныс жалпы атыс массасын және қалыптау оқиғаларын пайдалануы керек. Дайын бөтелкенің ішкі салмағы кесу және іске қосу шығындарын өткізбейді. Қабылданған бөтелкедегі жалпы килограммдарды, сондай-ақ сағатына даналарды хабарлаңыз.
Energy needs the same boundary. Kinggle платформа үшін орташа қуат анықтамасы ретінде 110-нан 150 кВт-қа дейін жариялайды. Бұл ХБК үшін кВт/сағ емес. Таңдалған өлшеу нүктесін, өндіріс күйін, орындалу ұзақтығын және қабылданған санды жазыңыз. Theэнергияны өлшеу жөніндегі нұсқаулықбұл ерекшелікті түсіндіреді.
Қалпына келтіру және төмен қарай кезектерді көрсету үшін жеткілікті ұзақ сынақ нұсқасын пайдаланыңыз. Қысқа жарылыс машинаның қозғалысын көрсетуі мүмкін, бірақ материалдың ауытқуын, салқындату теңгерімсіздігін немесе тордың жиналуын өткізіп жібереді.
Пайдалы бақылау тақтасына қабылданған құйылған бөтелкелер, қабылданған толық IBC, бірінші өту шығымы, қабылданған бөтелкедегі жалпы килограмм, кесу массасы, орташа цикл, есептелген тоқтау уақыты және қабылданған бірлікке арналған энергия кіреді. Қабылдау хаттамасындағы әрбір терминді анықтаңыз.
Ағымдағы жалпы орналасу сызбасының айналасында ғимаратты жоспарлаңыз
55 т машинаға еденнен көбірек қажет. Ғимарат орнатуды, техникалық қызмет көрсетуді, материалды жылжытуды және қауіпсіз қол жеткізуді қамтамасыз етуі керек. Тапсырыс берілген қайта қарау үшін жеткізушінің ағымдағы жалпы келісім сызбасынан бастаңыз.
Жалпы кестеде 9,5 х 5,1 х 6,5 м өлшемді машина тізімі берілген. Өнім беті сызбасы өз өлшемдерін көрсетеді. Kinggle сызбаның қай нұсқасы тырнақшаға сәйкес келетінін растамайынша, сызбаны көрнекі сілтеме ретінде қарастырыңыз. Негізді жобалау үшін веб-суретті пайдаланбаңыз.

Mark the mold route. Есік өлшемін, еден сыйымдылығын, кран ілгегінің биіктігін, көтеру нүктелерін және қойманы қосыңыз. Бұрандаларды тарту кеңістігін және аккумулятор басына қол жеткізуді көрсетіңіз. Жоғары жабдықтың айналасында қауіпсіз баспалдақтар мен платформаға кіру мүмкіндігін қосыңыз.
Қоймадан әрбір экструдерге дейінгі материал ағынын картаға түсіріңіз. Мастер-бетшені қосу, қайта ұнтақтау, тасымалдау, ұнтақтау және шаңды бақылау. Таза жиекті аралас қалдықтардан бөлек ұстаңыз. Толық бункерге немесе бұғатталған қайтару жолына қалай қызмет көрсетілетінін көрсетіңіз.
Жобаға арналған қызметтік парақтарды пайдаланыңыз. Бетте ауаны үрлеу үшін 0,8 МПа және 2 м³/мин көрсетілген. Онда салқындату суы үшін 0,3 МПа және 120 л/мин көрсетілген. Машинадағы қысымды, ең жоғары ағынды, қабылдағыштарды, өңдеуді, беру температурасын, қайтару күйін және жылуды қабылдамауды жоспарлаңыз.
Электрлік дизайн қосылған жүктемені, кернеуді, жиілікті, қорғанысты, кабель жолдары мен қосалқы жүктемелерді қажет етеді. Жарияланған 110-150 кВт орташа анықтамасы қосылған жүктеме емес. Салқындатқыштарды, компрессорларды, материалдық жабдықтарды, ұнтақтағыштарды, құрастыру және сынақ станцияларын зауыттың жалпы санына қосыңыз.
Kinggle's пайдаланыңызутилиталарға қойылатын талаптар жөніндегі нұсқаулықшекаралық парақты құру. Бұл парақты макет және іргетас сызбасы бар жабыңыз.
Зауыттық қабылдау сынағы арқылы бір бақыланатын IBC лотын орындаңыз
Пайдалы FAT құрылғы іске қосылмай тұрып басталады. Agree the inner bottle drawing, component revisions, resin, layer structure, wall map, sample plan, output boundary and acceptance limits. Құралдарды және сынақ әдістерін атаңыз.
- Тапсырыс берілген платформаны растаңыз.Келісімшартқа сәйкес соңғы үлгі кодын, экструдерлерді, аккумулятордың басын, қысқыш қондырғысын, контроллерді, роботты, үрлеу аппаратурасын, қорғауды және қосалқы құралдарды тексеріңіз.
- Утилиталар мен калибрлеуді растаңыз.Қуатты, ауаны және салқындату шарттарын жазып алыңыз. Өлшеу құралдарын және калибрлеу күйін көрсетіңіз.
- Бақыланатын материалдарды жүктеңіз.Әрбір шайыр сыныбын, лотын, түсін, қоспаны және қайта ұнтақтау ағынын жазып алыңыз. Әрбір экструдерге беру жолын тексеріңіз.
- Қалыптау процесін тұрақтандыру.Ресми жүгіру басталғанға дейін қайталанатын қалпына келтіруге, босатуға, қалыптарды салқындатуға, алып тастауға және кесуге қол жеткізіңіз.
- Бастапқы рецептті мұздатыңыз.Температураларды, жылдамдықтарды, қабат параметрлерін, паризондық профильді, уақыттарды, қысымдарды және төменгі ағындық параметрлерді бір қайта қарау кезінде сақтаңыз.
- Келісілген өндіріс терезесін іске қосыңыз.Санау басталады, қабылданған бөтелкелер, қабылдамайды және әрбір аялдама. Себеп кодтарын нақты сақтаңыз.
- Қалыптастырылған жоспарды өлшеңіз.Таза және брутто массасын, әрлеуді, қабырға картасын, саңылауларды, шығысты, негізді, дене геометриясын, сыртқы түрін және ағып кету нәтижесін тексеріңіз.
- Өндіріс компоненттерін жинаңыз.Бекітілген торды, паллет, үстіңгі қақпақты, клапан мен тығыздағыштарды орнатыңыз. Интерфейс өлшемдерін және құрастыруды тексеруді аяқтаңыз.
- Дәлелдер бумасын жабыңыз.Белгіленген үлгілерді сақтаңыз, соңғы рецептті экспорттаңыз және әрбір ашық ауытқуды иесімен және қайта сынау әдісімен жазып алыңыз.
Ресми іске қосудың басынан, ортасынан және соңынан үлгілерді таңдаңыз. Оларды уақыт пен рецептті қайта қараумен белгілеңіз. Тордың, паллеттің, клапанның және жабудың ревизияларын үлгі жазбасымен бірге сақтаңыз.
Мүмкіндігінше нақты төменгі ағынды станцияларды пайдаланыңыз. Өндірістік әрлеу құрылғысы розеткаға зақым келтірген кезде қолмен кесілген үлгі өтуі мүмкін. Зертханалық ағып кету сынағы жоспарланған желі сынаушысында кезекті жасыруы мүмкін.
Нормативтік бекітуді жалпы FAT қолтаңбасымен араластырмаңыз. Ресми сынақтың куәгері болса, бөлек сынақ хаттамасы мен есебін тіркеңіз. Дизайн түрін, үлгіні дайындауды және өкілеттігін көрсетіңіз.
Құрылғының атауы тақтасын, қалып идентификациясын және сақталған үлгілерді суретке түсіріңіз. Жұмыстың соңында дабыл тарихын және өндіріс есептегішін сақтаңыз. Бөтелкені өзгерткен кез келген қолмен араласуды, тіпті соңғы тексеруден өткен кезде де жазып алыңыз. Бұл мәліметтер торап тобына орнатудан кейін қабылданған күйді шығаруға көмектеседі.
Kinggle сату процесі тексеруді және сынаққа қатысуға шақыруды қамтиды. пайдаланыңызмашинаның FAT нұсқаулығыжазбаны анықтау үшін. Kinggle's сайтында қолжетімді жабдықтың бейнелерін қарап шығыңызбейне бетікелуге дейін топ назар аударылған сұрақтарды дайындай алады.
Жалғыз томның орнына баға белгілеуге дайын IBC жоба файлын жіберіңіз
Тек «1000L IBC машинасы» деген сұрау маңызды жұмысты анықталмаған етіп қалдырады. Бекітілген ішкі бөтелке сызбасын және фотосуреттерін жіберіңіз. Практикалық жағдайда физикалық үлгіні қосыңыз. Номиналды сыйымдылықты және тағайындалған мазмұнын көрсетіңіз.
Таза пішінделген салмақты, жалпы ату бағасын, кесу картасын және қабырға қалыңдығы картасын қосыңыз. Әрбір шайыр ағынын, қоспаны, бояуды және қайта ұнтақтау ережесін атаңыз. Қабат диаграммасын және тексеру әдісін тіркеңіз.
Тордың, паллеттің, үстіңгі жабудың, төменгі клапанның және тығыздағыш сызбаларын қосыңыз. Басқарылатын интерфейстерді белгілеңіз. Қалып сынағы, FAT және сайтты іске қосу кезінде әрбір құрамдас бөлікті қамтамасыз ететін мемлекет.
Барлық өнім тексерулерін тізімдеңіз. Өлшемдерді, өлшеуіштерді, кондициялау уақытын, ағып кету әдісін және құрастыруды тексеруді қосыңыз. Қолданылатын жобалық бағдарламаны, құзыретті органды немесе сынақ зертханасын анықтаңыз. Басқа нарықтан жалпы сынақ тізімін қоймаңыз.
Define accepted output at the correct gate. Жоспарланған ауысым үлгісін және жылдық сұранысты көрсетіңіз. Роботты шығару, кесу, салқындату тірегі, торды енгізу, жабу және клапан құрастыру, ағып кетуді тексеру, таңбалау және паллет ағынын сипаттаңыз.
Зауыттық кернеуді, жиілікті, қол жетімді ауа мен салқындатуды, қоршаған орта жағдайларын, биіктікті, еден жоспарын, кран деректерін және кіру жолын қамтамасыз етіңіз. Соңғы жалпы құрылымды, іргетас жүктемесін, қызметтік парақты және көлікті бөлуді сұраңыз.
Жабдықтаушы жауапта соңғы машина үлгісі мен нұсқасын атау керек. Ол экструдер мен бастың архитектурасын, аккумулятор негізін, қалып конвертін, қысқышты шолуды, қосалқы шекараны, қабылдау хаттамасын және деректерді беруді қамтуы керек.
Kinggle's пайдаланыңызжүктеу орталығыағымдағы құжаттар үшін. арқылы басқарылатын жоба файлын жіберіңізбайланыс беті. Баға ұсынысы кең 1000 л белгісінің орнына нақты IBC жобасына жауап бере алады.
Жиі қойылатын сұрақтар
Бұл жауаптар ауқымды, сынақ нұсқасын немесе зауыт жоспарын жиі өзгертетін машина таңдау мәселелерін шешеді. Жарияланған үлгі деректері бастапқы сілтеме болып қалады. Қол қойылған техникалық келісім тапсырыс берілген жүйені бақылауы керек.
1000л IBC үрлеу машинасы шын мәнінде не жасайды?
Ол ішкі бөтелке немесе лайнер деп те аталатын пластикалық ішкі ыдысты құрайды. Толық композиттік IBC сонымен қатар оның сыртқы торын немесе орауыштарын, паллеттерді, үстіңгі жабуды, төменгі клапанды, тығыздағыштарды және басқа қызмет көрсету немесе құрылымдық бөліктерін қамтиды.
Kinggle 1000L IBC машинасының үлгі нөмірі қандай?
Ағымдағы ағылшын беті сәйкес емес. Its product summary shows KGB1000L-IBC, while the specification table shows KGS1000L-IBC. Confirm the final model code and revision in the quotation, drawings, nameplate and manuals.
Жарияланған 33 кг аккумулятордың мәні 33 кг дайын бөтелкені білдіре ме?
Жоқ. Бетте PE аккумуляторының салмағының анықтамасы ретінде 33 кг белгіленген. Жалпы паризондық масса дайын ішкі ыдысты және барлық пішінделген әрлеуді қамтиды. Шайыр негізін, қорын, қабат құрылымын және толық түсіру есебін растаңыз.
Kinggle 1000L IBC платформасының өнімі қандай?
Ағымдағы құрғақ цикл қатарында 150 л көрсетіледі, бұл пайдалануға жарамды өндіріс жылдамдығы бірлігі емес. Сағатына бөліктерді шығармаңыз. Қабылданған құйылған бөтелкелерді немесе сағатына қабылданған толық IBC-терді анықтаңыз және келісілген өндірістік сынақ кезінде бұл жылдамдықты дәлелдеңіз.
Неліктен тор мен паллет машинаны сынау кезінде болуы керек?
Бөтелке толық жинақтың ішінде болуы және жұмыс істеуі керек. Өндірістік торлар, паллеттер, қақпақтар және клапандар биіктіктегі, шығыс күйіндегі, тіректегі, тазартудағы және өңдеудегі қателерді көрсетеді, бұл оқшауланған бөтелкелерді тексеру өткізіп жіберуі мүмкін.
1000L IBC құрылғысының бағасын алу үшін қандай ақпаратты жіберуім керек?
Бөтелкенің ішкі сызбасын, үлгіні, салмақты, қабырға картасын, материалдарды, қабат дизайнын және кесу сметасын жіберіңіз. Тор, паллет, жабу және клапан сызбаларын, сынақтарды, шығыс мақсатын, төменгі ағынды ауқымды, зауыт орналасуын және қызметтік жағдайларды қосыңыз.
Толық IBC айналасында машина ұсынысын жасаңыз
Kinggle-ге басқарылатын ішкі бөтелке файлын, құрамдас интерфейстерді, материал мен қабат жоспарын, шығыс мақсатын, сынақтарды және зауыттық утилиталарды жіберіңіз. Содан кейін инженерлік топ 1000L платформасын, қалыпты, қосалқы құралдарды және қабылдау ауқымын растай алады.
1000L IBC құрылғысының шешімін сұраңыз