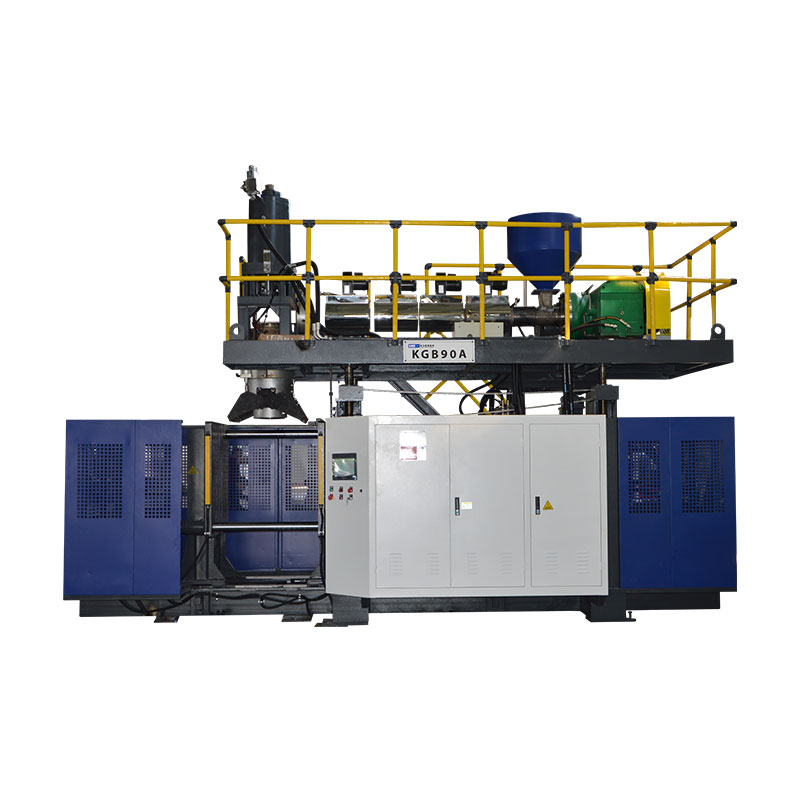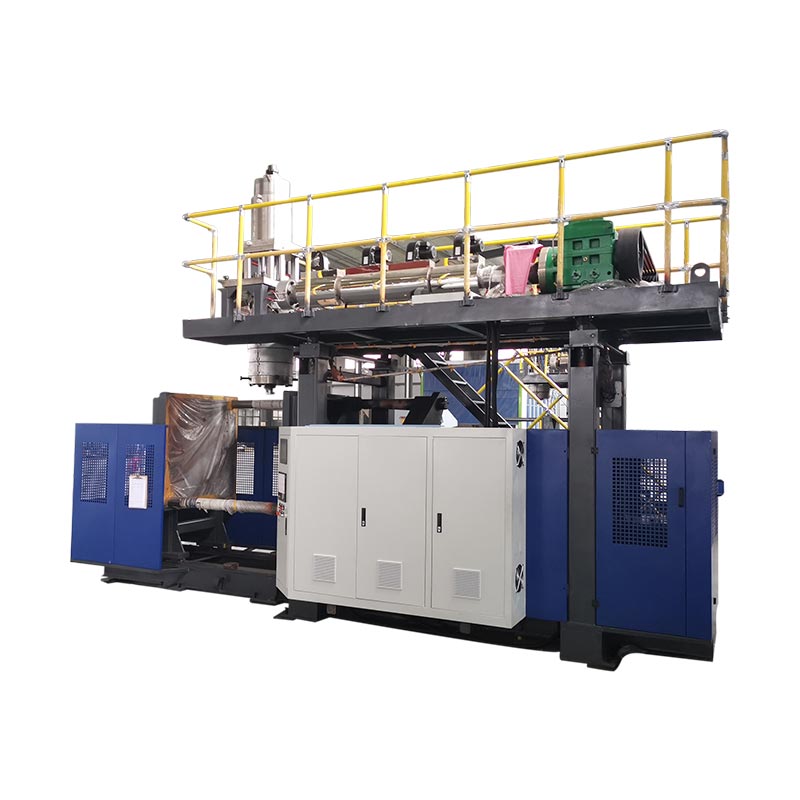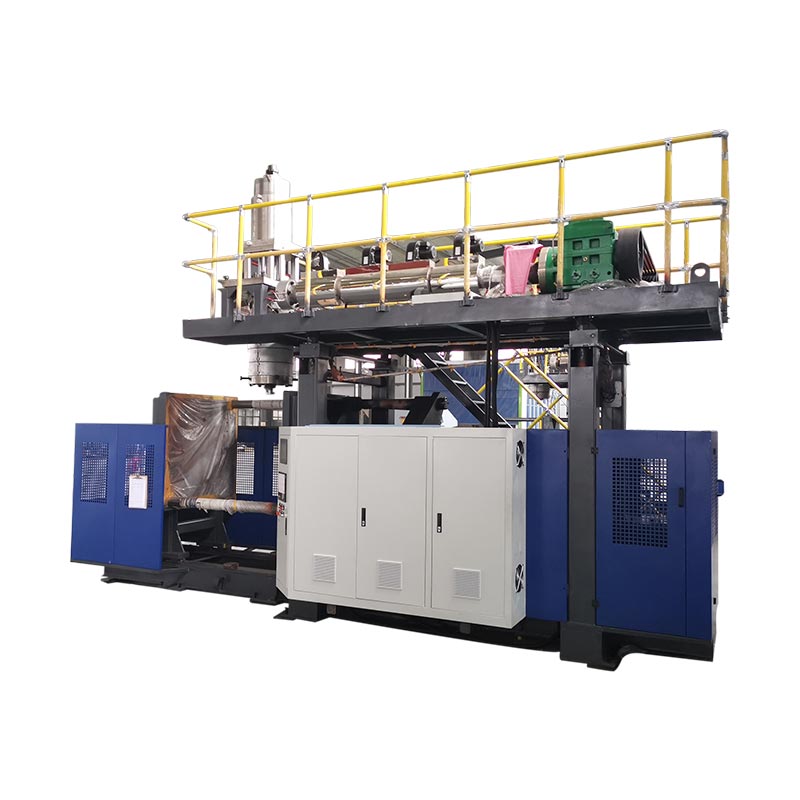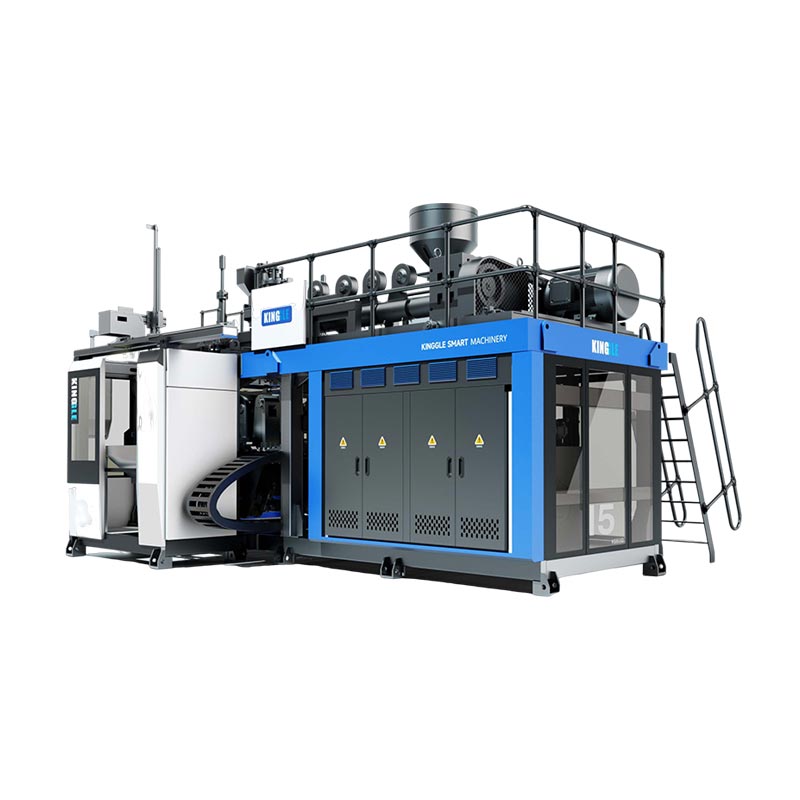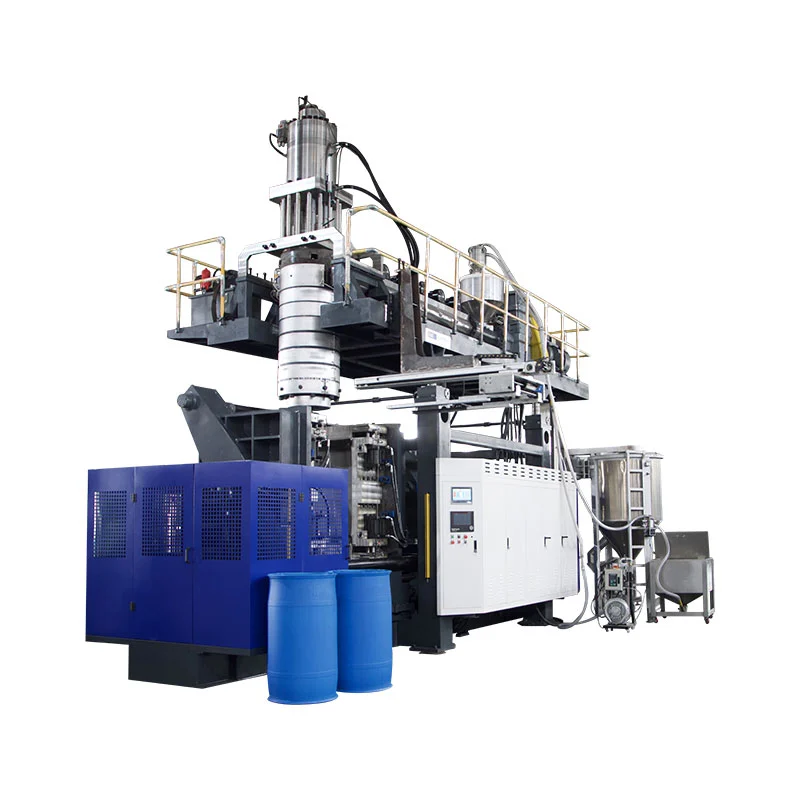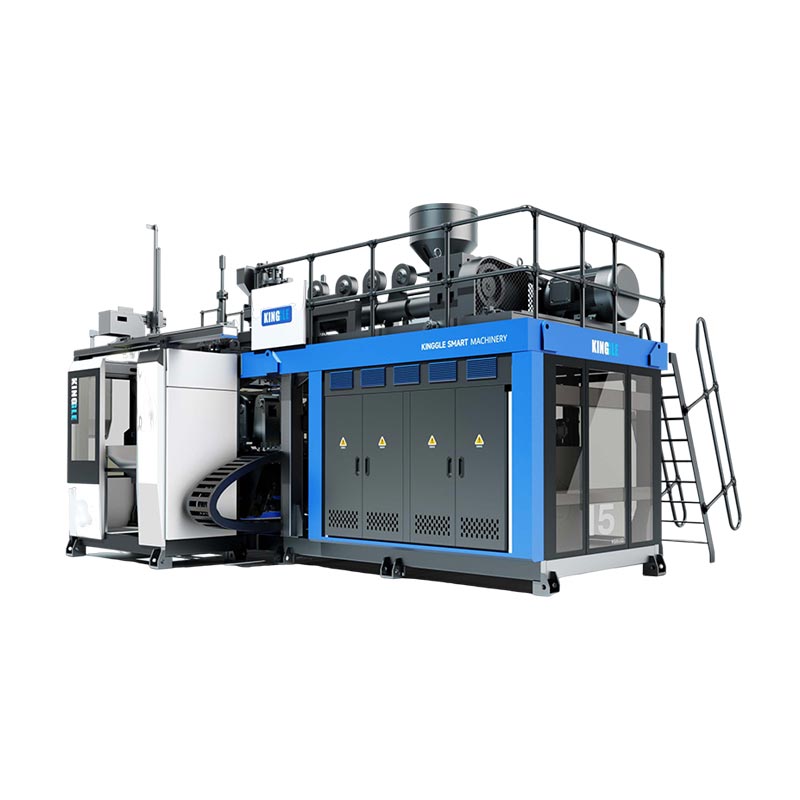
Автокөлік үрлемелі қалыптау ауа арналары мен сұйықтық резервуарлары сияқты қуыс бөлшектерді жасай алады. Жабдықты таңдау бөлшек сызбасынан, көрсетілген шайырдан және қабылдау талаптарынан басталады. Машинаның жарнамаланған контейнер көлемінің өзі оның белгілі бір арнаны құрайтынын, пішінін орналастыратынын немесе қажетті дайын өнімді жеткізетінін анықтай алмайды.
Сатып алуды пайдалы шолу толық процесс арқылы бөлікті қамтиды: қалыптау, алу, кесу, құрастыру және тексеру. Номиналды өнімді немесе бағаны салыстырмас бұрын өнімге және құралға қойылатын міндетті талаптарды шешіңіз. Әйтпесе, жылдам қалыптау циклі әлі де жеткізу мақсатына жетпейтін өндіріс ұяшығын жасыруы мүмкін.

Автомобиль бөлшектерін үрлеу: қолдану және технологиялық процестің жарамдылығы
Көлік бөлшектерін олардың қуыс болуына емес, не істеу керектігі бойынша топтаңыз. Кабинаның ауа өткізгіші, қозғалтқыштың ауа соратын бөлігі және сұйықтық резервуары әртүрлі шолуларды қажет етеді. Олардың жұмыс шарттары мен интерфейстері машина ұсынысы жауап беруі керек сұрақтарды анықтайды.
| Бөлшек отбасы | Орнату үшін кірістер | Құрал-саймандар және құрал-саймандар сұрақтары |
|---|---|---|
| Кабина HVAC арналары | Ауа жолы, қосылым геометриясы, орнату кеңістігі және белгіленген функционалды тексерулер | Ұсынылған бағыт денені құра алады және қол жетімді кесу және тексеру орындарын қалдыра ала ма? |
| Қозғалтқыштың ауа сорғыш бөліктері | Көрсетілген температура, қысым немесе вакуум жағдайлары, медиа экспозициясы және қосылу талаптары | Шайыр, қалыптастыру жолы және толық ұяшық осы нақты шарттарға сәйкес келе ме? |
| Сұйықтық резервуарлары | Сұйықтық, қызмет көрсету шарттары, порттар, орнату мүмкіндіктері және қабылдау критерийлері | Корпус, интерфейстер және кез келген кейінгі жинақ қалай жасалады және тексеріледі? |
| Басқа қуыс техникалық бөлшектер | Жүк қораптары, өлшемдері, құрастыру ерекшеліктері және мақсаты | Үрлемелі қалыптау қолайлы ма, әлде басқа қалыптау немесе біріктіру жолын салыстыру керек пе? |
Отын жүйесі жобаларын бөлек бекіту жолында ұстаңыз. Мысалы,RISE пластмасса жанармай багының өрт сынауын сипаттайдыБҰҰ-ның 34 ережесіне, 5-қосымшаның 5-тармағына сәйкес. Қолданыстағы нарықты, талаптарды және нақты отын жүйесінің жобасын бекіту жауапкершілігін белгілеу; «Автомобиль цистерналары» тізбесі бар машина каталогы жанармай цистерналарының сәйкес өндірісін белгілемейді.
Үрлеумен құйылған HVAC арналары: геометрия, интерфейстер және машина талаптары
Үрлемелі HVAC арналары үшін ауа жолын және әрбір қосылымды бірге қарап шығыңыз. Қалыптастыруға болатын денеге әлі де кесуге, орналастыруға және тексеруге болатын саңылаулар қажет. Сондықтан арнайы пластикалық құбырлар қалыпталған геометриямен де, белгіленген дайын геометриямен де баға белгілеу сатысына жетуі керек.
Қозғалтқыштың ауа сору талаптарынан бөлек кабина желдету
Қозғалтқыштың ауа соратын материалын немесе сынақ жағдайын кабина арнасына ауыстырмаңыз, себебі екеуі де ауа тасымалдайды. Орнату ортасын, бекітілген материалды және белгілі бір бөлікке қажетті тексерулерді жазып алыңыз. Қысым, вакуум, температураның айналуы немесе сұйықтықтың әсері маңызды болса, жоба спецификациясында тиісті шарттарды анықтаңыз.
Қалыптастырылған саңылауды ғана емес, дайын қосылымды қарап шығыңыз
Сызбада қосылым ұштарын, монтаждау нүктелерін, секцияның өзгерістерін және ұсынылған кесу орындарын белгілеңіз. Содан кейін бөліктің әрлеу немесе тексеру қондырғысында қалай орналасатынын тексеріңіз. Пайдалы шолу сұрағы - кесу, өлшеу және құрастыру кезінде бірдей деректер жүйесі бөлікті тұрақты түрде таба алады ма.
Ұяшықты анықтамас бұрын кез келген қажетті ағынды, өтуді, сәйкестікті немесе тығыздағышты тексеруді көрсетіңіз. Бұл тексерулер үшін арнайы қондырғылар немесе бөлек станциялар қажет болуы мүмкін. Оларда үрлеу машинасымен бірге келеді деп есептелмей, тағайындалған жеткізуші және қабылдау әдісі болуы керек.
Машина өлшемін таңдамас бұрын процесс бағытын таңдаңыз
Үлкенірек машинаны таңдамас бұрын, парисонның пішін қуысына қалай жететінін талқылаңыз. Паризон - бұл процесс пайда болатын және үрлейтін ыстық қуыс түтік. Оны өңдеу және орналастыру геометрияға сәйкес болуы керек.
Кәдімгі экструзия және 3D сорғыш үрлеу
Торайдың 3D сорғышпен үрлеуді техникалық түсіндірмесіұзын, күрделі қуыс пішіндер үшін құйма қуысына паризонды енгізетін соруды сипаттайды. Бұл процесстің ерекше құрылымы. Бөлшегін алып тастайтын роботы бар кәдімгі экструзиялы үрлеу машинасы осы мүмкіндіктің баламалы дәлелі ретінде қарастырылмауы керек.
Ыңғайсыз жол үшін нақты геометрия мен шайырды пайдаланып, қалыптау бағытын шолуды сұраңыз. Кәдімгі экструзиялық үрлеуді, арнайы орналастыру немесе сору жолын және қажет болған жағдайда біріктірілген қалыптау бөліктерін салыстырыңыз. Салыстыру бір жолдың әрбір автомобиль арнасына сәйкес келетінін болжаудың орнына, техникалық-экономикалық негіздеуді, интерфейстерді және төменгі ағынды жұмысты қарастыруы керек.
Балқыма жеткізуді және диск конфигурациясын бөлек ұстаңыз
Үздіксіз экструзия және аккумулятор басының жұмысы балқыманың жеткізілуін сипаттайды. Парижді орналастыру процестің басқа бөлігін сипаттайды. Гидравликалық, сервогидравликалық және электр жетектері іске қосуды сипаттайды. Бұларды бөлек осьтерде салыстыру тырнақшаларды түсіндіруді жеңілдетеді және автоматтандыру белгісінің қалыптау мүмкіндігі үшін тұруына жол бермейді.
Нақты автомобильдік қолдану үшін үрлеуге арналған шайырларды таңдаңыз
Тек полимерлер тобын емес, сыныпты көрсетіңіз. «PA» немесе «PP» күшейту, өзгерту, өңдеу тәртібі және жоспарланған бөлікке сәйкестігі туралы ашық сұрақтар қалдырады. Envalior'sDurethan PA6 портфолиосы, мысалы, үрлемелі қалыптау маркаларын және құбырлар мен ауа өткізгіштер үшін күшейтілген сорттарды ажыратады. Тегі ауыстырылатын рецептті анықтамайды.
Материалды дайындау мен пластификациялауды сортқа сәйкестендіріңіз
Ағымдағы сыныпқа арналған өңдеу нұсқауларын алыңыз. Ұсынылған кептіру және азықтандыру тәртібін, қажет болған жағдайда ылғалды өлшеуді, бұранда мен бастың жарамдылығын, температураны бақылауды және қоспаға қажет кез келген тозуға төзімді спецификацияны тексеріңіз. Бұл барлық инженерлік пластмассалар үшін бір кептіру температурасын жариялаудың себептері емес, техникалық растауға арналған элементтер.
Торай балқыманың тұтқырлығын және пішінді сақтау тұрақтылығын үрлеуге арналған шайырдың жарамдылығына сәйкес деп анықтайды. Сынақ кезінде материалдың жай-күйін және процесс параметрлерін жазып алыңыз, осылайша қалыптастыру мәселесі белгілі рецептке қарсы зерттелуі мүмкін. Құрылғының жарияланған HDPE экструзия жылдамдығын оның басқа шайырмен жеткізу жылдамдығының дәлелі ретінде қабылдамаңыз.
Бекітілген рецепт бойынша қайта ұнтақтаңыз
Тұтынушының рұқсатымен және рецептті анықтау үшін қажетті тексерулермен бірге көзді, өңдеу тарихын және қайта ұнтақтаудың ұсынылған пропорциясын жазып алыңыз. Белгіленген өндіріс қоспасын сынаңыз. Тек таза шайырды пайдаланған сынақ кейінірек қайта ұнтақтауды қосқанда өнімділікті көрсетпейді.
Бөлшек сызбасын үрлеу жабдығына қойылатын талаптарға аударыңыз
Үрлеу жабдығын қарап шығу үшін дәлелдеуге қойылатын талаптар кестесін пайдаланыңыз. Әрбір міндетті талапқа сәйкес спецификация, сызба немесе сынақ жазбасы қажет. Шешілмеген элементтер жауапты тарап оларды жапқанша көрінуі керек.
| Талап | Ұсынысты тексеріңіз | Дәлелдер және жабу |
|---|---|---|
| Материалдық және жалпы сұраныс | Сыныпты пластиктену, қолдануға жарамды түсіру және жеткізу; тек дайын салмақты емес, технологиялық қалдықтарды қосыңыз | Материалды есепке алу және сот талқылауының өкілі |
| Қалып орнату | Конверт, монтаждау, қалып қалыңдығы мен массасы, утилиталар және қызмет көрсетуге қол жеткізу | Қалып-станок интерфейсінің сызбасы |
| Ашу және жою | Ашылатын орын, қажетті қалып қозғалыстары, ұстағыш жолы және ыстық бөлікке арналған саңылау | Қозғалысты қарау және куәландырылған жою реті |
| Критикалық қабырға аймақтары | Басты құралдар, паризондық бақылау және ұсынылған тексеру орындары | Сызба шегімен салыстырылған өлшемдер |
| Дайын интерфейстер | Кесу, біріктіру, құрастыру және орналастыру құрылғылары | Дайын бөліктің өлшемдік және функционалдық тексерулері |
| Қабылданған шығыс | Толық ұяшық, санау нүктесі, үзу ережелері және өңдеуден бас тарту | Қабылданған мөлшерлер мен тоқтату жазбалары бар уақытты сынақ |
Мен автомобильді үрлеу жобасын қалай қарастырар едім
Автомобильді үрлеу жобасы үшін машинаның сыйымдылығын талқыламас бұрын бөлшектердің сызбасын қарастыратын едім. Менің бастапқы сұрақтарым материал дәрежесіне, жұмыс ортасына, қосылу нүктелеріне және қабылдау талаптарына қатысты болады. Құрылғының номиналды контейнер көлемі арнаны немесе тұрақты емес резервуарды бекіту үшін негіз емес, скринингтік анықтама болып қала береді.
Егер сынақ бөлігі белгіленген салмаққа сәйкес келсе, бірақ жергілікті қабырға қалыңдығын тексеруден өтпесе, мен жалпы бөлік салмағын арттырмас бұрын материалдың таралуын зерттейтін едім. Мен көрсетілген тексеру орындарын паризон профилімен, материалды дайындаумен, құралдармен және жазылған процесс параметрлерімен салыстырар едім. Материалды барлық жерде қосу тиісті бөлікті тексеру мәселені шешкенін көрсетпейінше, ұсынылған өзгеріс болып қала береді.
Құрал-сайманды шолу пішіннің білікшелердің арасына сәйкес келетін-келмейтінін ғана қамтиды. Мен орнатуды, қалып қалыңдығын, ашу кеңістігін, қажетті қозғалыстарды және толық бөлшекті алу жолын тексеретін едім. Порттар мен орнату мүмкіндіктері де пішіндеуден кейін кесу, орналастыру және тексерудің нақты жоспарын қажет етеді.
Белгілі бір инженерлік-пластикалық сорт үшін мен оны өңдеу бойынша нұсқаулықты сұраймын және ұсынылған кептіру, беру, бұранда мен бастың орналасуын тексеремін. Мен HDPE өткізу қабілеттілігін басқа шайырмен өнімділіктің дәлелі ретінде пайдаланбас едім. Кез келген ұсынылған қайта ұнтақтау рецепті қолданыстағы материалға және тұтынушы талаптарына сәйкес қалады.
Өндірістік ұяшықты мақұлдамас бұрын мен сынақ жоспарына төменгі ағындық жұмысты қосар едім. Қалыптастырылған түтік әлі де келісілген кесу, құрастыру және тексеру кезеңдерін өтуі керек. Мен қабылданған шығыстарды, үзілістерді және қолмен реттеулерді жазамын, содан кейін өткен талаптарды түзетуді немесе қосымша дәлелдеуді қажет ететін элементтерден бөлемін.
Менің ұсынысым сол нәтижелерге байланысты болады. Үлкенірек машина өндіріс тапшылығына автоматты түрде жауап бере алмайды; Мен алдымен шектеудің қалыптау, өңдеу, өңдеу немесе тексеруден келгенін анықтайтын едім.
Үрлеу қалыптарының дизайны, қабырғаларды бөлу және маңызды интерфейстер
Дайын бөліктің салмағы бүкіл нысанның бір өлшемі болып табылады. Ол иілу, қосу немесе қысу кезінде қалыңдығын анықтай алмайды. Сызба мен функциядан тексеру орындарын белгілеңіз, содан кейін анықталған бөлік жағдайында жасалған өлшемдерді салыстырыңыз.
Бөлек бойлық және айналмалы бақылау
Бойлық паризондық бағдарламалауды бөліктің айналасындағы қабырғаның таралуынан бөлек қарап шығыңыз. Торай 3D сору процесін талқылауында радиус қабырғасының қалыңдығын бақылауды сипаттайды. Ұсынылған жүйенің нақты басқару функцияларын растау; тек үлкен бағдарламалау нүктелерінің саны әрбір маңызды орын өзінің шегіне сәйкес келетінін көрсетпейді.
Жергілікті ақаулық үшін өлшемді бөліктегі орнымен салыстырыңыз және сәйкес процесс пен құралдың айнымалы мәндерін зерттеңіз. Өзгерістердің әсерлерін тексеру үшін бақыланатын етіп сақтаңыз. Барparison бағдарламалау нұсқаулығыбақылау тақырыбын толығырақ түсіндіреді.
Мәліметтерді өңдеу және құрастыру арқылы өткізіңіз
Порттардың, кесілген жиектердің және орнату мүмкіндіктерінің көрсетілген деректерге қатысты қалай өлшенетінін анықтаңыз. Бөлшектің тірегі және өлшем күйі туралы келісіңіз. Бұл интерфейстерді пішінді және арматураны жеткізушілермен бірге қарап шығыңызқалып дизайны және машина интерфейсін тексеру, қалып мақұлдағаннан кейін әрлеуді бөлек мәселе ретінде қарастырудың орнына.
Толық автомобиль үрлеуге арналған ұяшықты анықтаңыз
Шайырды дайындаудан қабылданған бөлікті санау нүктесіне дейінгі жолды сызыңыз. Бөлшекке қажет жерде ғана алуды, кесуді, ашуды, біріктіруді, құрастыруды және тексеруді қосыңыз. Әрбір операция үшін жеткізушіні, қабылдау дәлелдерін және интеграциялау жауапкершілігін атаңыз.
Станция интерфейстерін тексеріңіз: бөлік қалай тасымалданады, ол қалай орналасқан, төменгі ағынды станция тоқтағанда не болады және қабылданбаған бөліктер қалай бөлінеді. Баға ұсынысы машина жасаушы жеткізген жабдықты басқалар жеткізетін жабдықтан ажыратуы керек. Theавтоматтандырылған желі конфигурациясының нұсқаулығыосы жеткізу шекараларын қамтиды.
Бөлшектің функциясы мен сипаттамасынан тексерулерді таңдаңыз. Ағып кету сынағы, қажет болған жағдайда, өлшемдік, өту, құрастыру немесе төзімділік дәлелдерін алмастырмайды. Әрбір автомобиль қолданбасы үшін бір жалпы сынақ тізімінен аулақ болыңыз.
Бөлшекті және өндіріс процесін бөлек дәлелдеңіз
Сызбаны қайта қарау, бекітілген материал және жоспарланған рецепт бойынша өкілдік сынақты жоспарлаңыз. Қалыпты, орнатуды, материал партиясын және өлшеу жоспарын жазыңыз. Қабылданған мөлшерлерді, қабылдамау себептерін, тоқтауларды және қолмен араласуды цикл жазбасымен бірге сақтаңыз.
Жеткізушінің машина сынағы және тұтынушының өндірістік бөлігін мақұлдау әртүрлі мақсаттарға қызмет етеді.AIAG жалпыға ортақ PPAP шолуыӨндіріс бөлігін мақұлдауды өндіріс жылдамдығымен нақты өндіріс кезінде жобалық жазбалар мен техникалық сипаттамаларға сәйкес келумен байланыстырады. Бұл ауқым машина қозғалысын көрсетуден немесе бір қолайлы үлгіні шығарудан кеңірек.
| Белсенділік | Ол қарастыратын сұрақ | Анықтау үшін дәлелдер | Өздігінен белгіленбейді |
|---|---|---|---|
| Машина немесе ұяшық майы | Жеткізілген жабдық келісілген қабылдау көлемін қанағаттандыра ма? | Келісімшарттық тексерулер, конфигурация, сынақ шарттары және ашық тармақ жазбасы | Барлық дайын бөлік функциялары немесе тұтынушы өндірісін мақұлдау |
| Бөлшектердің функционалдық валидациясы | Дайын бөлік көрсетілген пайдалану талаптарына сәйкес келе ме? | Қолданылатын өлшемдік, құрастыру, функционалдық және төзімділік жазбалары | Бағаланған шарттардан тыс тұрақты өндіріс өнімділігі |
| Тұтынушының өндіріс бөлігін бекіту | Жоспарланған өндіріс процесі тұтынушының рұқсат беру талаптарына сәйкес келе ме? | Тұтынушы анықтаған ұсыныстар мен өндірістік дәлелдер, соның ішінде қажет болған жағдайда PPAP | Қажетті шолудысыз өзгертілген материалды, сызбаны немесе процесті мақұлдау |
Жобаны қабылдау жоспарында үлгі мөлшерін, сынақ ұзақтығын, өлшеу әдістерін және кез келген статистикалық критерийлерді орнатыңыз. Жалпы машина мақаласынан әмбебап Cpk мақсатын немесе іске қосу ұзақтығын алмаңыз. Жабдық бөлігі үшін пайдаланыңызFAT жоспарлау жөніндегі нұсқаулықкелісілген тексерулерді белгілеу.
Түзету жұмыстарын және қайта сынауды қажет ететін немесе әлі тексерілмеген әрбір талапты өткендей жабыңыз. Соңғы екі санатқа ие және жабу дәлелдерін тағайындаңыз. Бұл күйлерді бөлек сақтау аяқталмаған сынақтың анық өндірістік шығарылымға айналуын болдырмайды.
Қабылданған бөліктің шекарасында өнім мен өзіндік құнды салыстырыңыз
Келісілген тексерулерден өткен дайын автомобиль бөлшектерін санаңыз. Мақсатқа ауыстыруларды, үзілістерді және төменгі ағынды операцияларды қамтитынын көрсетіңіз және әрбір станция үшін бірдей уақыт негізін пайдаланыңыз. қараңызөндіріс нормасын есептеу бойынша нұсқаулықноминалды циклдар мен қабылданған өнім арасындағы айырмашылық үшін.
HVAC арнасының ұяшығын қалыптау циклінен тыс бағалау
Гипотетикалық автокөлік HVAC арна жобасы үшін мен жоспарланған сағатына 95 қабылданған бөлікті талап етуден бастайтын едім. Бір қуысты пішінді, 32 секундтық қалыптау циклін, қалыптау сатысының 90% қолжетімділігін және толық процесс бойынша 96% соңғы қабылданған өнімділікті делік.
Номиналды қалыптау жылдамдығы 3600 ÷ 32 немесе сағатына 112,5 бөлікті құрайды. Болжалды іске қосу мүмкіндігін қолдану жоспарланған сағатына 101,25 бөлікті қалыптау сатысының сыйымдылығын қалдырады.
Бұл көрсеткіш дайын өнімді белгілемейді. Мен сондай-ақ кесу, өңдеу және тексеру мүмкіндіктерін салыстырар едім. Төмендегі кестеде станцияның тоқтаулары арасында қосымша тасымалдау шығындары немесе өзара әрекеттесулер жоқ деп есептейтін екі жоспарлау сценарийі көрсетілген. Төменгі ағынның екі қуатының көрсеткіштері де жоспарланған сағаттарды пайдаланады және қазірдің өзінде болжалды станция үзілістеріне мүмкіндік береді; 96% кірістілік соңында бір рет қолданылады.
| Жоспарлау шарасы | Төменгі ағынның бастапқы сценарийі | Түзетілген төменгі ағын сценарийі |
|---|---|---|
| Қалыптау сатысының сыйымдылығы | 101,25 бөлік/сағ | 101,25 бөлік/сағ |
| Төменгі өңдеу сыйымдылығы | 90 бөлік/сағ | 105 бөлік/сағ |
| Болжалды қабылданған соңғы кірістілік | 96% | 96% |
| Болжалды қабылданған өнім | 86,4 бөлік/сағ | 97,2 бөлік/сағ |
| Міндетті қабылданған шығыс | 95 бөлік/сағ | 95 бөлік/сағ |
Бастапқы сценарийде төменгі ағынды сыйымдылық ұяшықты соңғы өнімділік рұқсатына дейін сағатына 90 бөлікке шектейді. Осылайша, болжанған қабылданған өнім сағатына 90 × 0,96 = 86,4 бөлікті құрайды, бұл талаптан төмен.
Әрі қарай мен сағатына 105 бөлікті өңдеуге қабілетті төменгі ағынды реттеуді бағалаймын. Қалыптау сатысында жеткізілім шектелген кезде болжамды қабылданған өнім сағатына 101,25 × 0,96 = 97,2 бөлікке айналады.
Қайта қаралған есеп сағатына 2,2 бөлікке ғана мақсатты көрсеткіштен асып түседі. Мен мұны бекітілген өндіріс жылдамдығының дәлелі емес, жоспарлаудың шектеулі көлемі ретінде қарастырар едім. Өкілетті ұяшық сынағы әлі де нақты циклды, үзілістерді, төменгі өнімділікті және қабылданған кірісті анықтауы керек.
Бұл салыстыру үлкенірек үрлеу машинасын сұрамас бұрын инженерлік шолуды әрлеу және тексеру тәртібіне бағыттайды.
Бірдей өндіріс көлемін салыстырыңыз
Әрбір ұсыныста машинаны, пішінді, материалды дайындауды, әрлеу құрылғыларын, тексеруді, біріктіруді және сынақ шығындарын бөліңіз. Тек машина бағасын толық ұяшық бағасымен тікелей салыстыруға болмайды. Қабылданған өнім мен жоба сұранысына сәйкес қосымша қуатты бағалау; үлкенірек машина төменгі ағынды тығынды жояды деп ойламаңыз.
Kinggle үшін автокөлік бөлігінің RFQ дайындаңыз
Kinggle жариялаған аккумулятор платформалары бастапқы талқылау үшін спецификация анықтамаларын береді. Олар гипотетикалық арна үлгісі немесе автомобильдің әрбір бөлігі үшін автоматты таңдау емес. Ұсынылған материал, қалып және толық өндіріс көлемі әлі де техникалық шолуды қажет етеді.
| Анықтама өрісі | KGB80A | KGB100B |
|---|---|---|
| Жарнамаланған контейнер сыйымдылығы | 30 л | 120 л |
| Қысу күші | 215 кН | 440 кН |
| Қалып білікшесінің өлшемі, W × H | 750 × 860 мм | 1200 × 1200 мм |
| Қалыптың максималды өлшемі, W × H | 520 × 860 мм | 920 × 1200 мм |
| Қалыптың қалыңдығы | 360 - 420 мм | 510-600 мм |
| Тізімдегі қолданба қосылымы | Автокөлік бөлшектерінің құбырлары | Автокөлік бөлшектері мен автоцистерналар |
Кесте байланыстырылған Kinggle өнім беттерінен таңдалған өрістерді шығарады. Білік өлшемі мен қалыптың максималды өлшемі әртүрлі өрістер. Ешқайсысы да толық қозғалыс конвертін, сортқа тән өнімділікті, арнайы сору процесін немесе отын жүйесін мақұлдауды растамайды. Ұсынылған құрастыру үшін интерфейс сызбасын және конфигурациясын сұраңыз.

Тек сұралған машина көлемін емес, шолу пакетін жіберіңіз
- Түзетулері, дайын геометриясы, деректері және қабырғаға немесе интерфейске қойылатын маңызды талаптары бар 3D және 2D бөліктерінің сызбалары.
- Көрсетілген шайыр сорты, бекітілген өндіріс рецепті және тиісті өңдеу нұсқаулары.
- Бөлшек салмағы, қалыптың жоспарланған орналасуы, құралдың бар ақпараты және ұсынылған әрлеу реті.
- Уақыт негізі, жылдық сұраныс, өнім жиынтығы және инспекциялық талаптары бар талап етілетін қабылданған өнім.
- Учаскенің шарттары және пішінді, қосалқы құралдарды, әрлеуді, тексеруді және біріктіруді кім жеткізетінінің нақты тізімі.
Бұл кірістер машина конфигурациясы аяқталмай тұрып техникалық шолу мекенжайына, шешілмеген талаптарға және сынақ шарттарына сәйкес келуге мүмкіндік береді.
Жиі қойылатын сұрақтар
Әрбір автомобиль ауа өткізгішін кәдімгі үрлеу машинасында жасауға бола ма?
Жоқ. Геометрияны, көрсетілген шайырды, интерфейстерді және құралға қол жеткізуді қарап шығыңыз. Кейбір пішіндер мамандандырылған паризонды орналастыруды, сорғыш үрлеуді немесе біріктірілген секцияларды бағалауды талап етеді. Шығару роботы бар кәдімгі машина бұл қалыптастыру мүмкіндіктерін өздігінен орнатпайды.
Автокөлік бөлігіне арналған машинаны таңдау үшін аккумулятордың көлемі жеткілікті ме?
Жоқ. Қолданылатын ату сұранысы, арнайы материалды жеткізу, қалып орнату, ашу кеңістігі, қажетті қозғалыстар, бөліктерді алу және төменгі ағынды жұмыстар да қайта қарауды қажет етеді. Жарнамаланған контейнер көлемі тұрақты емес техникалық бөлікті таңдаудың толық әдісі емес, скринингтік анықтама болып табылады.
HDPE машинасы белгіленген инженерлік-пластикалық сортты өңдей ала ма?
Бұл материалды дайындауды, пластификаттауды, бастиекті құралды, басқару элементтерін және ұсынылған процесті сыныпқа байланысты тексеруді талап етеді. Жарияланған HDPE экструзия жылдамдығы басқа шайырмен шығуды дәлелдемейді. Конфигурацияны растаңыз және жоспарланған материалмен өкілді сынақ нұсқасын іске қосыңыз.
Неліктен бөлік өз салмағына сәйкес келеді, бірақ қабырға қалыңдығын тексеруден өтпейді?
Салмақ бүкіл бөлікті сипаттайды, ал қалыңдықты тексеру орынды өлшейді. Материалды жалпы салмақтың сәйкес өзгерісінсіз аймақтар арасында әртүрлі бөлуге болады. Сәтсіз орынды картаға түсіріп, оны түзету жолын шешпес бұрын тиісті материалды, құрал-саймандарды және технологиялық жағдайларды зерттеңіз.
FAT машинасынан өту тұтынушының өндіріс бөлігін мақұлдауды аяқтай ма?
№. FAT келісілген жабдықты қабылдау көлемін қамтиды. Аяқталған бөлікті тексеру және тұтынушы өндірісін мақұлдау өздерінің қолданылатын дәлелдерін талап етеді. PPAP талап етілсе, жабдықты жеткізуді мақұлдау ретінде қарастырмай, тұтынушының ұсынуы мен өндіріске қойылатын талаптарын растаңыз.
Автокөлік үрлеу машинасын сатып алу арнайы үрлеуге арналған бөлшектерді сатып алумен бірдей ме?
№. Жабдықты сатып алу өндіріс процесіне арналған машиналарға, құрал интерфейстеріне, біріктіру және қабылдау ауқымына қатысты. Дайын бөлшектерді алу өндірушінің сол бөлшектерді өндіру және жеткізу жауапкершілігіне қатысты. Жеткізушілерді салыстырмас бұрын қандай аумақ сұралатынын нақтылаңыз.
Автокөлік бөлшектері жабдығын шолу үшін сызбаны және материал талаптарын жіберіңізКингглдің байланыс бетінемесе электрондық поштаsales@kinggle.com. Телефон:+86-574-87103665. Компания туралы ақпаратты мына жерден алуға боладыKinggle туралы бет.
Құрылғыға тапсырмас бұрын өндіріс жолын бекітіңіз
Бөлшек пен материалдан бастаңыз, қалыптау бағытын анықтаңыз және сызбаны нақты жабдық пен валидация талаптарына айналдырыңыз. Содан кейін қабылданған бөлік шекарасында толық ұсыныстарды салыстырыңыз. Міндетті сәйкестік мәселесі шешуді қажет етеді; жылдамырақ цикл немесе төмен сатып алу бағасы оны жаба алмайды.