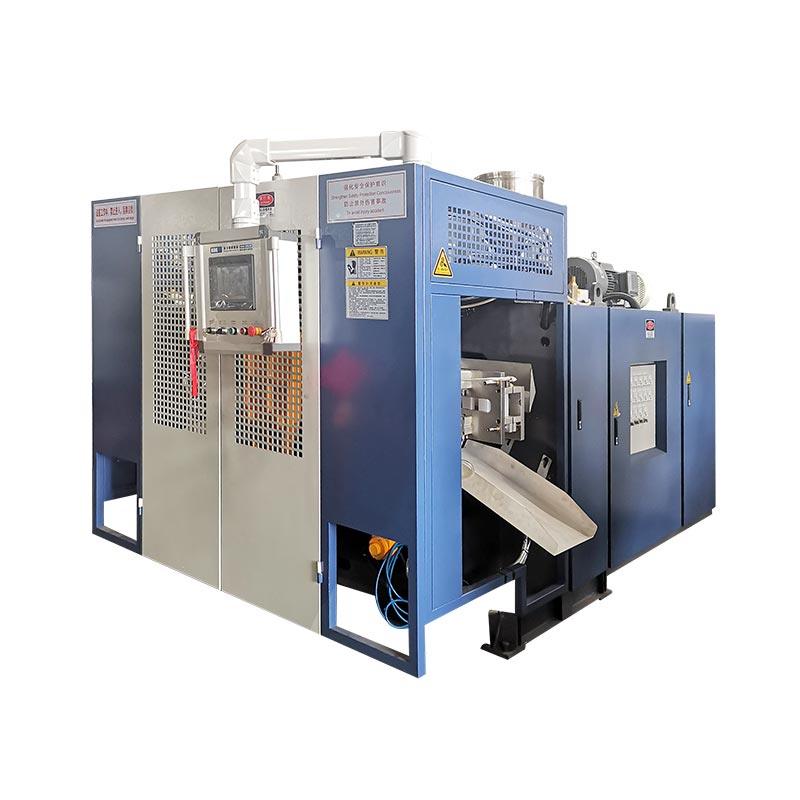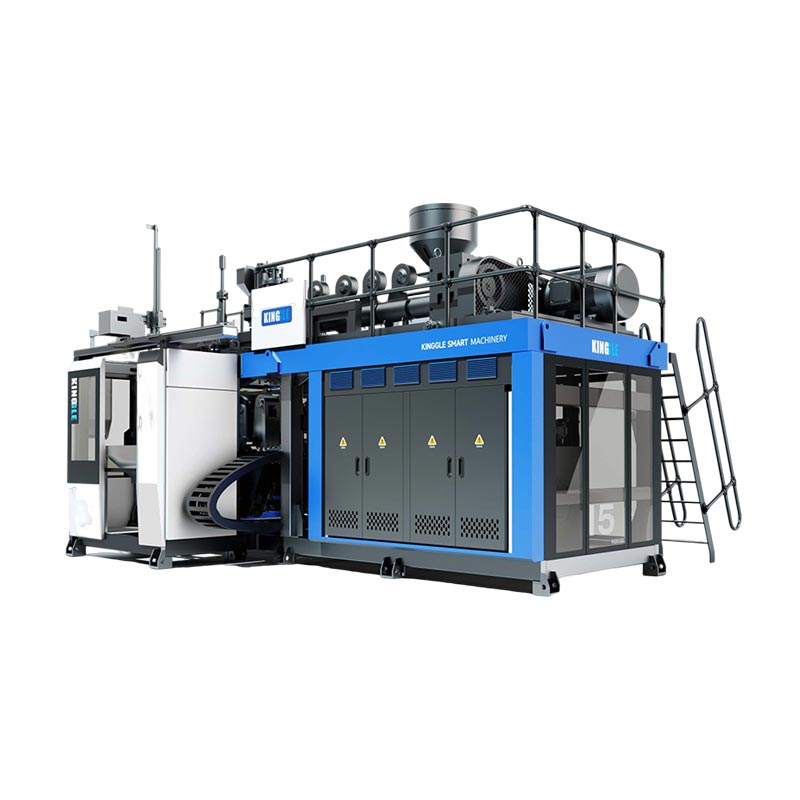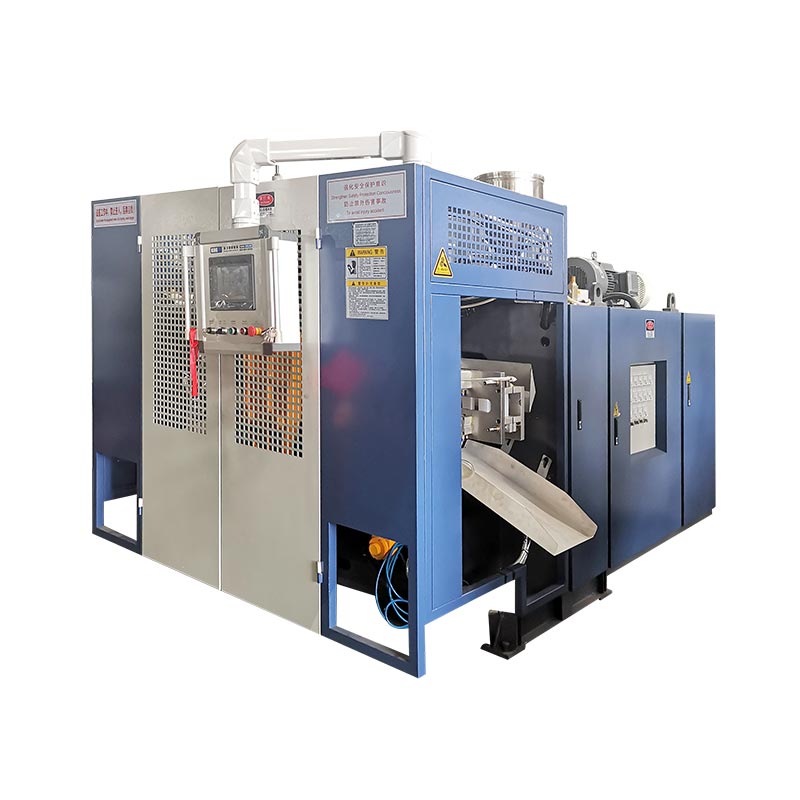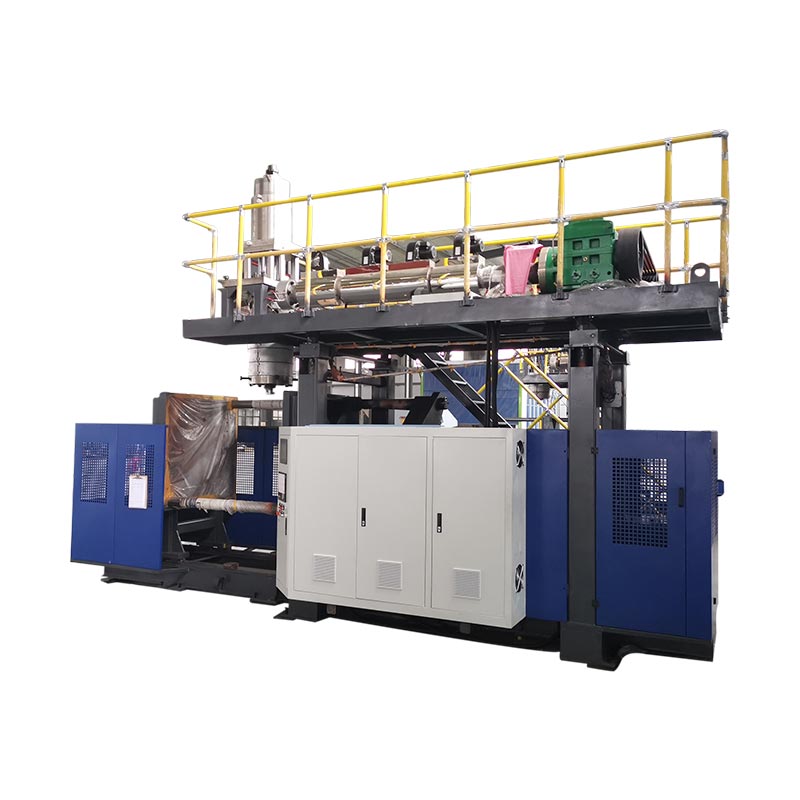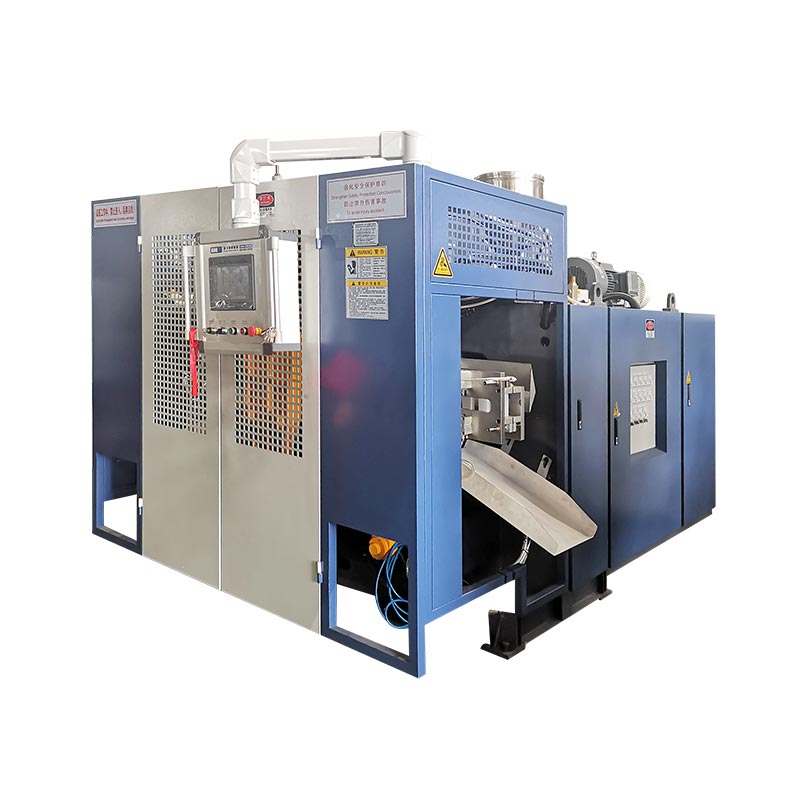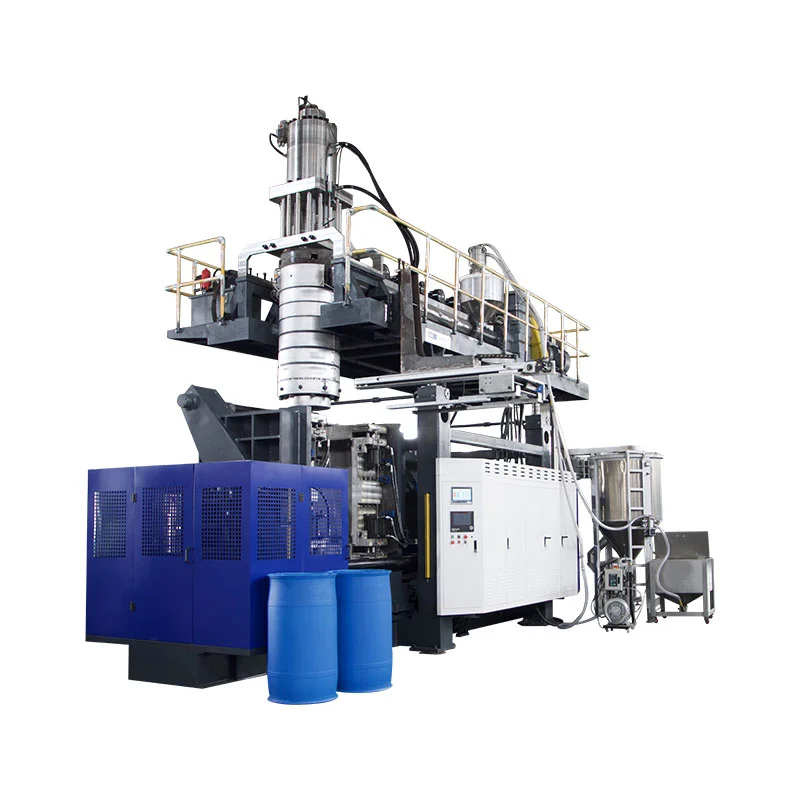
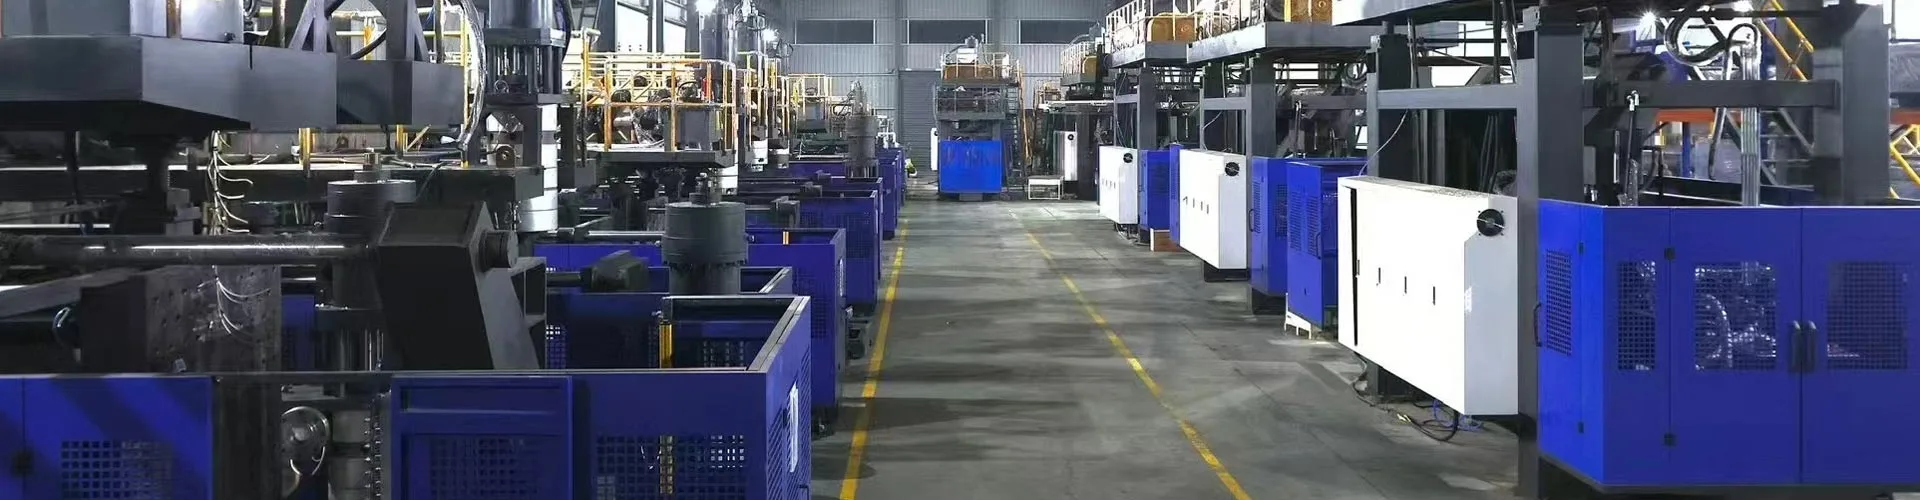
Үрлеу машинасының негізгі бөліктері қоректену және экструзия жүйесі, қалып басы, қалып және қысқыш, үрлеу жүйесі, салқындату схемалары, жетектер мен басқару элементтері, бөлшектерді алып тастау жабдықтары болып табылады. Олардың орналасуы қалыптау процесіне және машина конфигурациясына байланысты. Экструзиялық үрлеу үшін ауыстыруды қарастырмас бұрын әрбір құрамдас бөлікті оның функциясы мен құрастыруымен анықтаңыз.
Құрамдас бөлікті анықтау үшін оның жинағын табыңыз, оның функциясын растаңыз және тиісті техникалық ақпаратты жинаңыз. Фотосурет немесе таныс атау екі ауыстырылатын бөліктің бір машинада жұмыс істейтінін сирек анықтайды.
Төрт ерекшелік қымбат араласуға жол бермейді
- Қалыптың басы пластикалық түтікшені құрайды; үрлеу қалып контейнердің сыртын құрайды.
- Қалып немесе оправка балқыма өту жолын қалыптастырады. Үрлеу штыры ауаны береді және мойынға қатысты функцияларды орындауы мүмкін.
- Контроллер пәрмені, жетектің орны және өлшенген бөтелке қабырғасы әртүрлі дәлелдер болып табылады.
- Компонент атауын сәйкестендіру - ауыстырылатын бөлікті анықтаудың басы ғана.
Бөлшектерін атамас бұрын машина түрін анықтаңыз
Процесті машинаның сәйкестендіру және техникалық құжаттарынан растаңыз. Экструзиялық үрлеу, инжекциялық үрлеу және созылатын үрлеу қалыптау әртүрлі құрал жабдықтары арқылы қуыс өнімдерді жасайды. Үшеуін біріктіретін құрамдас тізім сатып алушыны орнатылған құрылғы пайдаланбайтын жабдықты іздейтін жібере алады.
Экструзиялық үрлеуде немесе EBM-де экструдер балқытылған полимерді қалып басына береді. Басы паризон деп аталатын қуыс түтік құрайды, оны зең басып алады және үрлейді. Кинглдікіүрлеу машинасының бағыттаушысыпроцесс санаттарын түсіндіреді және оның жабдықтың негізгі бағыты ретінде экструзиямен үрлеуді анықтайды.
Инъекциялық үрлеу машинасы оның орнына өзек штангасының айналасында оны үрлеу сатысына көшірмес бұрын пішінді құрайды. PET созу-үрлеу жүйесі преформаны және созу операциясын пайдаланады. Бұл айырмашылықтар құрал-саймандарды анықтау кезінде маңызды: IBM өзек-шыбықтар жинағы және PET созылу штангасы жалпы EBM қосалқы бөлшектер тізімінде көрсетілмеуі керек.
Жинақтарды, бөлшектерді және өңдеу материалын бөлек ұстаңыз
«Үрлеу бөлшектері» термині машина құрамдас бөліктерін немесе процесте жасалған пластикалық бұйымдарды білдіруі мүмкін. Қандай мағына қолданылатынын көрсетіңіз. Паризон - бұл ауыстырылатын машина бөлігі емес, өңделетін пластик. Қуыс - зеңнің ерекшелігі. Қалып басы - өзіндік сәйкестіктері бар бірнеше құрамдас бөліктерден тұратын жинақ.
Көмек сұраған кезде құрастыру иерархиясын пайдаланыңыз: машина, жүйе, жинақ, содан кейін жеке бөлік. Мысалы, «экструзия басы, аспап жинағы, оправка» «бас түйреуішке» қарағанда пайдалырақ. Қолжетімді болған кезде сызба сілтемесін немесе түпнұсқа бөлік нөмірін қосыңыз. Бұл жеткізушіге жергілікті лақап атқа сүйенбестен бастапқы нүкте береді.
| Құрамдас топ | Функция | Пайдалы сәйкестендіру дәлелі |
|---|---|---|
| Азықтандыру және экструзия | Шайырды жеткізу, тасымалдау, балқыту және араластыру | Экструдер сызбасы, бұранда/барр спецификациясы, мотор тақтасы |
| Қалыптың басы және паризондық құрал | Балқыманы таратып, түтікшені қалыптастырыңыз | Бас үлгісі, құрал-сайманның сызбасы, құрастыруды қайта қарау |
| Париждік бақылау | Құралдың ашылуына командалық өзгерістер | Контроллер нұсқасы, жетек және кері байланыс идентификациясы |
| Қалып және қысқыш | Паризонды түсіріңіз, құралды ұстаңыз және сыртқы пішінді анықтаңыз | Қалып идентификаторы, интерфейс сызбасы, қысқыш құрастыру анықтамасы |
| Үрлеу және салқындату | Паризонды үрлеп, жылуды алып тастаңыз | Үрлеу құралының сызбасы, ауа тізбегі және салқындату схемасының картасы |
| Жүргізу және басқару | Қуат, реттілік және бақылау функциялары | Схемалар, құрылғы тақталары, бағдарламалық қамтамасыз ету және параметр нұсқалары |
| Шығару және аяқтау | Өнімді алып тастаңыз және енгізілген жерде аяқтаңыз | Ұстағыш/бекіту сызбасы және бекітілген сызық конфигурациясы |
Шайырды беріңіз және ерітіңіз: бункер, бұранда, бөшке және жетек
Берілу жолы бұранда алдында басталады
Бункер экструдер беру бөліміне материал береді. Жоба сонымен қатар тиегіштерді, араластырғыштарды, мөлшерлеу жабдығын немесе қайта ұнтақтауды қамтуы мүмкін. Оларды бөлек интерфейстері бар анықталатын жабдық ретінде қарастырыңыз. Бункердің болуы автоматты тасымалдау, кептіру немесе араластыру машинаның жеткізіліміне кіретінін дәлелдемейді.
Шығару тұрақты емес болғанда, бұранданы айыптамас бұрын шайырдың мөлшерін, топтамасын, қоспасын және беру әрекетін жазып алыңыз. Материалды жеткізудегі шектеу немесе үзіліс басына жеткен нәрсеге әсер етуі мүмкін. Техникалық қызмет көрсету тобына үлкенірек экструдер сұрауы емес, нақты іске байланысты бақылаулар қажет.
Бұрандалы, бөшке және температура жүйесі әртүрлі жұмыстарды орындайды
Айналмалы бұранда баррель ішіндегі шайырды тасымалдайды және жұмыс істейді. Жылыту аймақтары температураны бақылау кезінде жылуды қосады, сонымен бірге процесс механикалық жұмыс арқылы жылуды дамытады. Температура сенсорлары орнатылған орындарда кері байланысты қамтамасыз етеді. Көрсетілген баррель аймағындағы температура, демек, ағып жатқан балқыманың әрбір бөлігін тікелей өлшеу емес.
Қыздырғыш пен сенсор сәйкестіктерін бөлек ұстаңыз. Төмен температура дабылы қуат тізбегін, жылытқышты, кері байланыс құрылғысын, сымдарды немесе басқару қондырғысын қамтуы мүмкін. Ақаулықты растамай жылытқышты ауыстыру бастапқы мәселені шешілмей қалдыруы мүмкін. Әмбебап кедергі немесе температура шегі емес, нақты электр схемасы мен білікті электр диагностикасын пайдаланыңыз.
Диск қуат көрсеткішінен жоғары болуы керек
Қозғалтқыш, беріліс қорабы және муфта қозғалысты бұрандаға береді. Олардың механикалық қосылымдары мен жұмыс талаптары орнатылған жинаққа жатады. Бірдей номиналды қуаты бар қозғалтқыш автоматты түрде қолайлы ауыстыру болып табылмайды және бірдей номиналды диаметрі бар бұранданың әртүрлі геометриясы немесе қосылым мәліметтері болуы мүмкін.
Бұранданы немесе бөшкелерді сұрау үшін түпнұсқа сызбаны, машинаның сериялық нөмірін және материалды қолдануды қамтамасыз етіңіз. Жетек туралы сұрау үшін толық қозғалтқыш пен беріліс қорабы тақталарын және тиісті жинақ анықтамасын қосыңыз. Қауіпсіз жерден түсірілген фотосуреттердегі бастапқы бағдар мен байланыс ақпаратын сақтаңыз. Бұл жазбалар сәтсіз элементті айналасындағы үлкен жинақтан ажыратуға көмектеседі.
Паризонды қалыптастырыңыз: штамптың басы, штамптың құралы және қабырға қалыңдығын бақылау
Қалып басы экструдерден балқыма алады және оны шығыс құралға қарай таратады. Қалып пен оправка, кейде пин немесе өзек құралы ретінде сипатталады, түтікті құрайтын сақиналы өтуді анықтайды. Терминология бас дизайнына байланысты өзгереді, сондықтан аталған компонент әрқашан сызбаға қайта қосылуы керек.
Үрлемелі қалып басқа жұмысты орындайды. Ол ыстық паризонды жауып, контейнердің сыртын анықтайды, өйткені ауа пластикті қуысқа қарсы кеңейтеді. Мәселе экструзия басына, шығатын құралға немесе үрлеу қалыпына қатысты екенін анықтамай, «жаңа қалып басына» тапсырыс беру алдын алуға болатын екіұштылықты тудырады.
Үздіксіз және аккумуляторлық бастардың әртүрлі материал жолдары бар
Үздіксіз экструзиялы құрылым балқыманың үздіксіз жеткізілуінен паризонды құрайды. Аккумулятор басы балқыма мөлшерін сақтайды және цикл барысында оны шығарады. Қосымша сақтау және шығару функциялары бас жинағы мен оның басқару элементтерін өзгертеді. Балқыма аккумуляторы сұйықтық-қуат тізбегінде энергияны сақтайтын гидравликалық аккумулятордан да ерекшеленеді.
Тығыздағыштарды, құрал-саймандарды, қыздырғыштарды немесе жетектерді салыстыру алдында бастың архитектурасын анықтаңыз. Тек розетка диаметрін сәйкестендіру қоршаған жинақтың, қозғалыстың немесе басқару интерфейсінің үйлесімді екенін көрсетпейді.
Контроллер қабырға қалыңдығын бақылаудың бір бөлігі ғана
Паризондық басқару жүйесі бағдарламаланған профильді контроллер, жетек және кері байланыс жүйесі арқылы құрал қозғалысымен байланыстырады. Мугдікіүрлемелі қалыптау құрамдастарына шолуоның шешімдерінің жеке элементтері ретінде контроллерлерді, жетектерді және сервокомпоненттерді сипаттайды. Бұл құрамдас отбасылардың басқару және қозғалыс жүйесінде әртүрлі жұмыс орындары бар.
Практикалық мағынасы қарапайым: ауыстыру экранын немесе контроллерді жетекке, кері байланысқа және машина интерфейсіне тәуелсіз таңдау мүмкін емес. Moog шолуы құрамдас отбасыларды сипаттайды; ол нақты Kinggle құрылғысында қандай құрылғы орнатылғанын анықтамайды.
Құралдың орны мен соңғы қабырға қалыңдығы да бөлек қалуы керек. Бөтелкенің қабырғасы әлі де материалдың мінез-құлқына, бөліктің геометриясына және процесс жағдайларына байланысты. Көрсетілген профильді қабырғаны өлшеу есебі ретінде қарастырудың орнына пішінделген бөлікті тексеріңіз. Theparison бағдарламалау нұсқаулығыпрофиль өзгерістерін өлшенген өнім орындарымен байланыстырады.
Бөлшекті пішіндеу және босату: қалып, қысқыш, үрлеу жүйесі және шығару
Үрлемелі қалып пен қысқыш блокты бөлек анықтау керек. Қалып өнімге арналған арнайы құрал болып табылады. Қысқыш жинақ бұл құралды қолдайды және жылжытады және қажетті кезеңдерде оны жабық ұстайды. Білікшелер, бағыттағыштар, цилиндрлер және кез келген каретка механизмі қалып сатып алуға автоматты түрде емес, машина конфигурациясына жатады.
Ауыстыру сұраулары үшін қуыс фотосуреті өнімді анықтауы мүмкін, бірақ орнату интерфейсі туралы аз мәлімет береді. Құрал идентификаторын және сәйкес машинаны немесе қалып сызбасын қосыңыз. Theэкструзиялы үрлеу қалыптарын жобалау нұсқаулығықуыс, қысу, салқындату, үрлеу интерфейсі және жою әдісі неге бірге жұмыс істеу керектігін түсіндіреді.
Соққы түйреуіш штырь емес
Қалыпша немесе оправка балқыту құрайтын құралға жатады. Үрлеу штифті ауа жіберуге және кейбір конфигурацияларда мойын қалыптастыруға немесе калибрлеуге жатады. Екеуі де цехта «pin» деп аталуы мүмкін, бірақ олар әртүрлі жұмыстарды орындайды және әртүрлі интерфейстерге ие.
Кейбір өнімдер астыңғы үрлеуді қоса, басқа үрлеуді пайдаланады. Жалғыз бөтелке көлемінен үрлеу пинге тапсырыс бермеңіз. Өнімнің аяқталуы, құралдың геометриясы, монтажы, қозғалысы және ауа қосылымы бекітілген дизайнға сәйкес келуі керек. Істіктің немесе үрлейтін жинақтың нақты функциялары осы дизайнға байланысты.
Бөлшектерді алу пішінді ашумен шектелмейді
Жою жүйесі қалыптасқан өнімді рұқсат етілмейтін зақымсыз немесе кедергісіз шығаруы керек. Жобаға байланысты алып тастау ұстағышты, роботты, басқа өңдеу механизмін немесе анықталған қолмен операцияны қамтуы мүмкін. Жарқылды жою, тұтқаны тесу, ағып кетуді тексеру және тасымалдау бөлек жабдық болуы мүмкін.
Бөлшек келесі машинаға қате жеткенде бұл шекара маңызды. Қалып ашылғаннан кейін таңбалау немесе деформация болуы мүмкін. Оның қай жерде алғаш пайда болғанын, оны қай станция немесе қуысты шығарғанын және өңдеуден бұрын оның бар-жоғын жазып алыңыз. Кесу және тасымалдаудан кейін ғана тексерілген ақаудан зеңнің тозуын диагностикалауға болмайды.
Саусақтарды, арматураларды немесе сенсорларды ауыстыруды сұрамас бұрын тапсырыс берілген шығару және өңдеу көлемін растаңыз. Theавтоматты машина және толық желілік бағыттаушымашина функцияларын төменгі ағынмен жабдықтаудан бөледі. Автоматтандыруды «автоматты» деген сөзден емес, нақты конфигурациямен анықтау керек.
Циклды қолдау: гидравлика, салқындату, сенсорлар және басқару элементтері
Қуат және сұйықтық тізбектері
Гидравликалық машинада қозғалтқыш пен сорғы гидравликалық қуат береді. Клапандар ағынды бағыттайды немесе реттейді, ал жетектер қозғалысты тудырады. Серво басқарылатын май сорғы гидравликалық жүйенің бөлігі болып қалады. Оны электр қозғалтқышы деп атасақ, бүкіл машина толығымен электрлік емес.
Ауа жүйесі көрсетілген пневматикалық және үрлеу функцияларын қолдайды. Реттегіштер, клапандар, сүзгілер, түтіктер және үрлеу құралы әртүрлі рөлдерге ие. Дұрыс көрінетін қосылым әлі де оның схема талаптарына сәйкес болуы керек. Құрылғының схемалық және толық кодынан гидравликалық және пневматикалық құрамдастарды анықтаңыз, тек дене өлшемі немесе порт көрінісі ғана емес.
Салқындату бірнеше бөлек жүктемелерге ие
Қалып жылуды кетіруді қажет етеді және машинада гидравликалық май немесе басқа белгіленген тізбектер сияқты қосымша салқындату жүктемелері болуы мүмкін. Салқындатқыш, мұнара немесе зауыттың су жүйесі құрылғының қоректен тыс жерде орналасуы мүмкін. Жетіспейтін зауыт жабдығын жетіспейтін машина құрамдас бөлігі ретінде қарастырмас бұрын жауапкершілік шекарасын картаға түсіріңіз.
Негізгі сумен жабдықтаудағы қалыпты көрсеткіш әрбір зең тармағының адекватты айналымы бар екенін дәлелдемейді. Схеманың идентификациясы және нақты операциялық бақылаулар жалпы желі бойынша бір болжамға қарағанда пайдалырақ. Theутилиталарға қойылатын талаптар жөніндегі нұсқаулықмашинаға, қалыпқа және қосалқы талаптарды қалай бөлек ұстау керектігін түсіндіреді.
HMI, PLC және кері байланыс құрылғыларын алмастыруға болмайды
HMI оператор интерфейсі болып табылады. PLC машинаның басқару логикасын орындайды, ал далалық құрылғылар сигналдарды береді және командаларды орындайды. HMI-дегі хабарлама хабарланған жағдайды анықтайды; ол өздігінен экранның ақаулы екенін немесе көрсетілген құрылғының істен шыққанын анықтамайды.
Ештеңені өшірмес немесе өзгерту алдында дабылды, цикл қадамын және тиісті бақылауларды сақтаңыз. пайдаланыңызHMI параметрлері және дабыл нұсқаулығыбұл жазбаны ұйымдастыру. Контроллерді, дискіні немесе кері байланысты ауыстыру да дұрыс бағдарламаны, параметрлерді және калибрлеуді қажет етуі мүмкін.
Қауіпсіздікке қатысты құрылғылар оларды ауыстыру және тексеру процесін талап етеді. Америка Құрама Штаттарында,OSHA қауіпті-энергетикалық нұсқауларыкүтпеген қуаттандырудан немесе жинақталған энергиядан болатын қызмет көрсету тәуекелдерін қарастырады. Уәкілетті персонал арқылы сайттың машинаға арналған процедурасын орындаңыз. HMI аялдамасы да, жалпы бөлшектер нұсқаулығы да қауіпсіз қол жеткізуді қамтамасыз етпейді.
Kinggle үздіксіз және аккумуляторлы машиналарда бөлшектердің қалай ерекшеленетінін қараңыз
Нақты платформа мысалдары компонент картасын пайдалырақ етеді. КинглдікіKGB5L өнім бетітрансляциялық қалып ауыстыру механизмі бар бір станциялы үздіксіз машинаны сипаттайды. Оның кестесінде 60 мм бұранда тізімі берілген және Mitsubishi PLC функция сипаттамасында аталған.

TheKGB100B 120L бетіорнына аккумуляторлы платформаны сипаттайды. Ол 100 мм бұранданы тізімдейді және гидравликалық серво жұмысын, қалыпты қысымды тікелей құлыптауды және қабырға қалыңдығын бақылауды сипаттайды. Оны сақтау және шығару тәртібі компонентті талқылауға басқа құрылым береді.

| Элемент | KGB5L | KGB100B | Айырмашылық нені өзгертеді |
|---|---|---|---|
| Жарияланған сәулет | Бір станциялы үздіксіз экструзия | Аккумулятор-басты экструзия | Басты құрастыру және цикл қатынастары |
| Жарияланған бұранда диаметрі | 60 мм | 100 мм | Әртүрлі экструдер сілтемелері; диаметрі бөліктің толық сипаттамасы емес |
| Жарияланған пішіннің орналасуы | Трансляциялық қалып ауыстыру | Бетте сипатталған бекітілген ашу/жабу тәртібі | Дұрыс қысқыш пен қозғалыс жинағын анықтаңыз |
| Ауыстыру идентификациясы | Осы құрылғының құрастырылған құжаттамасын пайдаланыңыз | Осы құрылғының құрастырылған құжаттамасын пайдаланыңыз | Ортақ құрамдас атауынан өзара алмастыру мүмкін емес |
Дереккөздер: екі байланыстырылған Kinggle өнім беті. Конфигурация сипаттамалары мен бұранданың диаметрі тұтынушы орнатқан құрылғының өлшемдері емес, каталог ақпараты болып табылады.
Бұл мысалдар «Kinggle бұрандасы», «гидравликалық клапан» немесе «қабырға контроллері» неліктен тапсырыс сипаттамасының тым кең екенін көрсетеді. Тіпті бір машина тобында сериялық нөмір, бекітілген өзгерістер және ағымдағы жинақты қайта қарау маңызды. Өнім бетіндегі деректер платформаны таба алады, бірақ ол құрастырылған материалдар тізімін алмастыра алмайды.
Сатып алу үшін үш жазбаны бөліңіз: каталог нені сипаттайды, тапсырыс нені қамтиды және қазір не орнатылған. Кейінгі модификация дискіні, сенсорды немесе құралды өзгерткен болуы мүмкін. Ауыстыруды таңдамас бұрын, әсіресе ескі құрамдас бұдан былай бастапқы сызбаға сәйкес келмейтін болса, сол жазбаларды салыстырыңыз.
Қызмет сұрауы кезінде зардап шеккен ішкі жүйені шолу фотосуретінде белгілеп, оқылатын құрамдас жапсырмасын бөлек бекітіңіз. Екі суретті де құрылғының сериялық нөміріне байланыстырыңыз. Орнату мәтінмәні жоқ жақыннан түсіру элементтің экструзиялық жетекке, гидравликалық бумаға немесе қосалқы құралға тиесілілігін жасыра алады.
Тапсырыс бермес бұрын дұрыс ауыстыруды анықтаңыз
Құрамдас сәтсіз аяқталды деген қорытындыдан емес, бақыланатын мәселеден және бөлік сәйкестігінен бастаңыз. Біркелкі емес қабырғалар, баяу қозғалыс немесе температура дабылы бірнеше себептерге байланысты болуы мүмкін. Ауыстыруды сатып алмас бұрын шарттарды жазып, ақауды расталған диагностикалық процесс арқылы растаңыз.
Theүрлеумен қалыптау ақаулары бойынша нұсқаулықөнім белгілерін ұйымдастыру үшін пайдалы. Қызмет көрсету аралықтары үшін пайдаланыңызпрофилактикалық қызмет көрсетуді тексеру тізіміорнатылған машина нұсқаулығымен бірге. Компонентті шолу әрбір шайыр, жұмыс циклі және жұмыс ортасы үшін бір ауыстыру жасын белгілемеуі керек.
| Жазба | Қосу | Неліктен маңызды |
|---|---|---|
| Машина идентификациясы | Үлгі, сериялық нөмір және сәйкестендіру тақтасының фотосуреті | Құрылымды және оның құжаттамасын табады |
| Ассамблея сәйкестігі | Жүйе, құрастыру сызбасы, бастапқы бөлшек нөмірі және қайта қарау | Бір құрамды ұқсас элементтерден ажыратады |
| Құрылғы туралы ақпарат | Толық өндірушінің коды және оқылатын рейтингтер | Жартылай код конфигурация айырмашылығын көрсетпеуі мүмкін |
| Қосылымдар | Сәйкес орнату, білік, сұйықтық, электрлік немесе сигналдық интерфейстер | Көрнекі ұқсастықтан көбірек растайды |
| Тарихты өзгерту | Бекітілген ауыстырулар, модификациялар және бағдарламалық қамтамасыз ету өзгерістері | Бастапқы сызбаны ағымдағы машинамен салыстырады |
| Ақаулықтың дәлелі | Дабыл, цикл қадамы, өлшемдер, белгіленген үлгілер және қауіпсіз фотосуреттер | Хабарланған симптомды сәтсіз элементтен бөлуге көмектеседі |
Қысқа, бақыланатын сәйкестендіру тізбегін пайдаланыңыз
- Құрылғының сызбасынан немесе бөлшектер тізімінен элементті тауып, оның құрастыру анықтамасын жазыңыз.
- Толық жапсырманы және оның айналасындағы орнатуды қауіпсіз, рұқсат етілген жерден алыңыз.
- Тиісті механикалық, электрлік және сұйықтық интерфейстерін жеткізушінің сипаттамасымен сәйкестендіріңіз.
- Орнату алдында ауыстыруларды немесе түзетулерді құжаттаңыз және қажетті техникалық рұқсатты алыңыз.
- Рұқсат етілген ауыстырудан кейін өнімді шығарудан бұрын қажетті орнатуды, кері байланысты, қауіпсіздік функцияларын және өнім нәтижесін тексеріңіз.
Әртүрлі құрамдас сыныптар әртүрлі дәлелдерді қажет етеді. Жылытқыш электр және орнатудың көрсетілген мәліметтерін қажет етеді. Клапан дұрыс тізбек функциясын және құрылғы конфигурациясын қажет етеді. Механикалық құрал оның сызбасын және интерфейстерін қажет етеді. Басқару элементін ауыстыру нұсқа мен параметрді тексеруді қажет етеді. Фотосурет бұл жазбаларды қолдай алады, бірақ барлық жасырын талаптарды белгілей алмайды.
Нақты жеткізілген заттың және кез келген мақұлданған алмастырғыштың жазбаша растауын сұраңыз. Қызмет жазбасында ескі және жаңа сәйкестіктерді сақтаңыз. Бұл жазба тек «үрлеу машиналарына арналған бір қосалқы бөлшек» деп жазылған сатып алу сипаттамасына қарағанда келесі сәтсіздікте пайдалырақ.
Оқылмайтын жапсырмаға болжамды бөлік нөмірі емес, көбірек дәлел қажет. Сәйкестікті анықтау үшін сызба орнын, орнату фотосуреттерін және құрылғы жазбасын пайдаланыңыз. Маңайдағы құрылғыдан кодты оның құрамдас бөлігі ұқсас болғандықтан көшірмеңіз.
Үрлеу машинасының бөлшектері туралы жиі қойылатын сұрақтар
Үрлеу машинасының негізгі бөліктері қандай?
Экструзия машинасы үшін негізгі топтар қоректендіргіш және экструзия, штамптың басы мен құрал-саймандары, паризондық бақылау, қалып пен қысқыш, үрлеу, салқындату, жетектер мен басқару элементтері және өнімді шығару болып табылады. Нақты орналастыру платформа мен жобаға байланысты. Алдымен процесті анықтаңыз, содан кейін стандартты жабдықты, таңдалған опцияларды және бөлек қосалқы құралдарды ажырату үшін оның құрастыру құжаттарын пайдаланыңыз.
Қалыптың басы мен үрлемелі қалыптың айырмашылығы неде?
Қалыптың басы балқыған полимерді өңдейді және оның шығу құралы арқылы паризонды құрайды. Үрлеу қалыптары сол паризонның айналасында жабылады және инфляция кезінде өнімнің сыртқы түрін анықтайды. Қалып қуысы, матрица немесе толық бас жинағы, сондықтан басқа тапсырыс элементі болып табылады. Жалғыз «қалың» сөзіне сенудің орнына құрастыру анықтамасын беріңіз.
Соққы түйреуіш шрифтпен немесе оправкамен бірдей ме?
Жоқ. Штырь немесе оправка балқытатын құралға жатады және сақиналы шығысты анықтауға көмектеседі. Үрлеу штыры ауаны енгізеді және арнайы дизайнда мойын қалыптастыру немесе калибрлеу міндеттері болуы мүмкін. Бірлескен «pin» сөзі құрамдастарды өзара алмастыруға мүмкіндік бермейді. Кез келген элементті анықтау үшін нақты құрал сызбасын пайдаланыңыз.
Бөлшектерді әртүрлі үрлеу машиналары арасында ауыстыруға болады ма?
Жалпы атаудан, ұқсас көріністен немесе сәйкес тақырып рейтингінен өзара алмастыру мүмкіндігін қабылдамаңыз. Толық құрылғы коды, жинақты қайта қарау, орнату, қосылымдар және пайдалану функциясы сәйкес болуы керек. Басқару элементтері бағдарламалық құралға, параметрге және кері байланыс үйлесімділігіне де байланысты болуы мүмкін. Кез келген балама каталог фотосуретінен емес, орнатылған конфигурация үшін мақұлдануы керек.
Ауыстырылатын бөлікті анықтау үшін қандай ақпарат қажет?
Машина үлгісі мен сериялық нөмірін, түпнұсқа бөлік нөмірін, құрастыру сызбасының анықтамасын, қайта қарауды және жапсырманың анық фотосуреттерін жіберіңіз. Тиісті интерфейстерді, бекітілген өзгертулерді және байқалған ақаулықты қосыңыз. Басқару құрылғылары үшін нұсқа мен конфигурация жазбаларын да сақтаңыз. Бұл сұрауға құрамдастардың кең санатын емес, белгілі бір элементті анықтауға мүмкіндік береді.
Арнайы бөлшектер сұрауын дайындаңыз
Kinggle машинасы үшін машина тақтасынан, жинақ анықтамасынан және оқылатын құрамдас жапсырмасынан бастаңыз. Мәселе жазбасын және сәйкес сызбаларды қосыңыз, содан кейін пакетті жіберіңізKinggle байланыс беті. Орнатылған бөлікті анықтау дұрыс ауыстыруды растау жолындағы алғашқы қадам болып табылады.