Екі бас, екі паризон және екі қуыс көбінесе бір өндіріс тұжырымдамасына жатады, бірақ олар бір-бірін алмастыратын терминдер емес. Дұрыс орналасу бөтелкеден, шығу қадамынан, қалып кеңістігінен және жалпы балқытуға сұраныстан басталады, мақсатты бас санынан емес.

«Төрт қуысты бөтелке үрлеу машинасын» сұраған сатып алушы төрт розеткалы матрицаны, төрт қуысты қалып пен бір немесе екі қалыптау станциясын ала алады. «Қос басты үрлеу машинасын» сұрайтын басқа сатып алушы тек екі паризонға сілтеме жасауы мүмкін. Егер дәйексөзде әрбір элемент көрсетілмесе, екі тарап әртүрлі жабдықты елестете отырып, бірдей санды талқылай алады.
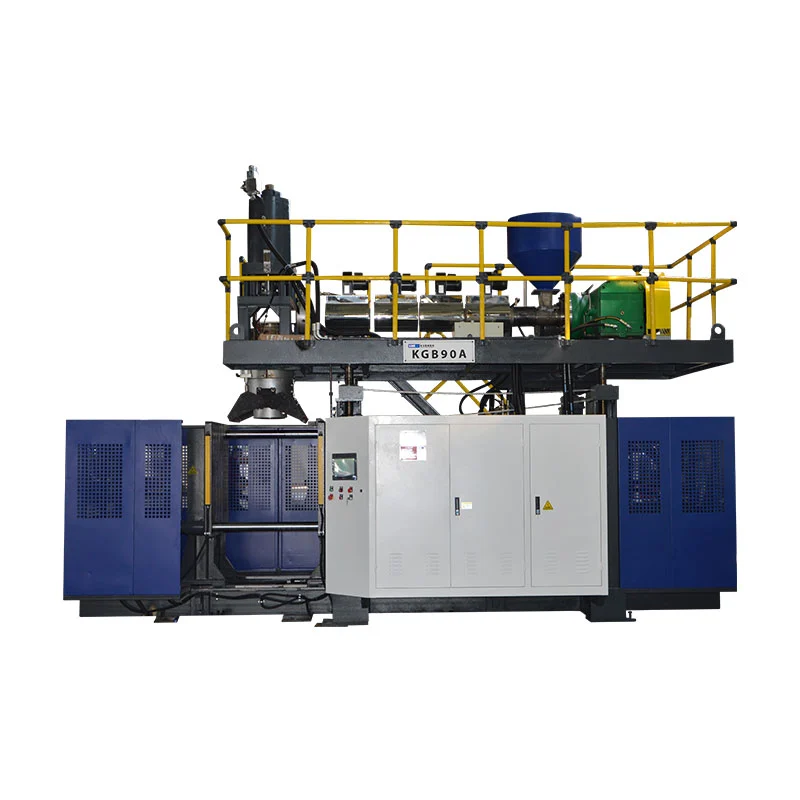
Бұл нұсқаулық сол терминдерді бөледі, бас таңдаудың артындағы өлшемдік шектеулерді көрсету үшін ағымдағы Kinggle 2L, 5L және 15L спецификацияларын пайдаланады және өндіріс өнімін ойлап таппай бір, екі, үш және төрт басты тұжырымдамаларды салыстыру үшін массалық теңгерім әдісін ұсынады.
Алдымен төрт түрлі санауды атаңыз
Сөзбаснарықта еркін қолданылады. Экструзиялық үрлейтін қалып басы балқыманы таратады және құбырлы паризонды құрайды. Көп паризонды матрицаның басының бірнеше розеткалары бар. Содан кейін зең сол паризондардың айналасында жабылады және әрбір зең қуысы бір бөлікті құрайды. Станция - оларды қабылдайтын толық қалып пен қысқыш орны. Қабат - бұл экструзия және қалыптау жүйесі арқылы жасалған материал қабаты.
| Санау | Физикалық мағынасы | Сатып алушының мысалы | Ойлама |
|---|---|---|---|
| Басты розеткалар | Бір қалыптау оқиғасында паризондар пайда болатын саңылаулар | Ұсыныс жалғыз, қос, үш немесе төрт басты ма? | Бұл розетка саны қабылданған бөтелкелердің бірдей санына кепілдік береді |
| Парижондар | Қалыппен ұсталған құбырлы балқыма ұзындығы | Паризондар арасында салмақ пен уақыт қалай теңдестіріледі? | Бірдей аралықтағы розеткалар әрқашан бірдей паризондарды жеткізеді |
| Зең қуыстары | Бір қалыпта қалыптасқан бөлік пішіндері жабылады | Қалып бір оқиғаға бір, екі немесе төрт бөліктен тұрады ма? | Бұл қуыс саны қалып станцияларының санын сипаттайды |
| Станциялар | Машина пайдаланатын қалып пен қысқыштың толық позициялары | Машина бір станция ма, әлде қос станция ма? | Екінші станция - бұл екінші станса |
| Қабаттар | Қабырға құрылымы бойынша материал қабаттары | Бөлшек бір қабатты немесе көп қабатты ма? | Бұл «қос қабат» қос басты немесе қос қуысты білдіреді |
Жабдықтың тәуелсіз әдебиеті бірдей айырмашылықты көрсетеді. TheR&B үздіксіз экструзиялық трансплантация деректер парағыбір немесе екі станциялы қысқыш конфигурацияларын бірнеше розеткалары бар матрицалық бастиектер конфигурацияларынан бөлек тізімдейді. Бұл бөлу кез келген RFQ үшін пайдалы: станцияларды, саңылауларды, пішін қуыстарын және әртүрлі сызықтардағы қабаттарды көрсетіңіз.
Матрица басы розеткаға ие болған кезде не өзгереді?
Көп басты, көп штампты немесе көп паризонды үрлеу машинасы параллельді түрде бірнеше паризондарды жасайды. Егер қалып пен процесс әрбір паризонды басып алып, бір бөтелкені қалыптастыруға арналған болса, қалыптау оқиғасының бөліктері ұлғаюы мүмкін. Табыс шартты болып табылады. Әрбір розеткаға бос орын, балқыма ағыны, температураны бақылау және сәйкес қуыс орны қажет.
Бұл диаграмма Kinggle құрал сызбасы емес, тұжырымдамалық. Нақты шығыс диаметрлері, қадам, ағын арналары және қуыстың орналасуы бөтелке мен машинаға байланысты. Сондықтан «екі бас», «үш бас» және «төрт бас» толық сипаттамалар емес, бастапқы сипаттамалар болып табылады.
Көбірек бастар қол жетімді қалыптау енін бөледі
Бір үлкен паризон машинаның қол жетімді қалыпты енін көбірек пайдалана алады. Бірнеше розетка сол кеңістікті бөліссе, бөтелкенің ені, қуыстың қадамы, мойын орны, жарқыл қалтасы және салқындату қосылымдары бір-біріне сәйкес келуі керек. Қалыпқа сонымен қатар қуыстар арасында жеткілікті болат және кесу және бөліктерді алу үшін жеткілікті орын қажет.
Көбірек бастар оқиғаға қажетті жалпы балқытуды арттырады
Егер бір жалпы парисонның салмағы 0,10 кг болса, төрт баламалы паризонның нақты салмақтарындағы қандай да бір айырмашылықты қарастырмас бұрын бір қалыптау оқиғасына 0,40 кг қажет. Мысал тек арифметиканы түсіндіреді; бұл Kinggle бөтелкесінің сипаттамасы емес. Оқиғалар арасындағы аралықты қысқарту сағат сайынғы балқыту сұранысын одан әрі арттырады.
Көбірек бастар басқару үшін көбірек позициялар жасайды
Қалып ашылғаннан кейін көрінетін төрт бөтелке төрт эквивалентті процесті дәлелдемейді. Бір розетка жылырақ жұмыс істей алады, бір паризон басқаша салқындауы мүмкін, қуыс баяу салқындатуы мүмкін немесе бір кесу орны қосымша жарқыл қалдыруы мүмкін. Сондықтан көп қуысты шығу тек жиынтық ретінде ғана емес, орны бойынша есептелуі және тексерілуі керек.
Түпнұсқа салыстыру: машина платформасы бойынша жарияланған Kinggle бас шектеулері
Kinggle компаниясының ағымдағы үздіксіз экструзиямен үрлеумен қалыптау беттері бірнеше үлгілердегі қосымша екі, үш және төрт разрядты конфигурацияларды сипаттайды. Техникалық сипаттамалар кестелері бір және екі басты сілтемелер үшін нақты өлшемдерді жариялайды. Олар бұл беттер үшін үш немесе төрт басты қадамды жарияламайды, сондықтан бұл макеттер экстраполяциядан гөрі жобалық инженерияны қажет етеді.
| Кингл моделі | Станция | Өнімнің максималды сыйымдылығы | Қалыптың максималды өлшемі (W × H) | HDPE балқыту сыйымдылығы | Бір басты штамптың максималды диаметрі | Жарияланған қос басты орталық қашықтық | Екі басты штамптың максималды диаметрі |
|---|---|---|---|---|---|---|---|
| KGB2L | Бойдақ | 2 л | 360 × 380 мм | 30 кг/сағ | 90 мм | 130 мм | 60 мм |
| KGB2D | Қосарлы | 2 л | 360 × 380 мм | 55 кг/сағ | 90 мм | 130 мм | 60 мм |
| KGB5L | Бойдақ | 5 л | 410 × 450 мм | 55 кг/сағ | 150 мм | 150–180 мм | 80 мм |
| KGB5D | Қосарлы | 5 л | 410 × 450 мм | 80 кг/сағ | 150 мм | 150–180 мм | 80 мм |
| KGB15L | Бойдақ | 15 л | 580 × 500 мм | 100 кг/сағ | 220 мм | 240–280 мм | 150 мм |
| KGB15D | Қосарлы | 15 л | 580 × 550 мм | 120 кг/сағ | 220 мм | 240–280 мм | 150 мм |
Kinggle 2L беттерінде 50 мл-ден 2 л-ге дейінгі қолданбалар да сипатталған. Бұл ауқым өнім тобын анықтайды; бұл диапазондағы әрбір контейнер әрбір бас санына сәйкес келетінін білдірмейді. Кең 2 л бөтелкеге бір розетка қажет болуы мүмкін, ал бірнеше тар бөтелке көп қуысты тұжырымдамаға сәйкес келуі мүмкін. Ең үлкен көлемнің өзі орналасуды шеше алмайды.


Kinggle деректері бас таңдау туралы не көрсетеді
1. Станциялар саны мен бас геометриясы тәуелсіз таңдау болып табылады
2L жұбында бір және қос станциялы модельдер бірдей 90 мм жалғыз басты шектеуді, 130 мм екі басты орталық қашықтықты және 60 мм қос басты штампты шектеуді жариялайды. 5L және 15L жұптары өздерінің платформаларында бірдей үлгіні орындайды. Екінші станция қалыптардың ауысу жолын өзгертеді; ол шығыс санын немесе шығыс қадамын автоматты түрде өзгертпейді.
2. Қос басты орналасу диаметрі әр розеткаға азырақ болады
Әрбір платформа бір басты анықтамаға қарағанда қос басты сілтеме үшін ең кішірек диаметрді жариялайды: 2L кезінде 60-90 мм, 5Л-де 80-ге қарсы 150 мм және 15Л-де 150-ге қарсы 220 мм. Бұл дайын бөтелке диаметрін болжамайды, бірақ «басқа басын қосу» неліктен тек шығыс параметрі емес екенін көрсетеді. Қалып, паризон және бөтелке геометриясы бірге өзгереді.
3. Үлкенірек платформалар пішінді және розетка аралығын кеңейтетін сілтемелерді жариялайды
Қалыптың максималды анықтамасы 2 л жұпта 360 × 380 мм-ден 5 л жұпта 410 × 450 мм және 15 л жұпта ені 580 мм дейін өседі. Жарияланған қос басты орталық қашықтық 130 мм-ден 150-180 мм, содан кейін 240-280 мм дейін өседі. Бұл сандар платформа таңдауын номиналды литрмен ғана емес, бөтелке аралығымен байланыстырады.
4. Жұптастырылған қос станциялы үлгілер балқыту мүмкіндігін көбірек жариялайды
Қос станциялық мысалдар бір станциядағы серіктестеріне қарағанда жоғары HDPE балқыту қуатын жариялайды: 2л-де 55-30 кг/сағ, 5л-де 80-ге қарсы 55 кг/сағ және 15л-де 120-ге қарсы 100 кг/сағ. Айырмашылықтардың жалғыз қатынасы жоқ және шығыс мультипликаторын дәлелдемейді. Олар неліктен экструзия жүйесі станциялар мен бастар сияқты бірдей есептеуге жататынын көрсетеді.
5. Үш және төрт бастық шағымдар өнімге арналған сызбаны қажет етеді
Өнімнің сипаттамалары икемді 2/3/4 көп штампты конфигурацияларға мүмкіндік береді, бірақ олардың кестелері әмбебап үш немесе төрт басты орталық қашықтықты көрсетпейді. Екі басты қатардан бұл өлшемдерді ойлап табу бөтелке енін, қалыпта болат, қадам, мойынның орналасуын және қызмет көрсетуге қол жеткізуді елемейді. Келесі дұрыс құжат - сатып алушының бөлшек сызбасына негізделген ұсынылатын бас және қалып схемасы.
Қажетті көбейткіштен емес, бөтелкедегі бас санын таңдаңыз
Сатып алушы жеткізушіге өнімнің толық анықтамасын берген кезде зауыттық баға ұсынысы сенімдірек болады. Ұсынылған құралдар тобына арналған ең кең және ең ауыр SKU-дан бастаңыз. Содан кейін кішігірім өнімдердің бір құрылғыны практикалық ымыраға келместен бөлісе алатынын тексеріңіз.
Бөтелкенің ені және ортаңғы қашықтық
Орталық қашықтық көршілес шығыс орталық сызықтары арасында өлшенеді. Ол дұрыс қалыпқа кіру үшін әрбір паризон үшін қуыстың орналасуына жеткілікті түрде сәйкес келуі керек. Бөтелке корпусының ені талаптың бір бөлігі ғана. Мойынның әрлеуі, тұтқасы, жарқыл қалтасы, шымшу аймағы және қуыстар арасындағы қалып қабырғасы да орынды тұтынады.
Бөлшек салмағы және жалпы паризондық массасы
Дайын бөтелке салмағы экструдер әрбір оқиға үшін беруге тиіс масса емес. Жалпы парисонға бөтелке үшін түсірілген материал, сонымен қатар үстіңгі және астыңғы жарқыл және кез келген басқа кесілген материал кіреді. Бір позицияның жалпы массасын барлық белсенді позицияларға көбейтіңіз, содан кейін жоспарланған оқиға жылдамдығы бойынша жалпы мәнді экструзия жүйесімен салыстырыңыз.
Салқындату және жою
Көбірек қуыстар әрбір жабылған пішінде кетіру үшін көбірек жылу жасай алады. Бірдей емес су жолдары бір қуысты баяу күйге келтіруі мүмкін. Қалып ашылғаннан кейін ұяшық соқтығыспай немесе шамадан тыс жинақталмай әрбір бөлікті бөліп, кесіп, сынап, жеткізуі керек. Қалыптау машинасы өз қозғалысын аяқтай алады, ал төменгі ағындағы жабдық қазірдің өзінде өндіріске кедергі болып табылады.
SKU стратегиясы
Жоғары қуысты зең тұрақты, тар бөтелкелер отбасына сәйкес келеді. Тапсырыстар қысқа болғанда, дизайн жиі өзгергенде немесе SKU-лардың үлкен бөлігі бірдей қадамды пайдалана алмаса, ол тартымды болмауы мүмкін. Жылдық тауар бөлігіне сұраныс пен ауысу уақытын SKU бойынша салыстырыңыз. Зауыттың қалған бөлігі бұл қуатты пайдалана алмаса, әрбір пішінді бір маусымдық шыңға жақын өлшемеңіз.
Оқиғалармен, бөліктермен және массалық баланспен нақты нәтижені есептеңіз
Каталогтың құрғақ циклі және бас саны сатылатын бөтелкелерді болжау үшін жеткіліксіз. Қосылған екі есептеуді пайдаланыңыз: біреуі қабылданған бөліктер үшін және екіншісі жалпы балқыма сұранысы үшін.
Бір сағаттағы жақсы бөлшектер = сағатына тұрақты қалыптау оқиғалары × бір оқиғаға қалыптасқан бөліктер × қабылданған фракция
Балқымаға жалпы сұраныс (кг/сағ) = сағатына тұрақты қалыптау оқиғалары × бір оқиғаға жалпы жалпы паризондық масса (кг)
Қабылданған бөлшек сатып алушының сапа анықтамасынан және келісілген сынақтан немесе шынайы жоспарлау болжамынан шығуы керек. Жалпы жалпы паризондық масса – бір оқиғада пайдаланылған барлық паризондардың қосындысы. Төрт розетка бірдей массаны бермесе, оларды қоспас бұрын төрт позицияны бөлек жазыңыз.
Мөлдір гипотетикалық мысал
Ұсынылған төрт розеткалы орналасу әр оқиғаға төрт бөтелкеден тұрады делік. Құрғақ цикл емес, тұрақты сынақ кезінде жасуша сағатына 300 қалыптау оқиғасын аяқтайды. Егер келісілген қабылданған үлес 0,97 болса, есептелген жақсы өнім сағатына 300 × 4 × 0,97 = 1164 бөтелке. Бір оқиғаға жалпы жалпы паризондық масса 0,44 кг болса, балқымаға жалпы сұраныс 300 × 0,44 = 132 кг/сағ.
Бұл сандар тек оқыту үлгісі және Kinggle үлгісінің нәтижесі емес. Олар төрт басты машинаның неге автоматты түрде жарамсыз екенін көрсетеді: ұсынылған экструдер материал мен жағдайлар үшін тексерілген сыйымдылықты қажет етеді, ал салқындату және барлық төменгі ағындар оқиға жылдамдығы мен сапасын сақтау үшін қажет болады. Сатып алу туралы шешім қабылдамас бұрын өлшенген жоба деректерін ауыстырыңыз.
Кинглдікіүздіксіз үрлейтін қалыптау машинасының бағыттауыстансалар санының, бағананың қуыстарының және цикл уақытының қалай біріктірілетінін түсіндіреді. Зауытты жоспарлау үшін сонымен қатар электрлік, сығылған ауа және салқындату шарттарын тексеріңізүрлеу машинасының пайдалы нұсқаулығы.
Зауыттық іске қосу: әрбір розетка мен қуысты позиция ретінде көрсетіңіз
Біріктірілген орташа көрсеткіш әлсіз позицияны жасыра алады. Үш бөтелке салмақ тексеруінен өтсе және біреуі жеңіл болса, олардың орташа бір қуысы тұрақсыз болса да қолайлы болып көрінуі мүмкін. Зауытқа қабылдау және іске қосу кезінде әрбір саңылау мен қуыстың орнын белгілеңіз және кесу және тексеру арқылы сол сәйкестікті сақтаңыз.
Позиция бойынша базалық сызықты орнатыңыз
- Машинаны, штамптың басын, пішінді, шайырдың партиясын, рецепті мен пайдалылық шарттарын анықтаңыз.
- Бөлшектерді әрбір розеткадан/қуыс орнынан ретімен жинаңыз.
- Келісілген қауіпсіз сынақ әдісі рұқсат етсе, жалпы паризондық массаны жазыңыз.
- Әр позиция үшін дайын салмақты және қабырғаның бірдей маңызды орындарын өлшеңіз.
- Шығуды, мойынның аяқталуын, жарқылды, өлшемдерді, сыртқы түрін және ағып кету өнімділігін тексеріңіз.
- Оқиғалар аралығын, қабылдамауларды, дабылдарды, қолмен араласуды және төменгі ағынды тоқтатуларды жазыңыз.
- Кез келген бекітілген реттеуден кейін тұрақты жағдайлар қалпына келтірілгеннен кейін қайталаңыз.
Бір реттелетін бір факторды өзгертіңіз
Егер бір паризон ерекшеленсе, алдымен үлгінің қалыпқа, қуысқа, салқындату тізбегіне немесе төменгі позицияға сәйкес келетінін шешіңіз. Бір уақытта бірнеше HMI мәндерін реттеуге қарағанда үйлестірілген жазба пайдалырақ. КинглдікіHMI параметрлері және дабыл нұсқаулығырецептті өзгерту алдында дәлелдемелерді жазуды ұсынады.
Жалпы салмақты ғана емес, қабырғаның таралуын тексеріңіз
Екі бөтелкенің салмағы бірдей болуы мүмкін және материалды басқаша таратады. Бөлшекке қатысты анықталған иық, дене, тұтқа, негіз және қысу орындарын салыстырыңыз. Егер жоба бағдарламаланған қабырғалық басқаруды пайдаланса,parison бағдарламалау нұсқаулығыбағдарлама нүктелерін өлшенген аймақтарға қосудың құрылымдық әдісін береді.
Қабылданған сынақ нұсқасын техникалық қызмет көрсету анықтамасына айналдырыңыз
Бекітілген позиция деректерін, температура жағдайларын, тазалау күйін, су жағдайларын және құралдың сәйкестігін сақтаңыз. Бір позиция кейінірек ауытқып кетсе, техникалық қызмет көрсету оны бастапқы бастапқы сызықпен салыстыра алады. Theпрофилактикалық қызмет көрсетуді тексеру тізімібұл бақылауларды жоспарлы тексерулерге қоса алады.
Жалпы комбинациялар - және әрбір сипаттама әлі ашық қалдырылады
| Қысқаша сипаттама | Бұл нені білдіретін шығар | RFQ нені растауы керек |
|---|---|---|
| Екі басты, екі қуысты машина | Екі паризон бір қалыптау оқиғасына екі зең қуысын береді | Станция саны, шығу қадамы, қалып өлшемі, бөлік салмағы, экструзия сыйымдылығы және төменгі ағынның көлемі |
| Төрт басты бөтелке үрлеу машинасы | Төрт саңылау параллель төрт паризонды құрайды | Қалыпта төрт сәйкес қуыстар бар ма, нақты қадам және барлық SKU сәйкес пе |
| Қос станциялы, қос басты машина | Екі қалыптау станциясы екі розеткалы қалып жүйесінің айналасында кезектесіп отырады | Қалып жинақтарының саны, оқиғалар реті, балқыма сұранысы, жою әдісі және кепілдендірілген сынақ шарттары |
| Төрт қуысты үрлеу машинасы | Бір пішінді жабу төрт бөлікті құра алады | Қалып шығарудың орналасуы, станция саны, қуыс балансы, салқындату және қабылданған шығыс |
| Екі қабатты, екі басты машина | Көпқабатты жүйе екі розетканы бере алады | Экструдер саны, материал құрылымы, қабаттардың қатынасы, сынықтар жолы, шығулар, қуыстар мен станциялар |
«Пластикалық бөтелке жасау машинасы», «HDPE бөтелкесін үрлеу машинасы», «экструзиялы бөтелке машинасы», «көп өлшегіш басын үрлеуші» және «көп паризонды экструзиялы үрлеу машинасы» барлығы сәйкес жабдықты іздеуде пайда болуы мүмкін. Техникалық толық сипаттама маркетинг атаулары өзгерсе де түсінікті болып қалуы керек.
Көп басты үрлемелі қалыптау жобасына арналған RFQ бақылау тізімі
Әр жеткізушіге бірдей өнімді және зауыттық мәліметтерді жіберіңіз. Әр баға ұсынысына бірдей тәртіпте жауап беруді сұраңыз, каталог сілтемелері жоба кепілдіктерінен бөлінген.
| RFQ тобы | Берілетін ақпарат | Жабдықтаушыдан талап етілетін жауап |
|---|---|---|
| Өнім | 2D/3D сызбасы немесе үлгілері, сыйымдылығы, максималды өлшемдері, мойын, тұтқа, бөлу сызығы және кесу геометриясы | Үйлесімді машина платформасы, бағдары, қуыстың орналасуы және кез келген дизайн мәселелері |
| Материал | Нақты шайыр дәрежесі, түсі/қоспалар, қайта ұнтақтау немесе ПТР жоспары және жеткізуші деректері | Ұсынылған бұранда/экструзия көлемі, өңдеу болжамдары және сынақ материалына қойылатын талаптар |
| Массасы мен сапасы | Дайын салмақ, болжалды жалпы паризон/флеш, сыни қабырғалар, өлшемдер және функционалдық сынақтар | Сынақ әдісі, позиция бойынша сынама алу және қабылдауды анықтау |
| Шығару | Сағатына қажетті жақсы бөлшектер, ауысым/жыл көлемі, SKU қоспасы және ауысу жиілігі | Бір сағаттағы оқиғалар, оқиғаға бөліктер, қабылданған фракция және жалпы балқыма есебі |
| Құралдар | Қолданыстағы қалыптар немесе қалаған қуыс тұжырымдамасы | Шығу саны, ортаңғы қашықтық, штырь диапазоны, қалып өлшемі, қуыс қадамы, қалып жинақтары және салқындату дизайны |
| Машина | Таңдаулы автоматтандыру деңгейі және зауыттық шектеулер | Станция саны, қысқыш, экструдер, басқару элементтері, шығару және қосылған опциялар |
| Зауыт | Қуат стандарты, ауа/су жағдайлары, қоршаған орта шегі, еден, биіктік және көтеру жолы | Жобаның пайдалы парағы, жалпы орналасу, іргетас/жүктеу және қызметтік тазалау талаптары |
| Төменгі ағын | Кесу, ағып кетуді тексеру, тасымалдау, таңбалау, орау және сынықтарды өңдеу жоспары | Әрбір енгізілген және сатып алушы қамтамасыз ететін кезең үшін сыйымдылық пен интерфейс шекарасы |
Шығу желісін оның сынақ шарттарынсыз қабылдамаңыз
Пайдалы қабылдау құжатында бөтелке сызбасы, материал сыныбы, дайын және жалпы салмағы, белсенді саңылаулар мен қуыстар, қалыптарды салқындату шарттары, тұрақты жұмыс терезесі, сапа сынақтары, сынама алу жоспары және төменгі ағынды жабдық көрсетіледі. Ол позиция бойынша қабылданған бөліктерді жазады. Бұл шарттарсыз «дана/сағ» машинаның қозғалысын, тексеруден бұрын қалыптасқан бөлшектерді немесе жақсы оралған бөтелкелерді - үш түрлі нәтижені сипаттай алады.
Сатып алу тапсырысын тоқтатпастан бұрын орналасуды сұраңыз
Қорытынды сызбада қалып қуыстарына, қалып пен білікше шекараларына, үрлеу түйреуіштеріне, кесу немесе өшіру әдісіне, шығару жолына және қызмет көрсетуге арналған саңылауларға қарсы қалыптардың орталық сызықтары көрсетілуі керек. Үш немесе төрт басты Kinggle сұрауы үшін бұл сызба жобаға тән қадамның расталған жері болып табылады; ол жарияланған қос бастық кестеден қорытынды жасамауы керек.
Жиі қойылатын сұрақтар
Көп басты үрлеу машинасы дегеніміз не?
Көп басты үрлемелі қалыптау машинасы бір қалыптау оқиғасында бірнеше паризондарды қалыптастыру үшін бірнеше розеткалары бар матрицаны пайдаланады. Шығару саны, ортаңғы қашықтық және қалып өлшемі бөтелкеге және құйма қуысының орналасуына сәйкес келуі керек.
Екі басты машина екі қуысты машинамен бірдей ме?
Жоқ. Қос басы екі шұңқырды немесе паризондарды сипаттайды; екі қуыс қалыптағы екі бөлік пішінін сипаттайды. Олар әдетте сәйкес келетін екі бөлікті орналасу ретінде әзірленген, бірақ дәйексөзде екеуін де бөлек көрсету керек.
Төрт басты үрлеу машинасы төрт есе көп бөтелке жасайды ма?
Автоматты емес. Ол қалыптау оқиғасы үшін көбірек бөліктерді құра алады, бірақ нақты жақсы өнім тұрақты оқиға жылдамдығына, жалпы балқыма сұранысына, шығу және қуыс балансына, салқындатуға, кесуге, сынауға және қабылданған сапаға байланысты.
Қалып басының ортаңғы қашықтығы қалай таңдалады?
Орталық қашықтық ұсынылған қуыс қадамы мен өнімнің орналасуынан таңдалады. Бөтелкенің ені, мойынның орналасуы, жарқыл қалталары, қалып болаты, салқындату, үрлеу түйреуіштері, кесу және алып тастау орындары соңғы өлшемге әсер етеді.
Бір машина бір және көп басты өндіріс арасында ауыса ала ма?
Сәйкес жобаланған платформада басқа бастиекті немесе құралдың орналасуы мүмкін болуы мүмкін, бірақ оны болжауға болмайды. Жеткізушімен механикалық сәйкестікті, экструзия көлемін, басқару элементтерін, ауыстыру жұмыстарын, қалыптардың үйлесімділігін және іске қосу талаптарын растаңыз.
Экструзиялық үрлеуде қуыстар санын не шектейді?
Шектерге өнімнің өлшемдері, қол жетімді қалып пен білікше кеңістігі, шығу қадамы, қалып пен паризон геометриясы, қысқыш талаптары, экструзия сыйымдылығы, салқындату балансы, бөліктерді алу және төменгі ағын сыйымдылығы кіреді.
Көп қуысты машина бағасын алу үшін қандай деректерді жіберуім керек?
Бөлшек сызбасын немесе үлгілерін, материалдың сыныбын, дайын және жалпы салмағын, сыни қабырғалар мен сынақтарды, талап етілетін жақсы өнімді, SKU жоспарын, зауыттық қызметтерді, орналасу шектеулерін және төменгі ағын талаптарын жіберіңіз.