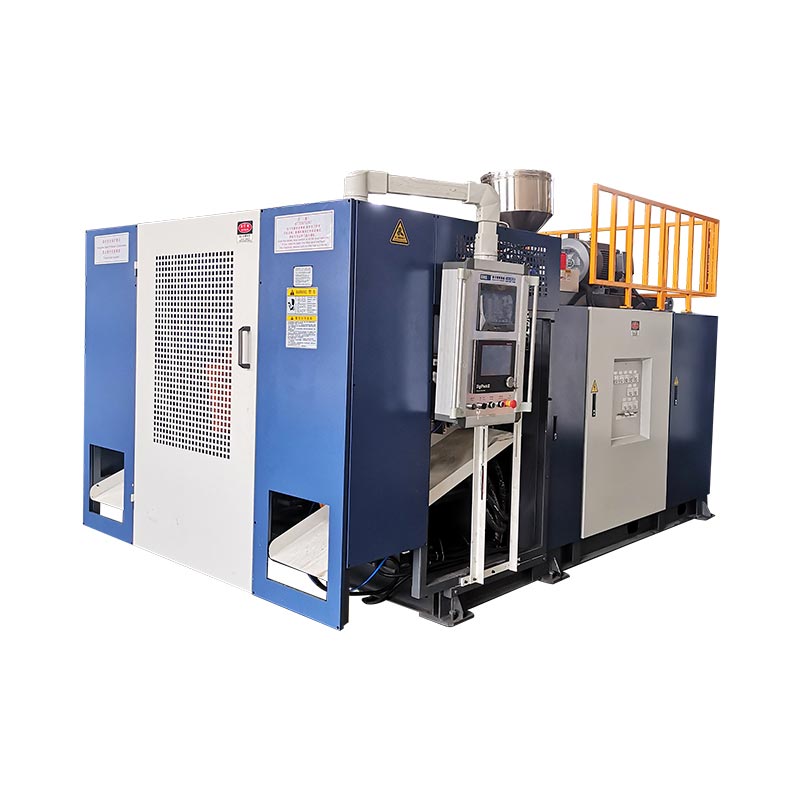
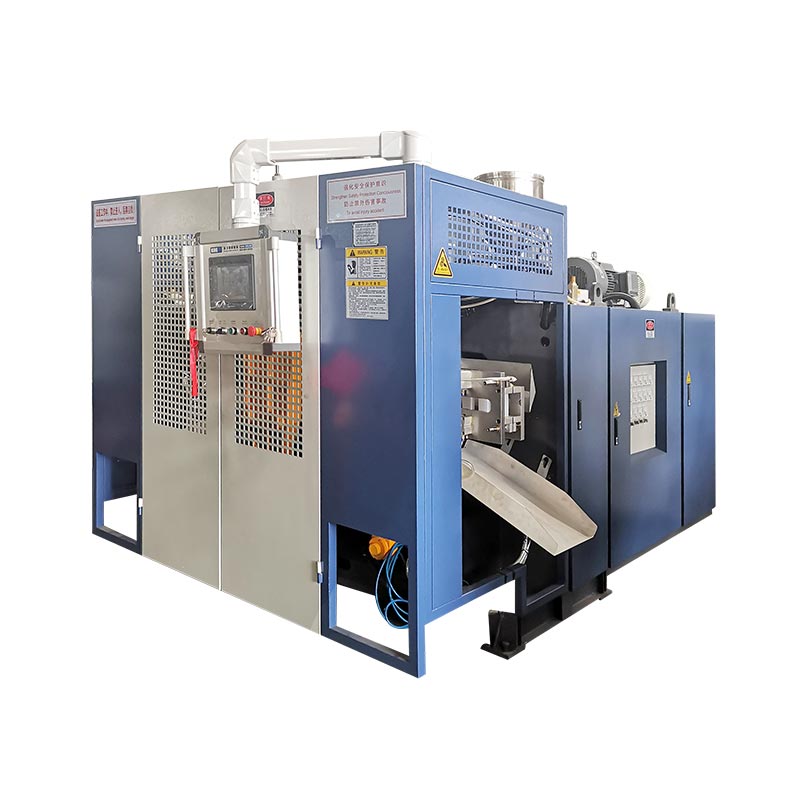
Екінші станция машинаның экструзия, салқындату және қалыппен өңдеу уақытын қалай пайдаланатынын өзгертеді. Ол автоматты түрде сатылатын өнімді екі еселендірмейді, бір бөтелкедегі қуатты азайтпайды немесе үлкенірек өнім жасамайды. Үш жұпталған Kinggle машина өлшемдері нақты айырмашылықтардың қай жерде пайда болатынын көрсетеді.

Нағызбір және екі станциялы үрлеу машинасыСондықтан салыстыру вагонды санау емес, толық жасушалық зерттеу болып табылады. Шешім бөтелкені, өндіріс кестесін, балқыманың жалпы сұранысын, екі станциялық ретті және қабылданған бөлікке қойылатын талаптарды байланыстыруы керек.
Бір станция мен екі станцияның арасында не өзгереді?
Бір станциялы үздіксіз экструзиялы үрлеу машинасында бір қалып пен қысқыш позиция паризонды басып алады, бөлікті құрайды, оны салқындатады және оны босатады. Келесі қалыптау оқиғасы бір станцияның тізбегіне сәйкес келуі керек.
Қос станциялы немесе қос станциялы экструзиялы үрлеу машинасы ортақ экструзия жүйесінің айналасында екі қалып орнын ауыстырады. Бір станция үрлеу, салқындату немесе жартылай алып тастау сатысында болуы мүмкін, ал екіншісі келесі паризонды басып алуға дайындалады. Сондықтан қос станциялық жабдық кейбір нарықтарда екі жақты немесе шаттл үрлеу машинасы ретінде сипатталады.
Бұл жеңілдетілген реттілік соңғы өндіріс жылдамдығын емес, мүмкіндікті түсіндіреді. Станцияның жүруі, паризонның қалыптасуы, зеңді жабу, үрлеу, шығару, салқындату, шығару, кесу және төменгі ағынмен тасымалдау әлі де бір-біріне сәйкес келуі керек. Тәуелсіз машина әдебиеті бір және екі жақты конфигурацияларды бір және көп паризонды бастиектерден бөлек тізімдейді, бұл олардың әртүрлі жабдық таңдауы екенін күшейтеді.
Станция санын, бас санын, қуыс санын және қабат санын шатастырмаңыз
Көптеген дәйексөз қателері басталады, себебі «қос» екі еселенген нәрсені айтпай қолданылады. Қос станциялы машина міндетті түрде қос басты машина, екі қуысты қалып немесе екі қабатты желі емес.
| Мерзімі | Нені санайды | Не өзгереді | Жабдықтаушыға сұрақ |
|---|---|---|---|
| Бір немесе қос станция | Ретімен жұмыс істейтін қалыптау және қысқыш позициялары | Машина реті, қалыпқа қойылатын талаптар, шығару потенциалы, ізі және өңдеу | Бұл машинада неше толық қалыптау станциясы кезектесіп тұрады? |
| Бір немесе көп басты өлексе | Бір қалыптау іс-шарасында экструдталған паризондар | Бірден қанша көгеру қуысын беруге болады және қажетті шығу қадамы | Қанша розетка кіреді және олардың орталық арақашықтығы қандай? |
| Бір немесе көп қуысты қалып | Бір қалыпта қалыптасқан бөліктер жабылады | Қалыптау оқиғасы бойынша бөлшектер, қалып өлшемі, салқындату балансы және кесу | Бір қалып оқиғасы қанша сатылатын бөлікті шығаруы керек? |
| Бір немесе көп қабатты | Бөлшек қабырғадағы материал қабаттары | Экструдерлер, бастиектер архитектурасы, материалдарды өңдеу және процесті бақылау | Дәйексөзге қандай материалдар мен қабат құрылымы кіреді? |
TheR&B үздіксіз экструзиялық трансплантация деректер парағы, мысалы, бір немесе екі станциялы қысқыш конфигурацияларынан бөлек бір және көп паризонды штамп бастарын тізімдейді. Көп паризондық құрал - бір шығыс тұтқасы; екінші қалып станциясы басқа. Ұсыныс тұтқаны пайдалануы немесе екеуін біріктіруі мүмкін, сондықтан баға белгілеу әрқайсысын бөлек анықтауы керек.
Терминология да аймақтарға қарай өзгереді. Сатып алушылар іздей аладықос станциялы үрлеу машинасы, қос станциялы үрлеу машинасы, екі станциялы бөтелке үрлеу машинасынемесеекі жақты үрлегіш қалып. Тек аты бойынша таңдаудың орнына физикалық реттілікті растаңыз.
Түпнұсқа салыстыру: үш жұпталған Kinggle машина өлшемі
Келесі талдау алты ағымдағы Kinggle өнім бетінде жарияланған сипаттамаларды пайдаланады. Әрбір жұпта бірдей номиналды максималды контейнер сыйымдылығы бар, бұл станция айырмашылығын көруді жеңілдетеді. Цифрлар каталог сілтемелері болып табылады, әрбір бөтелкеге, шайырға, пішін басына немесе опциялар пакетіне өндіріс кепілдігі емес.
| Сыйымдылығы және моделі | Станциялар | Жарияланған шығыс белгісі | HDPE балқыту сыйымдылығы | Машина өлшемдері (L×W×H) | Қарапайым L×W конверт* | Салмағы | Қысу күші |
|---|---|---|---|---|---|---|---|
| 2лKGB2L | Бойдақ | 600 дана/сағ құрғақ цикл | 30 кг/сағ | 3,1 × 1,7 × 2,5 м | 5,3 м² | 2,5 т | 40 кН |
| 2лKGB2D | Қосарлы | 600 × 2 дана/сағ құрғақ цикл | 55 кг/сағ | 3,1 × 2,2 × 2,5 м | 6,8 м² | 4,5 т | 40 кН |
| 5лKGB5L | Бойдақ | 500 дана/сағ құрғақ цикл | 55 кг/сағ | 3,1 × 2,2 × 2,5 м | 6,8 м² | 3,0 т | 65 кН |
| 5лKGB5D | Қосарлы | 500 × 2 дана/сағ құрғақ цикл | 80 кг/сағ | 3,2 × 2,2 × 2,5 м | 7,0 м² | 5,2 т | 65 кН |
| 15лKGB15L | Бойдақ | 450 дана/сағ құрғақ цикл | 100 кг/сағ | 4,5 × 2,2 × 2,8 м | 9,9 м² | 7,5 т | 165 кН |
| 15лKGB15D | Қосарлы | 450 × 2 дана/сағ құрғақ цикл | 120 кг/сағ | 4,8 × 2,9 × 2,8 м | 13,9 м² | 12,5 т | 165 кН |

Жұптастырылған деректер нені көрсетеді
1. Станция саны ең үлкен бөлік өлшемін анықтамайды
Әрбір Kinggle жұбында номиналды контейнер сыйымдылығы және жарияланған қысқыш күші өзгеріссіз қалады: 2L және 40 kN, 5L және 65 kN немесе 15L және 165 kN. Екінші станция өндіріс ретін өзгертеді; ол 5л платформаны 15л платформаға айналдырмайды.
Бұл айырмашылық машинаны таңдау кезінде маңызды. Бөлшек көлемі, жобаланған ауданы, қалып өлшемдері және қажетті қысқыш әлі де платформаға сәйкес келуі керек. Кинглдікіүрлеу машинасын таңдау бойынша нұсқаулықстанция санын таңдау алдында контейнерден басталады.
2. Қос станциялық жұптар балқыту сыйымдылығын қосады, бірақ бір бекітілген қатынаспен емес
Жарияланған HDPE балқыту өнімділігі 2 л жұпта 30-дан 55 кг/сағ-қа дейін, 5 л жұпта 55-тен 80 кг/сағқа дейін және 15 л жұпта 100-ден 120 кг/сағ дейін көтеріледі. Бұл өсулер бірдей емес және әмбебап «қос станциялық мультипликаторға» айналмауы керек.
Бұл деректердегі ең маңызды мүмкіндік сабағы. Екі станция көбірек қалыптау мүмкіндіктерін жасай алады, бірақ экструдер әлі де жалпы паризондық массаны қамтамасыз етуі керек. Ауыр бөтелке, көбірек жарқыл, көбірек саңылаулар немесе қысқа оқиғалар аралығы балқытуға сұранысты арттырады. Экструзия кедергіге айналғанда, станцияның қолжетімділігін қосу оны шеше алмайды.
3. Салмағы мен орнату конверті өлшемі бойынша әр түрлі өседі
Жалғыз модельден қосарлы үлгіге көшу жарияланған машина салмағын 2 литрде 2,5 тоннадан 4,5 тоннаға, 5 литрде 3,0-5,2 тоннаға және 15 литрде 7,5-тен 12,5 тоннаға дейін арттырады. Есептелген L×W машина конверті сәйкесінше шамамен 5,3-6,8 м², 6,8-7,0 м² және 9,9-13,9 м² аралығында өзгереді.
Сондықтан еден ауданы «дерлік бірдей» немесе «екі есе үлкен» деп қауіпсіз сипатталмайды. Нәтиже платформаға байланысты. Машина-конвертті есептеудің ешқайсысы зауыттық схема болып табылмайды: қызмет көрсетуге қол жеткізу, материалмен қамтамасыз ету, салқындату коллекторлары, басқару шкафтары, бөлшектерді шығару және қалыптарды өңдеу әлі де бос орынды қажет етеді. Kinggle's пайдаланыңызқуат, ауа, су және орналасу нұсқаулығысайт жоспарын қатырмас бұрын.
4. Құрғақ цикл белгісі жеткізу уәдесі емес, салыстыру сигналы болып табылады
Құрғақ цикл дайын бөліктің өндірістік шарттарын дәлелдемей, машина қозғалысын жазады. Нақты шығарылым паризонды қалыптастыру, үрлеу және шығару уақытын, салқындату, шығару, кесу, сапаны жоғалту және жоспарланған тоқтауларды қамтуы керек. Қалың 15 л құмыра мен жеңіл 500 мл бөтелкеге бірдей станция саны бар машинада жұмыс істейтіндіктен ғана бірдей өнімді беру мүмкін емес.
Қалыптау оқиғалары мен масса балансының шығысын есептеңіз
Өнімнен бастаңыз және артқа қарай жұмыс істеңіз. Каталог нөмірін ауысым сағаттарына көбейтуден бастамаңыз.
1-қадам: қажетті жақсы нәтижені анықтаңыз
Жоспарланған өндіріс сағаттарын, жоспарланған ауыстыруларды және зауыттың өз қол жетімділігі туралы болжамдарды пайдалана отырып, расталған сұранысты сағатына жақсы бөліктерге түрлендіру. Сұраныс сценарийлерін бөлек ұстаңыз - базалық, маусымдық шыңы және болашақ өсімі - бір оптимистік мақсатта жасырылғаннан гөрі артық қуат көрінетіндей.
2-қадам: бір толық қалыптау оқиғасын өлшеңіз
Ұсынылған қалып үшін паризондардың санын, қалыптасқан бөліктерді, жалпы паризондық массаны, дайын бөлік массасын, жарқыл/қайта өңдеу жолын, тұрақты оқиғалар аралығын және қабылданған сапа нәтижесін жазып алыңыз. Қалыптау оқиғасы бір қалып паризондық материалды басып, оның бөлшектер жинағын шығаратынын білдіреді.
Жақсы бөлшектер/сағ = қалыптау оқиғалары/сағ × оқиғаға арналған бөліктер × қабылданған фракция
Балқымаға жалпы сұраныс (кг/сағ) = қалыптау оқиғалары/сағ × бір оқиғаға жалпы паризондық масса (кг)
Қабылданған фракция келісілген сынақтан немесе адал зауыт болжамынан келуі керек. Жалпы паризондық массаға дайын бөтелке ғана емес, қалыптау оқиғасына кіретін материал кіреді. Егер жарқыл қайта өңделсе, оны өңдеу және қайта енгізу әлі де желіге әсер етеді.
3-қадам: кедергілерді бір сызық ретінде тексеріңіз
Нақты материал бойынша ұсынылған экструдермен балқыманың жалпы сұранысын салыстырыңыз. Содан кейін қалыптың салқындатуын, ауаны үрлеуді, бөліктерді алуды, кесуді, ағып кетуді сынауды, тасымалдауды, орауды және тегістеуіштің сыйымдылығын растаңыз. Ең төменгі тұрақты кезең желі шығысын орнатады.
Кеңірек үздіксіз машина шығыс логикасын Kinggle's қараңызүздіксіз үрлейтін қалыптау машинасының бағыттауы. Жылдамдық сынақтары кезінде бөлік салмағы немесе қабырғаның таралуы өзгерсе, пайдаланыңызparison бағдарламалау нұсқаулығыжәне әр жағдайда бірдей қабырға орналасуын тексеріңіз.
Қандай конфигурация өндіріс жоспарына сәйкес келеді?
Бір станция әдетте таза тізім болып табылады, егер…
- тексерілген сұраныс қолайлы операциялық маржасы бар бір қалыптау станциясына сәйкес келеді;
- өнімнің жиі өзгеруі немесе өндірістің қысқа болуы;
- бюджет, техникалық қызмет көрсету немесе валидация себептері бойынша бір қалып жинағы қолайлы;
- бөлшек, қалып немесе алу әдісі ауыспалы орналасуды практикалық жағынан азырақ етеді;
- зауыт кеңістігі, көтеруге қол жеткізу немесе төменгі ағынды автоматтандыру шектелген;
- жоба сұраныс әлі дәлелденбеген нарыққа шығуда.
Қос станция толық желілік зерттеуге лайық, егер…
- тұрақты қайталанатын сұраныс бір станцияның нақты шығарылымынан асып түседі;
- екі сәйкес келетін қалып станциялары қайталанатын процесті орындай алады;
- экструдер мен матрица басы қажетті жалпы балқыту жылдамдығын бере алады;
- салқындату қалыпты жұмыстың ауыспалы пайдалы уақытын қалдырады;
- кесу, сынау және материалды өңдеу ұлғайған ағынды қабылдай алады;
- қосымша қалып, машина және коммуналдық қызметтің қорғалатын іскерлік жағдайы бар.
Ешбір тізім өнімнің сынақ нұсқасын алмастырмайды. Ол жалпы сатып алу қатесін болдырмайды: екінші станцияны дербес шығыс жабдығы ретінде қарастыру. Бұл құрал-саймандарды, басқару элементтерін, іске қосуды және зауыт арқылы бөлшектер ағынын өзгертетін жүйелік шешім.
Коммуналдық қызметтер мен ағынды жабдықтар станцияның артықшылығын жоя алады
Қос станциялы желі қалып салқындату жүйесіне көбірек жылу жіберіп, бір-біріне жақынырақ қалыптау оқиғаларын тудыруы мүмкін. Сығылған ауа қысымды ұстап тұруы керек және ағынды желі талап етсе, бос тұрғанда ғана емес. Салқындату суы тұрақты жағдайлары бар екі қалыпқа да жетуі керек. Электр тарату, гидравликалық салқындату және шкаф ортасы соңғы құрылымға сәйкес келуі керек.
Салыстыру кестесінен зауыт қызметтерін есептемеңіз. Кейбір ағымдағы Kinggle веб спецификациялары сәйкес емес бірлік типографиясын пайдаланады және орташа қуат көрсеткіштері бірдей өнім сынамасын сипаттамайды. Тапсырыс берілген конфигурация үшін жобаға арналған қызметтік парақты, электр сызбасын және жалпы орналасу сызбасын сұраңыз.
Пішінді ашқаннан кейін әрбір процесті тексеріңіз
- Шығару жабдықтары ауыспалы станциялардан бөлшектерді қабылдай алады ма?
- Кесу нақты жарқыл мен мойын/төменгі геометрияны өңдей ала ма?
- Ағып кетуді тексеруші әрбір қуысты қажетті желі жылдамдығымен тексере ала ма?
- Конвейерлер соқтығысуды, жиналуды және бөлшектердің деформациясын болдырмайды ма?
- Ұнтақтауыш пен араластырғыш қайта ұнтақтау пропорциясын тұрақсыздандырусыз жарқылмен жұмыс істей ала ма?
- Бекітілген тексеру және ауыстыру жұмыстары үшін операторлар екі станцияға да қауіпсіз жете ала ма?
Жылдамырақ жұмыс істеу қабырғаның тұрақсыз қалыңдығын, жарқыл, салқындату бұрмалануын немесе қайталанатын дабылдарды тудырса, жалғаңызпрофилактикалық қызмет көрсету есебіКингглмен біргеHMI ақауларын жою әдісірецепт өзгерістерімен физикалық тығырықты жасырмас бұрын.

Жалғыз машина бағасын емес, жалпы орнатылған шығындарды салыстырыңыз
Пластикалық бөтелке жасау машинасының бағасын іздеген сатып алушы баламасы жоқ екі баға ұсынысын алуы мүмкін. Біреуіне екінші қалып жинағы, шығару және ағып кету сынағы кіреді; екіншісі тек негізгі қалыптау машинасын көрсете алады. Төменгі тақырып бағасы сондықтан толық емес өндіріс ұяшығын сипаттауы мүмкін.
| Шығындар қабаты | Бір станциялық сұрақ | Қос станциялы сұрақ |
|---|---|---|
| Машина платформасы | Қандай экструдер, қысқыш, басқару элементтері және стандартты көмекші құралдар кіреді? | Қандай қосымша арба, қысқыш, үрлеу және басқару жабдықтары кіреді? |
| Қалыптар мен өлі басы | Бір толық қалып пен дұрыс розетка пакеті қамтылған ба? | Екі сәйкес келетін қалып станциясы қосылған ба және бас саны мен шығу қадамы құрал жоспарымен бірдей ме? |
| Зауыттық қызметтер | Қандай қуат, ауа, су және еден/жүктеу жұмыстары қажет? | Қолданыстағы қызметтер бір уақыттағы зауыт сұранысы бойынша оқиғалардың жылдам тізбегін қолдай ала ма? |
| Төменгі ұяшық | Қандай алу, кесу, сынау, тасымалдау және тегістеу қадамдары қолмен немесе автоматты болып табылады? | Әрбір төменгі ағын сатысы ауыспалы станциялардың бөлшектерін жинақтаусыз қабылдай ала ма? |
| Ауыстыру және валидация | Сатып алушының процедурасы бойынша бір қалып пен рецептті өзгерту қанша уақытты алады? | Өнімді өзгерткеннен кейін екі станция қалай теңестіріледі, біліктілігі және қалпына келтіріледі? |
| Операциялық тәуекел | Жалғыз қалып станциясы тоқтаса, қандай өнім жоғалады? | Кез келген станцияны қауіпсіз оқшаулауға бола ма және ортақ экструзия тізбегі не болады? |
Пайдалы экономикалық салыстыру екі жақта да бірдей жоба шекарасын пайдаланады. Қалыптау машинасын, қалыптарды, қалып басын, қосалқы құралдарды, орнатуды, іске қосуды, оқытуды және зауыттық модификацияларды қосыңыз. Содан кейін сатып алушының жеке операциялық болжамдарын пайдалана отырып, жұмыс күшін, коммуналдық қызметтерді, жоспарланған техникалық қызмет көрсетуді, ауысымдағы жоғалтуды, сапаны жоғалтуды және тоқтау уақытын бағалаңыз.
Тауардың бір бөлігінің құны = салыстыру кезеңіндегі жалпы құны ÷ сол кезеңде өндірілген қабылданған бөлшектер
Алым мен бөлгіш бірдей уақыт терезесін және аумақты пайдалануы керек. Қос станциялық капиталды бір станциялы құрғақ цикл шығысының үстіне қоймаңыз немесе автоматтандырылған қос сызықты кесу мен сынауды қоспайтын негізгі жалғыз машинамен салыстырмаңыз. Сұраныс қосылған өнімді пайдалана алмаса, бос тұрған қуат шығын болып қалады. Сұраныс бір станцияның мүмкіндігінен асып кетсе, өткізіп алған өндіріс пен артық жұмыс уақыты да шығындар болып табылады.
Баға әлі де жарамды сатып алу шектеуі болып табылады, бірақ ол техникалық сәйкестіктен кейін тиесілі. Kinggle-ден әрбір енгізілген құрамдас бөлікті және сатып алушы жеткізген әрбір элементті анықтауды сұраңыз, осылайша баға ұсыныстарын жолдар бойынша салыстыру үшін.
Жақсырақ RFQ кепілді шарттарды каталог сілтемелерінен бөледі
Әрбір жеткізушіге бірдей кіріс парағын жіберіңіз. Әйтпесе, екі дәйексөз әртүрлі болжамдарды қолдануы мүмкін және бәрібір салыстырмалы болып көрінуі мүмкін.
| RFQ өрісі | Міндетті енгізу | Неліктен ол станция шешімін өзгертеді |
|---|---|---|
| Бөлім | Сызба немесе үлгі, максималды өлшемдер, мойын/аяқтау, тұтқа, бөлу сызығы және кесу талабы | Қалыптың орналасуын, қозғалысын және төменгі ағынды жұмысын анықтайды |
| Материал | Нақты шайыр дәрежесі, түсі, қоспалары, қайта ұнтақтау/ПТР жоспары және жеткізуші деректері | Балқыту әрекетін, жалпы өткізу қабілетін және салқындатуды өзгертеді |
| Масса және қабырға | Аяқталған салмақ, жалпы паризондық/флэш бағасы, қабырғаның маңызды орындары және төзімділік | Цикл мақсаттарын еріген сұраныс пен сапалы дәлелдерге айналдырады |
| Сұраныс | Сағатына жақсы бөлшектер, ауысым, жыл және ең жоғары маусым; SKU/айырбастау жоспары | Екінші станцияны өнімді жүктемемен ұстауға болатындығын көрсетеді |
| Құралдар | Станциялар саны, саңылаулар, қуыстар, орталық қашықтық, қалып жинақтары және салқындату схемасы | «Қос станцияға» басқа бас немесе қуыс болжамын жасыруға жол бермейді |
| Сапасы | Салмақ, өлшемдік, қабырғалық, ағып кету, құлау, жоғары жүктеме немесе басқа келісілген сынақтар | Қозғалыс жылдамдығының орнына жақсы нәтижені анықтайды |
| Зауыт | Қуат стандарты, ауа/су жағдайлары, еден мен төбенің шектері, көтеру жолы және төменгі ағынды жабдық | Толық қос станциялық ұяшықты орнату және қолдау көрсету мүмкіндігін тексереді |
Қабылдау сынағы кезінде осы элементтерді жазып алыңыз
- Машина, қалып, қалып басы, шайыр және рецепт сәйкестендіру.
- Әрбір станция үшін тұрақты қалыптау-оқиға аралығы — бір жылдам оқиға емес.
- Жалпы паризондық масса, дайын бөлік салмағы және флеш маршруты.
- Келісілген сынақ терезесінің үстіндегі қуыс пен станция бойынша қабылданған бөлшектер.
- Критикалық қабырға, өлшемдік және функционалды нәтижелер.
- Көрсетілген жүктеме кезіндегі нақты ауа, су және электр жағдайлары.
- Сынақ барысында дабыл, тоқтату және қолмен араласу жазбасы.
Бұл жазба «бір станцияға қарсы қос станцияны» сатып алушының өніміне негізделген шешімге айналдырады. Ол сондай-ақ болашақ ақауларды жою және профилактикалық қызмет көрсету үшін іске қосудың бастапқы деңгейін қамтамасыз етеді.
Жиі қойылатын сұрақтар
Қайсысы жылдам: бір станциялы немесе екі станциялы үрлеу машинасы?
Қос станциялы машинаның шығу әлеуеті жоғары, себебі екі қалыптау станциясы ортақ экструзия жүйесінің айналасында кезектесіп отырады. Нақты жақсы өнім әлі де балқыма сыйымдылығына, паризон санына, салқындатуға, бөліктерді жоюға, төменгі ағынды жабдыққа және қабылданған сапаға байланысты.
Қос станциялы үрлеу машинасы өнімді екі еселей ме?
Автоматты емес. Жарияланған құрғақ цикл көрсеткіштері екі ауыспалы станцияны көрсетуі мүмкін, бірақ сатылатын өнімді балқытуға жалпы сұраныс, салқындату, кесу, сынау, тоқтату немесе қабылдамау арқылы шектеуге болады. Құрылғыны нақты өніммен және материалмен тексеріңіз.
Қос станциялы машина екі басты машинамен бірдей ме?
Жоқ. Станция саны қалып пен қысқыш позицияларын сипаттайды. Бас саны қалыптау оқиғасы үшін қанша паризонның экструдталғанын сипаттайды. Машина екі станцияны бір немесе бірнеше розеткамен біріктіре алады.
Екі станция әртүрлі қалыптарды басқара ала ма?
Олар байланысты емес өнімдерді тиімді іске қоса алады деп ойламаңыз. Станциялар экструзия және технологиялық жағдайларды бөліседі, сондықтан өнім массасы, паризондық уақыт, салқындату және төменгі ағынмен жұмыс үйлесімді болуы керек. Инженерлік өңдеу кезінде нақты орналасуды растаңыз.
5 л контейнерлер үшін бір немесе қос станцияны таңдауым керек пе?
Контейнер көлемі тек платформаны анықтайды. Бекітілген тауар бөлшектеріне сұраныстан, өнімнің салмағынан, жүріс ұзындығынан, қалып пен қалып жоспарынан, қолжетімді утилиталардан, зауыттың орналасуынан және төменгі ағынның сыйымдылығынан станция санын таңдаңыз.
Үрлеу машинасының өнімділігін қалай есептеу керек?
Бір оқиғаның бөліктеріне және қабылданған бөлшекке көбейтілген сағатына қалыптау оқиғаларын пайдаланыңыз. Нәтижені балқыманың жалпы сұранысына, салқындатуға және әрбір төменгі ағынға қатысты тексеріңіз. Өндіріс өнімі ретінде тек құрғақ циклды пайдаланбаңыз.
Бір-қос станция баға белгілеу үшін қандай ақпарат қажет?
Бөлшек сызбасын, материалдың сыныбын, дайын және жалпы паризондық массаны, қабырғаға және сапаға қойылатын талаптарды, жақсы бөліктерге арналған мақсатты, SKU жоспарын, қалып пен қуыс тұжырымдамасын, утилиталарды, орналасу және төменгі ағынды жабдықты қамтамасыз етіңіз.