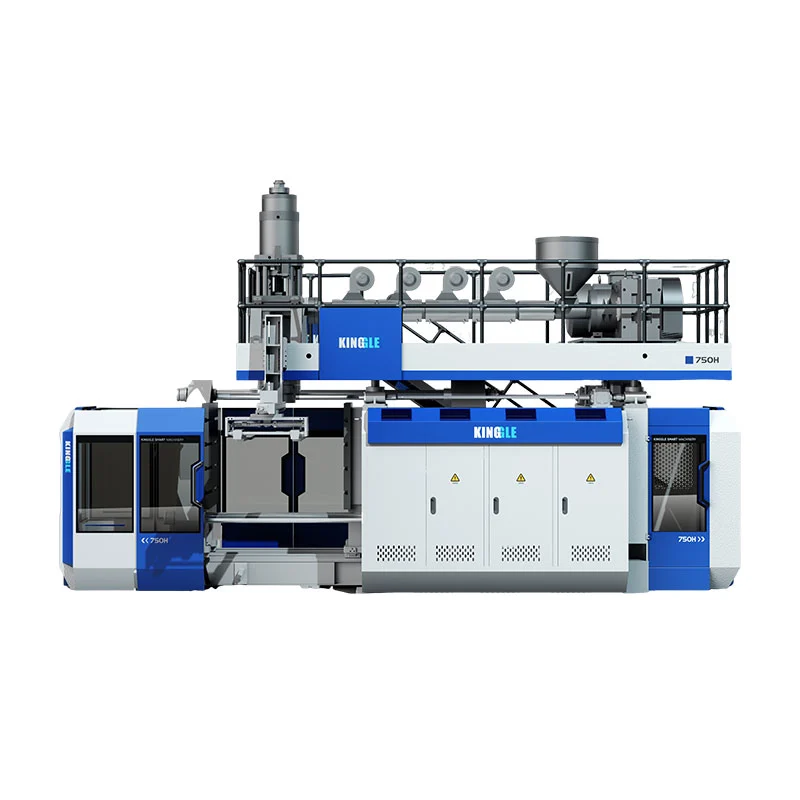
Парисондық бағдарламалау экструзия кезінде қалыптағы саңылауды өзгертеді, осылайша материал дайын бөлікке қажет жерде орналастырылады. Жақсы профиль бүкіл контейнерді ауырлатпай, бұрыштарды, тұтқаларды, иықтарды және қысылған жерлерді қорғайды.

Қандай паризондық бағдарламалау шынымен басқарады
Экструзиялық үрлеуде балқытылған пластик матрицаны паризон деп аталатын түтік түрінде қалдырады. Гравитация, балқыма күші, өлу, созылу және қалыптау геометриясы түтіктің бір бөлігіне айналуына әсер етеді. Бөлшектің иықтары, бұрыштары, тұтқасы немесе терең тартылуы болған кезде біркелкі саңылау сирек біркелкі дайын қабырға жасайды.
Контроллер таңдалған бөліктерді қалың немесе жіңішке ету үшін құралды жылжытады. Мақсат - бақыланатын материалды бөлу: жоғары созылған немесе қатты жүктелген жерлерде жеткілікті материал, оңай қалыптасатын бөліктерде қажетсіз салмақ азырақ.
| Профиль әрекеті | Процесс әсері | Нені тексеру керек |
|---|---|---|
| Таңдалған нүктелерде ашуды арттырыңыз | Паризонның сол бөлігіне материал қосады | Жұқа бұрыштар, тұтқа тамыры, иық, түбі және шымшу аймағы |
| Таңдалған нүктелерде ашуды азайтыңыз | Бұл бөліктегі материалды азайтады | Ауыр түзу қабырғалар, баяу салқындату аймақтары және артық бөлік салмағы |
| Профильді жылжытыңыз | Қалың және жіңішке аймақтарды паризон бойымен жылжытады | Бағдарламаланған аймақ жоспарланған бөлік мүмкіндігімен тураланады ма |
| Профильдің жалпы салмағын өлшеңіз | Толық профильді өзгертеді | Орташа ғана емес, жалпы салмақ және ең төменгі қабырға |
Пайдалы өндіріс жазбасы профиль файлын қалып нөмірімен, шайыр дәрежесімен, түсі немесе қайта ұнтақтау күйі, температура рецептісі, түсіру өлшемі, салқындату уақыты және бекітілген бөлік өлшемдерімен бірге сақтайды.
Үздіксіз және аккумуляторлық жүйелер әртүрлі сілтемелерді пайдаланады
Аүздіксіз үрлеу машинасы, паризон үздіксіз қалыптасады. Профиль әдетте уақытқа немесе паризон ұзындығына синхрондалады. Экструзияның тұрақтылығы маңызды, себебі шығыстың өзгеруі бағдарламаланған нүктені бөлік бойымен жылжытуы мүмкін.
бойыншааккумуляторлы үрлеу машинасы, балқыма сақталады және қалып арқылы итеріледі. Профильді аккумулятор күйіне байланыстыруға болады. Түсірілім өлшемі, толтыру консистенциясы және түрлендіргішті калибрлеу қабырға қалыңдығы мәселесінің бір бөлігі болады.

ШенеунікMOOG DigiPack III нұсқаулығыаккумуляторлық және үздіксіз экструзия қолданбаларын құжаттайды. Бұл әрбір Kinggle құрылғысы бірдей контроллерді пайдаланады дегенді білдірмейді. Контроллер үлгісін, профиль сыйымдылығын, жетекті және құралды жобаның баға ұсынысында растаңыз.
Басқарылатын орнату реті
- Дұрыс рецептті растаңыз.Қалыпқа, материалға, қалыпқа және өнімді қайта қарауға сәйкестендіріңіз.
- Балқыманы тұрақтандыру.Нақты температураларды реттеуге мүмкіндік беріңіз және дәйекті азықтандыру мен экструзияны растаңыз.
- Құралдың нөлін және аралығын тексеріңіз.Қозғалыстың жабысуын, ағуын немесе тураланбауын тексеріңіз.
- Паризон ұзындығы мен түсірілім өлшемін орнатыңыз.Зеңді жабу кезінде паризон дұрыс позицияға жетуі керек.
- Қарапайым профильден бастаңыз.Кең өзгерістерді диагностикалау көптеген өткір түзетулерге қарағанда оңайырақ.
- Бірнеше тұрақты циклды қалыпқа келтіріңіз.Негізгі процесті өзгерткеннен кейін бірінші бөлікті бағаламаңыз.
- Бекітілген орындарды өлшеңіз.Ең аз қабырғаны, бөлік салмағын, сыртқы түрін және функционалдық нәтижелерін жазыңыз.
- Бір уақытта бір аумақты өзгертіңіз.Жаңа нұсқаны қайталанатын жақсартулардан кейін ғана сақтаңыз.
Симптом бойынша қабырға қалыңдығы ақауларын жою
| Симптом | Тексеру | Келесі қадам |
|---|---|---|
| Жіңішке төменгі немесе иық | Профиль позициясы, паризонның салдары, созылу және соққы уақыты | Жалпы салмақты қоспас бұрын туралауды растаңыз |
| Бір жағы үнемі жұқа | Қалыптарды орталықтандыру, қалыптарды туралау, салқындату және паризондық контакт | Асимметриялық физикалық себепті түзетіңіз |
| Қалыңдық циклді циклге жылжытады | Балқыма температурасы, шығу, түсіру өлшемі, кері байланыс және гидравликалық тұрақтылық | Нүктелерді өңдеу алдында процесті тұрақтандыру |
| Қабырғасы ауыр, бірақ шымшу әлсіз | Материалдың орналасуы, қысылған дизайн және паризонның орналасуы | Толық бөлік салмағын көтерудің орнына материалды қысу аймағына жылжытыңыз |
| Жақсы таралу, бірақ артық салмақ | Жалпы масштаб және қажетсіз ауыр бөлімдер | Қабырғаның ең аз жерлерін қорғай отырып, өлшенген қадамдарды азайтыңыз |
| Пәрмен өзгереді, бірақ бөлігі өзгермейді | Жетек, клапан, сымдар, калибрлеу немесе шектеу | Пәрмен мен кері байланысты салыстырыңыз, содан кейін техникалық қызмет көрсетуге көшіңіз |
Зауыттық көрініс: қайталану мүмкіндігі бір тамаша үлгіден артық маңызды
Профиль жылы қайта іске қосу, материал партиясының өзгеруі, ауысымның өзгеруі және салқындату суы жағдайларының күтілетін ауқымы сияқты қалыпты өзгерістерге төтеп бергенде ғана өндіріске дайын болады. Бір жақсы контейнер машинаның бөлшекті жасай алатынын дәлелдейді; тұрақты іске қосу процесті басқаруға болатындығын дәлелдейді.
Қабылдау алдында өлшеу орындарын, үлгі мөлшерін, функционалдық сынақтарды және бекітілген рецептті қайта қарауды келісіңіз. Оқытылған операторларға басқарылатын түзетулерді жасау және кері қайтару үшін құжатталған жолды бере отырып, негізгі файлды қорғаңыз.
Профиль тұрақсыздығы дабылдармен, позицияның келіспеушілігімен немесе реттілік өзгерістерімен пайда болса, түймесін пайдаланыңызHMI және дабыл нұсқаулығы. Жабдықты әлі де анықтайтын сатып алушылар Kinggle-ден бастай аладымашина таңдау нұсқаулығы.
Жиі қойылатын сұрақтар
Паризондық бағдарламалау дегеніміз не?
Паризондық бағдарламалау экструзия кезінде саңылаулардың ашылуын өзгертеді, сондықтан паризонның әртүрлі бөлімдері әртүрлі көлемдегі материалды алады.
Паризондық бағдарламалау кез келген жұқа қабырға мәселесін шеше ала ма?
Жоқ. Ол қалыптан ауытқуды, тұрақсыз экструзияны, зақымдалған құралды, нашар салқындатуды, дұрыс емес қалып дизайнын немесе дұрыс жұмыс істемейтін жетекті сенімді түрде түзете алмайды.
Алдымен жеке ұпайларды немесе жалпы салмақты өзгертуім керек пе?
Толық бөлік тұрақты жеңіл немесе ауыр болғанда ғана жалпы салмақты пайдаланыңыз. Өлшемдер белгілі бір аймақта қайталанатын мәселені көрсеткенде жергілікті нүкте өзгерістерін пайдаланыңыз.
Неліктен профиль бөлікте жылжиды?
Жалпы себептерге экструзия жылдамдығының, паризон ұзындығының, аккумулятордың түсіру консистенциясының, материал температурасының, іске қосудың кешігуінің немесе сенсордың калибрленуінің өзгеруі жатады.
Машинаға қанша профильдік нүкте қажет?
Қажетті сан бөліктің геометриясына және контроллер конфигурациясына байланысты. Көбірек ұпайлар тұрақсыз процестің орнын толтырмайды.