Үрлемелі қалып бөтелкенің теріс пішіні ғана емес. Ол ыстық паризонды басып, тығыздау керек, қысылған ауаны босатуы, жылуды кетіруі, мойын мен негізді жасауы, жарқыл төгуі, қысқышты орнатуы және бөлікті босатуы керек - қажетті өндіріс ырғағымен.

Іздеу тілі бұл аумақты жасыруы мүмкін. Сатып алушылар пайдаланадыүрлеу қалып, үрлеу қалып, бөтелке пішіні, пластикалық бөтелке пішіні, EBM құралдарыжәнеэкструзиялы үрлеу қалыпқатысты құралдар үшін. Қалыптың басы әртүрлі: ол қалып жабылмай тұрып паризонды құрайды. Баға тізбегінде қалқан бастиектері мен үрлеу қалыптары бөлек элементтер ретінде көрсетілуі керек.
Бұл нұсқаулық инъекциялық немесе созылатын үрлеу дайындамасына емес, экструзиямен үрлеуге арналған. Ол сондай-ақ жарияланған машина конверт деректерін жоба кепілдіктерінен бөледі. Әрбір шайыр мен бөлік үшін әмбебап қысу, желдету немесе салқындату өлшемі сәйкес келмейді.
Өндірістік үрлегіш қалыпта жеті қосылған жұмыс бар
Қуыс бөлікке сыртқы пішінді береді, бірақ пішінді көбейту тек бірінші жұмыс болып табылады. Құрал келесі функцияларды бірге орындауы керек:
- Паризонды табыңыз.Ашық қалып ыстық түтікті сүйремей, бүктемей немесе шымшу аймағын қалдырмай қабылдауы керек.
- Оны жабыңыз және дәнекерлеңіз.Қысылған аймақтар паризонды жауып, мойын, құйрық, тұтқа немесе басқа жарқырау аймақтарындағы ығыстырылған материалды басқарады.
- Қапталған ауаның шығуына мүмкіндік беріңіз.Желдеткіш саңылаулар кеңейетін паризон мен қуыс беті арасындағы ауаның жолын қамтамасыз етеді.
- Жылуды тасымалдау.Салқындату тізбектері тұрақты бөлікті қайталанатын уақытта босату үшін жеткілікті тепе-теңдікпен жылуды жояды.
- Интерфейстерді құру.Мойынның кірістіргіштері, калибрлеу бөлшектері, үрлеу түйреуіштері немесе төменгі үрлеу мүмкіндіктері контейнердің жабылуы мен машинаға сәйкес келуі керек.
- Бөлшекті босатыңыз және аяқтаңыз.Тартпа, кірістіру, ашу қозғалысы және өшіру стратегиясы бөліктің қалыптан таза шығуын анықтайды.
- Машинаға сәйкес келіңіз және өмір сүріңіз.Қайталанатын қысу және термиялық циклдарды орындау кезінде толық жинақ білікшеге, саңылауға, қалыңдығына және орнату құрылымына сәйкес келуі керек.
Бір жұмысқа жасалған өзгеріс екіншісіне әсер етуі мүмкін. Тереңірек жарқыл қалтасы дәнекерленген жік айналасындағы жылу концентрациясын өзгертуі мүмкін. Жылтыратылған қуыс сыртқы түрін басқаша көрсете алады, сонымен қатар ұсталған ауаның қозғалу жолын өзгертеді. Үлкен жылжымалы кірістіру астыңғы кесуді шешуі мүмкін, бірақ салқындату және ашу кеңістігін тұтынуы мүмкін. Жүйе деңгейінде шешімдерді қарастырыңыз.
Үрлемелі қалып анатомиясы: сызбаға қойылатын терминдер
Төмендегі тұжырымдамалық көрініс сатып алушы талқылауды күтетін интерфейстерді анықтайды. Бұл құралды басып шығару емес және өндіріс өлшемдерін қамтымайды.
Қуыс беті бөліктің бір жағын құрайды. Кірістірулер мойын, тұтқа немесе тозу аймақтарын анықтауы мүмкін.
Паризон мөрленген жабылатын шекарада орналасқан.
Қарама-қарсы қуыс қоштасу жазықтығында кездеседі. Туралау және орнатуды басқару қайталанатын жабу.
Желдету жолдары ұсталған ауаны таңдалған қуыс аймақтарынан алыстатады.
| Ерекшелік | Функция | Бекіту үшін дәлел |
|---|---|---|
| Қуыс беті | Сыртқы геометрияны, текстураны, белгілерді және жергілікті жанасуды салқындатуды анықтайды | Қорытынды бөлік моделі, шөгу негізі, бетті белгілеу және сыни өлшемдер |
| Бөлу сызығы | Зең жартысы түйіскен жердің шекарасы | Көрінетін тігіс орны, сызба, жарқылға қол жеткізу және функционалдық беттерге әсер ету |
| Шымшу / қысу жері | Дәнекерлеу мен үзіліс сызығын басқара отырып, паризондық материалды қысады және тығыздайды | Материалға тән құрал бөлшектері және келісілген дәнекерлеу/кескіш сынағы |
| Жарқыл қалта немесе рельеф | Қысу аймағынан тыс ығысқан материалды қабылдайды | Жалпы паризондық бағалау, жарқырау геометриясы және жарқылдау жолы |
| Желдеткіштер | Кеңейіп жатқан паризонның сыртында қалған ауаны босатыңыз | Орын картасы, рұқсат етілген куәгер белгілері және тазалық |
| Салқындату тізбектері | Жылуды алып тастаңыз және температураның таралуын бақылаңыз | Арна сызбасы, схеманы анықтау, ағын бағыты және қызметтік интерфейс |
| Мойын және соққы интерфейсі | Аяқтауды қалыптастырады немесе калибрлейді және үрлеу ауасын енгізеді | Жабу сызбасы, үрлеу/төменнен үрлеу тұжырымдамасы және кесуге рұқсат |
| Монтаждау және туралау | Қалыпты білікшеге қосыңыз және қайталанатын жабуды сақтаңыз | Машина интерфейсінің сызбасы, массасы, ауырлық центрі, бекіткіштер және көтеру нүктелері |
Бөлшектен және оның сынақтарынан бастаңыз - жалпы қуыс емес
Қалып жасаушыға номиналды литрден артық қажет. 5 литрлік құмыраға, 5 л дөңгелек бөтелкеге және екі қабырғалы техникалық бөлікке әртүрлі бөлу сызықтары, паризон диаметрлері, жарқылдың орналасулары және жою реті қажет болуы мүмкін.
Паризон созылуы керек карта
Паризон жоғары қысыммен ағып жатқан инъекциялық балқыма сияқты қуысты толтырмайды. Ол кеңейіп, қуыс қабырғасына қарай созылады. Терең сызбалар, кең тегіс аймақтар, өткір бұрыштар, ығысқан мойындар мен тұтқа тамырлар көбірек жергілікті материалды немесе басқа бөлу сызығының стратегиясын талап етуі мүмкін. Жіңішке аймақты материал мен процесс қолдайтыннан ұзағырақ созуды сұрамай-ақ қалыптастыруға болатын радиустар мен геометрияны пайдаланыңыз.
Сызбаға сапалы орындарды қойыңыз
«Біркелкі қабырға» өлшеуге болатын қабылдау ережесі емес. Маңызды жерлерді белгілеп, сынақ әдісін көрсетіңіз. Иық, бұрыш, тұтқа түбірі, негіз, қысқыш дәнекерлеу және панель әртүрлі функционалды қажеттіліктерге ие болуы мүмкін. Бұл орындарды келесіге қосыңызпаризондық бағдарламалауды орнатусондықтан қалып геометриясы мен материалды бөлу дербес реттелмейді.
Байланысты емес пайызды қарызға алмай, қысқаруды жоспарлаңыз
Шөгу шайыр дәрежесіне, қабырғаның таралуына, қуыс температурасына, салқындату уақытына және бөлік геометриясына байланысты. Бастапқы анықтама ретінде материалды жеткізуші деректерін пайдаланыңыз, содан кейін қалып жасаушының әдісін қолданыңыз және нақты бөлікті растаңыз. Басқа бөтелкеден көшірілген жалпы пайыздық мөлшерлеме қуыс өлшемінің қолайлы негізі болып табылмайды.
Бөлу сызығы, қысу және жарқыл бірге жасалуы керек
Бөлу сызығы екі құрал жартысы қай жерде жабылатынын және көрінетін тігістің қай жерде пайда болуы мүмкін екенін анықтайды. Оны қалып ашуға болатын жерге қойыңыз, паризонды басып алуға болады, бөлікті босатуға болады және кесу жабдығы жарқылға жетеді. Тығыздағыш бетке, маңызды безендіруге немесе басқа функционалды интерфейске бақыланбайтын тігісті орналастырудан аулақ болыңыз.
Шымшу - дәнекерлеуді қалыптастыру мүмкіндігі
Құйрықта немесе негізде қарама-қарсы қысу аймақтары екі ыстық паризон қабырғасын қысады. Бөлшек жарқылды жою үшін басқарылатын үзіліс сызығын жасау кезінде дәнекерлеуді қалыптастыру үшін жеткілікті материалды жылжытуы керек. Дұрыс жер, бұрыштар, тірек және қалта шайырға, паризонның қалыңдығына, жабу әрекетіне және бөлікке байланысты. Оларды материалдар бойынша көшірілген стандартты блок емес, жобаланған өлшемдер ретінде қарастырыңыз.
Экструзиямен үрлеуге арналған жарияланған патенттік әдебиеттер сонымен қатар қысу аймағын, жарқырау қалтасын, қалып температурасын, жабылу жылдамдығын және өшіру уақытын бір шет өлшемі емес, өзара әрекеттесетін айнымалылар ретінде қарастырады. Бұл сатып алудың консервативті ережесін қолдайды: шымшу бөлшектерін тек сыртқы түрі бойынша емес, шайырмен және сынақ әдісімен бекітіңіз.
Автоматтандыруға тапсырыс беру алдында флэш-бағытты жобалаңыз
Жоғарғы жарқылды, артқы жарқылды, тұтқа жарқылын және кез келген калибрлеу қалдықтарын анықтаңыз. Қалыпта, штамптау станциясында, қайшымен немесе қосалқы арматура арқылы кетірілетінін шешіңіз. Жарқырау массасы балқыманың жалпы сұранысына, ұнтақтағыштың сыйымдылығына және қайта ұнтақтауды жоспарлауға жатады. Құрал сызбасында алынған сынықтар қалып пен шығару жолын қалай тазартатынын көрсету керек.
Салқындату және желдету қуыстың өндірістік жылдамдықта жұмыс істей алатындығын шешеді
Бөлшек қалыптан шығу үшін жеткілікті тұрақты болған кезде салқындауды басқарады; желдету кеңейетін паризонның қуыс бетіне жете алатындығын бақылайды. Екеуі де бөлінген мәселелер. Бір баяу, ыстық немесе ауа ұсталған аймақ бүкіл бөліктің циклі мен көрінісін орната алады.
Салқындату тізбектерін жылу жүктемесі және бақылау қажеттілігі бойынша бөліңіз
Ауыр бұрыштар, қысу аймақтары, мойын кірістері және терең мүмкіндіктер жұқа түзу қабырға сияқты жылуды шығармауы мүмкін. Бірнеше анықталатын тізбектер сол аймақтарды диагностикалауға және теңгерімге мүмкіндік береді. Әрбір тізбектің кірісін, шығысын және бағытын құжаттаңыз. Шлангтың диаметріне ғана негізделген өсімдік суына пішінді қоспаңыз; соңғы құрал үшін қажетті ағынды, қысымды, температураны, судың сапасын және қысымның төмендеуін тексеріңіз.
Экструзиямен үрлейтін қалыппен салқындату туралы жарияланған соңғы элементтерді зерттеу температура өрісіне және қалыптың ашылу уақытына әсер ететін айнымалылар ретінде қалып материалын, ішкі жылу беруді, бөлік қалыңдығын және бастапқы паризондық температурасын зерттеді. Бұл зерттеу Kinggle жобасы үшін цикл уақытының уәдесін бермейді, бірақ ол неліктен қалыптың тырнақшасы жылулық дизайнды да, технологиялық болжамдарды да анықтау керек екенін нығайтады.
Ауа басып қалуы мүмкін саңылауларды табыңыз
Паризон кеңейген сайын оның сыртқы беті мен қуысының арасында ауа қалады. Шығу бағыты болмаса, бұл ауа контактіні кешіктіріп, толық емес құрылымға, сызықтарды сүйреуге немесе нашар қалыптасқан бөлшектерге ықпал етуі мүмкін. TheCustom-Pak экструзиялы үрлемелі қалыптаудың дизайн нұсқаулығыкірістірулердің немесе терең мүмкіндіктердің жанындағы бөлу сызығын және қуыс саңылауларын сипаттайды. Желдету саңылауының нақты мөлшері мен куәлік белгісінің мөлшері әлі де бөлік пен материалға байланысты.
Тазалық желдеткіш дизайнының бөлігі болып табылады
Қалдық, шаң немесе бұзылған материал жиналған кезде желдеткіш саңылаулар тиімділігін жоғалтуы мүмкін. Қалып сызбасы және техникалық қызмет көрсету файлы желдеткіштердің қай жерде орналасқанын, олардың атмосфераға қалай қосылатынын және қуысты зақымдамай қалай тексерілетінін көрсетуі керек. Бітелген жолдың орнын толтыру үшін соққы қысымын арттырмас бұрын бетті қадағалаңыз немесе өзгерістерді орны бойынша толтырыңыз.
Жоғары жылтыр жұмыс - бұл жеке жылу жобасы
Суық құралдар жылуды кетіруге мүмкіндік береді, ал беттік репликация қуыс температурасының басқа стратегиясын талап етуі мүмкін. 2023 жылы сарапталған зерттеу басқарылатын жылыту мен суды салқындату арқылы бір ABS автомобиль-спойлер корпусында айнымалы температурадағы экструзиялы үрлеуді көрсетті. Бұл әр бөтелкеде вариотермді құралдарды қолдану керек деген дәлел емес, мамандандырылған тәсілдің дәлелі. Қалып пен цикл бірге жобалануы үшін сыртқы түрге қойылатын талаптар ертерек.
Мойынды аяқтау, үрлеу әдісі және жыпылықтау бір интерфейс
Жабу жүйесі бөтелкенің жоғарғы жағындағы функционалды өлшемдерді орнатады. Қақпақ немесе жабу сызбасын, тығыздағыш бетін, жіп немесе ілгек бөлшектерін, бұрмалау мүмкіндігін және рұқсат етілген кесу жағдайын көрсетіңіз. Кейінгі операцияда фиништің қалыпталуын, калибрленгенін, өңделгенін немесе кесілгенін шешіңіз. Бақыланатын сызбаны қайта қараусыз «стандартты мойын» сөзін келтірмеңіз.
Құралды үрлеу құрылымына сәйкестендіріңіз
Үстіңгі үрлеу, астыңғы үрлеу және инелердің орналасуы ауа мен жабдықты басқаша орналастырады. Соққы түйреуіш мойын калибрлеуге немесе жарқылмен өңдеуге де қатыса алады. Инсульт, орталықтандыру, салқындату, тығыздау және соқтығысу саңылауларын тек бөтелкеден шығару үшін қалып жасаушыдан қалдырмай, таңдалған Kinggle машинасымен растаңыз.
Төменгі ағынды өлшеуіштерді бірдей деректерге қарсы тексеріңіз
Мойын таза болып көрінуі мүмкін, бірақ қақпақты жағу немесе тығыздау мүмкін емес. Қалыпты сынау, ағып кетуді сынау және толтыру сызығының біліктілігін анықтау кезінде қандай деректер мен өлшегіштер қолданылатынын келісіңіз. Қабылдау жазбасында калибрдің сәйкестігін және калибрлеу күйін сақтаңыз. Егер автоматтандырылған триммер пішіндеуден кейін мойынды өзгертсе, тек пішінделген үлгіні емес, дайын күйді тексеріңіз.
Түпнұсқа салыстыру: қалыпқа сәйкес келетін скринингке арналған Kinggle машинасының сілтемелері
Төмендегі кесте қазіргі бес Kinggle өнім бетінен қалыпқа қатысты өрістерді шығарады. Ол үздіксіз және аккумуляторлы машиналарды қамтиды, сондықтан сатып алушылар контейнердің номиналды сыйымдылығы құрал интерфейсінің сызбасын неге алмастыра алмайтынын көре алады.
| Жарияланған үлгі | Машина класы | Максималды контейнер сілтемесі | Қалып білікшесінің өлшемі (W×H) | Жарияланған максималды қалып өлшемі (W×H) | Қалыптың қалыңдығы диапазоны | Қысу күші |
|---|---|---|---|---|---|---|
| KGB2L | Үздіксіз, жалғыз станция | 2 л | 380 × 430 мм | 360 × 380 мм | 160–300 мм | 40 кН |
| KGB5L | Үздіксіз, жалғыз станция | 5 л | 368 × 450 мм | 410 × 450 мм | 200–310 мм | 65 кН |
| KGB15L | Үздіксіз, жалғыз станция | 15 л | 500 × 550 мм | 580 × 500 мм | 300–380 мм | 165 кН |
| KGB80A | Аккумулятор, бекітілген қалып | 30 л | 750 × 860 мм | 520 × 860 мм | 360–420 мм | 215 кН |
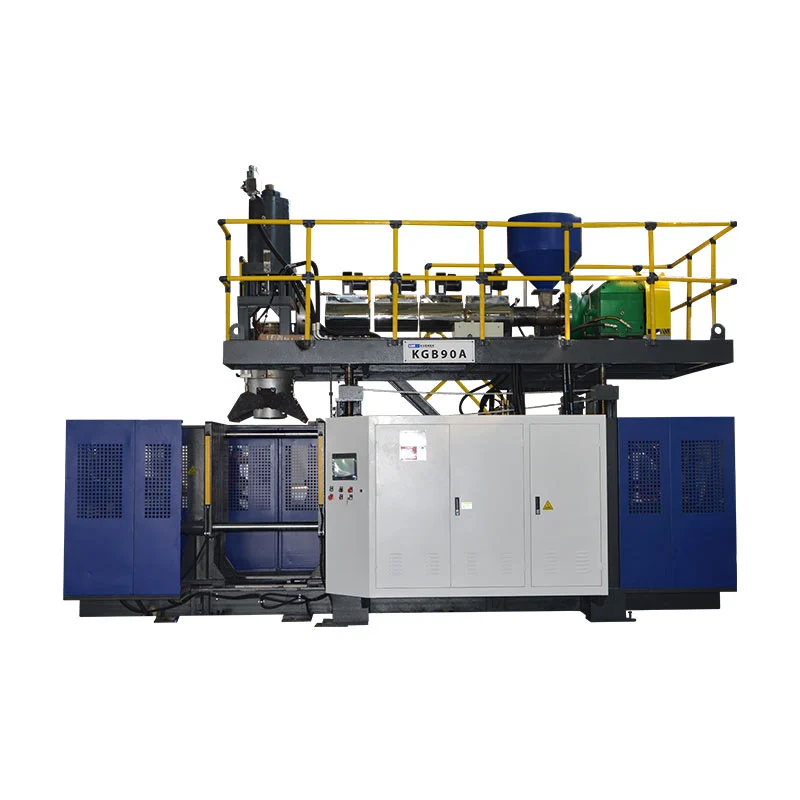
| KGB90A | Аккумулятор, бекітілген қалып | 60 л | 960 × 980 мм | 700 × 980 мм | 460–550 мм | 280 кН |
Зең шығарудан бұрын маңызды үш нәтиже
Біріншіден, литрлер зеңнің бағытын анықтамайды.15 л үздіксіз анықтама 30 л аккумулятор анықтамасына қарағанда кеңірек, бірақ қысқарақ максималды қалып жолын жариялайды. Көлеммен қатар сәулет пен бөлік пішіні маңызды.
Екіншіден, қалып қалыңдығының өз ауқымы бар.Қуыс тізімде көрсетілген бет өлшемдеріне сай болуы мүмкін және рұқсат етілген қалыңдықтың немесе ашудың орналасуынан тыс қалуы мүмкін. Артқы тақталар, кірістірулер және салқындату қосылымдары жинаққа қосылады.
Үшіншіден, қысу күші өнім мен процеске жатады.Машина бетінің мәні қол жетімді күш болып табылады, бұл конверттің ішіндегі кез келген пішіннің қолайлы екенін дәлелдемейді. Болжалды аумақ, үрлеу жағдайлары, қысылып қалу сұранысы және қалып құрылысы инженерлік тексеруді қажет етеді.


Қалып материалы, кірістіру және беткі әрлеу өндіріс міндетіне сәйкес болуы керек
Құрал материалы жылу беру, өңдеуге, жөндеуге, тозуға және құнына әсер етеді. Оны таңдау үшін тек өндіріс көлемі жеткіліксіз. Шайырды, бетінің сипаттамасын, қысу міндетін, абразивті немесе коррозиялық жағдайларды, жылжымалы мүмкіндіктерді, техникалық қызмет көрсету мүмкіндігін және қабылданған жөндеу стратегиясын қарастырыңыз.
Қалыптың негізгі материалы
Нақты қорытпаны немесе сортты, қажет болған жағдайда термиялық өңдеуді, қуысты өндіру әдісін және термиялық дизайн негізін сұраңыз. «Алюминий қалып» немесе «болат қалып» салыстыру үшін тым кең.
Ауыстырылатын кірістірулер
Мойын, қысу, тозу, жіп немесе желдеткіш кірістірулер техникалық қызмет көрсетуді локализациялайды және талап етілетін мүмкіндікте басқа материалға мүмкіндік береді. Кірістіру идентификаторын және қосалқы аумақты жазыңыз.
Текстура және гравюра
Көркем шығарма файлдарын, бағдарды, тереңдікті/көріністі қабылдауды, желдету әрекетін және қайта қарауды басқаруды көрсетіңіз. Процесс сұралған бетті қалай шығаратынын растаңыз.
Қорғау және сақтау
Тазалауды, бекітілген коррозиядан қорғауды, суды ағызуды, көлік құлыптарын, көтеру орындарын және сақтау шарттарын анықтаңыз. Тоқтау кезінде су жолдарын сақтаңыз және беттерді қысыңыз.
Құрал-жабдық жасаушының материалды ұсынысында оның болжамдары мен алып тастаулары көрсетілуі керек. Екі баға ұсынысын салыстыру кезінде екеуінде бірдей кірістіру материалдарының, салқындату көлемінің, гравюраның, беттің әрлеуінің, шлангтардың, фитингтердің, көтергіш жабдықтардың, сынақ жұмыстарының және қосалқы тозу бөлшектерінің бар-жоғын тексеріңіз.
Зауыттық сынақ: пішінді қайталанатын процесс ретінде дәлелдеңіз
Бірінші қолайлы бөтелке жүйенің бөлікті бір рет құра алатынын дәлелдейді. Өндірісті қабылдау қадағаланатын жағдайлармен тұрақты жұмысты талап етеді. Келесі жұмыс үрдісі әрбір Kinggle жобасы әлдеқашан бірдей протоколды пайдаланады деген мәлімдеме емес, ұсынылған дәлел құрылымы болып табылады.
- Сәйкестікті растау.Машинаны, қалыптарды, кірістірулерді, штамптарды, материал сыныбын/лотын, түс немесе қайта ұнтақтау күйін және рецептті қайта қарауды жазу.
- Шарттарды тұрақтандыру.Нақты температураларды, салқындату суын беру/қайтару, үрлеу жағдайларын және процесс келісілген күйге жеткеннен кейінгі цикл кезеңдерін жазып алыңыз.
- Құралды тексеріңіз.Бөлу сызығының жабылуын, туралануын, су мен ауаның ағып кетуін, желдеткіштің күйін, қысылған беттерді және қауіпсіз қозғалысты тексеріңіз.
- Позиция бойынша үлгі.Өлшеу, қабырғаны өлшеу, кесу және функционалдық сынау арқылы қуысты, шығысты және станцияның сәйкестігін сақтаңыз.
- Аяқталған жағдайды өлшеңіз.Жақтау, тесу, өшіру немесе басқа енгізілген аяқтау қадамдарының әсерлерін қосыңыз.
- Барлық шығындарды жазып алыңыз.Келісілген терезе кезінде бас тартуды, тоқтатуды, дабылдарды, қолмен түзетулерді және төменгі ағындағы үзілістерді журнал.
- Негізгі сызықты сақтаңыз.Сызбаны қайта қарауды, рецептті, фотосуреттерді, өлшемдерді, калибрлерді және ашық түзету әрекеттерін бірге бекітіңіз.
Рецептті өзгертпес бұрын үлгілерді диагностикалаңыз
| Бақыланатын үлгі | Тексеру үшін құрал немесе өңдеу аймақтары | Жинайтын дәлелдер |
|---|---|---|
| Әлсіз немесе сәйкес келмейтін құйрықты дәнекерлеу | Паризонның орналасуы, шымшу детальдары, қалыпты жабу, жергілікті температура, жарқыл рельефі және жыпылықтау | Позиция бойынша таңбаланған дәнекерлеу үлгілері, жалпы массасы, жақын реттілік және функционалдық сынақ |
| Нашар құрылым немесе толық емес бөлшектер | Желдеткіштер, ұсталған ауаның орналасуы, қуыс жағдайы, паризондық байланыс және температура | Ақаулар картасы, желдеткіштерді тексеру, нақты процесс жағдайлары және қуыс фотосуреттері |
| Шығарудан кейінгі шайқау | Қабырғаларды бөлу, салқындату балансы, шығару уақыты, өңдеу және кейінгі салқындату | Тізбек бойынша температура/ағын, уақыттық өлшемді тексерулер және қабырға картасы |
| Бір жағынан жарқыл | Тегістеу, білікше параллелизмі, бөлу беті, қалып орнату және паризонды орталықтандыру | Позиция тарихы, жабуды тексеру және түзетуге дейін/кейін бөліктерді қайталау |
| Баяу немесе айнымалы цикл | Салқындату тізбегінің шектеуі, ыстық аймақтар, бөлік қалыңдығы, желдету және төменгі ағынның кешігуі | Цикл кезеңінің уақыты, жеткізу/қайтару шарттары және тоқтату журналы |
Kinggle's пайдаланыңызHMI дәлелдемелерінің жұмыс процесідабылдар немесе реттілік өзгерістері зең ақауымен бірге болғанда. Бекітілген тексеру нүктелерін кіргізіңізпрофилактикалық жөндеу жоспарыбөлшек сапасының ауытқуын күтудің орнына.
Қалыпқа арналған RFQ және дизайнды тексерудің бақылау парағы
- Бақыланатын 2D/3D бөлік файлы, қайта қарау, сыйымдылық, максималды өлшемдер және жоспарланған мазмұн.
- Жабу және мойынның әрлеу сызбасы, қақпақ үлгілері, тығыздау нүктесі және дайын кесу жағдайы.
- Нақты шайыр сорты, түсі/қоспалар, қайта ұнтақтау/ПТР жоспары және материал-жеткізуші туралы ақпарат.
- Дайын салмақ, болжамды жалпы парисон және флеш маршруты.
- Сынақ әдістері мен қабылдау шектері бар сыни қабырға және өлшемді орындар.
- Ағып кету, құлау, жоғары жүктеме, айналу моменті, қоршаған орта немесе жобаға қатысты басқа функционалдық сынақтар.
- Машина моделі, станция мен қуыс саны, бастиектің шығу жоспары және паризон орталығының қашықтығы.
- Білікше/монтаждау интерфейсі, қалып конверті, қалыңдығы, саңылау, қысқыш және үрлегіштің орналасуы.
- Бөлу сызығы, шымшу, жарқыл қалтасы, мойын кірістіру, желдеткіш саңылаулар, салқындату тізбектері және бетті әрлеу.
- Шығару, кесу, ағып кетуді тексеру, тасымалдау және сынықтарды өңдеу интерфейстері.
- Құрал материалы, кірістіру маркалары, қажет болған жағдайда қаттылық/өңдеу, қосалқы бөлшектер және жөндеу әдісі.
- Сынақ материалдарының саны, іске қосу ұзақтығы, үлгілер, өлшемдер, деректер жазбасы және қабылдау жауапкершілігі.
- Жалпы орналасу, көтеру нүктелері, қалып массасы/ауырлық орталығы және бекітілген ауыстыру тәртібі.
- Қолдану аясының шекарасы: қалып, қалыпқа арналған құралдар, фитингтер, шлангтар, сызбалар, оқыту, орау және сатып алушы жеткізетін заттар.
Зауыттық қызметтер үшін соңғы қалып тізбектері мен үрлеу қондырғысын Kinggle's-ке қосыңызутилита және орналасуды жоспарлау жөніндегі нұсқаулық. Машина класы мен өндіріс реті үшін мынаны пайдаланыңызүздіксіз экструзиямен үрлеуге арналған бағыттаушыжәне соңғы бөлік үшін аккумуляторлық платформа қажет екенін растаңыз.
Жиі қойылатын сұрақтар
Үрлемелі қалып пен үрлейтін қалып басының айырмашылығы неде?
Қалыптың басы қалыптау алдында балқытылған паризонды құрайды. Үрлемелі қалып сол паризонның айналасында жабылады, оны тығыздайды, үрлейтін ауаны алады, бөлікті салқындатады және оның сыртқы пішінін анықтайды. Олар бөлек, бірақ бір-бірімен байланысты құрал-саймандық жүйелер.
Экструзиялық үрлеу қалыптарын жобалау үшін қандай ақпарат қажет?
Бақыланатын бөлік пен жабу сызбаларын, шайырдың дәрежесін, дайын және жалпы паризондық салмақтарды, маңызды қабырғалар мен өлшемдерді, функционалдық сынақтарды, шығыс мақсатын, машина интерфейсін, қуыс жоспарын, кесу әдісін және зауыттық утилиталарды қамтамасыз етіңіз.
Неліктен экструзиялық үрлеуде қысу дизайны маңызды?
Қысқыш ыстық паризон материалын қысады және тығыздайды және жарқылдың қай жерде бөлінетінін анықтауға көмектеседі. Оның геометриясы материалмен, паризонның қалыңдығымен, қалыптың жабылуымен, температурамен, жарқылдың рельефімен және жарқылмен әрекеттеседі, сондықтан оны нақты жобада тексеру керек.
Неліктен экструзиялы үрлеу қалыптары желдеткіштерді қажет етеді?
Ауа кеңейіп келе жатқан паризон мен қуыстың арасында қалуы мүмкін. Желдеткіш саңылаулар оған қашу жолын береді, осылайша паризон пішіннің бетімен байланысып, жоспарланған пішін мен бөлшектерді жаңғырта алады.
Салқындату арналары үрлеп қалыптау циклінің уақытына қалай әсер етеді?
Салқындату схемалары бөлікті рұқсат етілмейтін деформациясыз босатуға дейін жылуды жояды. Ең баяу ыстық аймақ циклді шектей алады, сондықтан тізбектің орналасуын, ағынын, температурасын, қалып материалын және қабырғаның таралуын бірге бағалау керек.
Қолданыстағы үрлегіш қалып басқа машинаға сай бола ала ма?
Мүмкін, бірақ олай ойламаңыз. Қалыптың енін, биіктігін, қалыңдығын, массасын, монтаждауды, ашуды, қысқышты, үрлеу штырының орнын, утилиталарды, шығару жолын, қалып басының туралануын және қабылдау машинасына қарсы басқару элементтерін тексеріңіз.
Алюминий немесе болат үрлеу қалыптарын таңдау керек пе?
Таңдау термиялық өнімділікке, өндірістік міндетке, шайырға, бетке және тозуға қойылатын талаптарға, кірістіру стратегиясына, жөндеу мүмкіндігіне, жеткізу уақыты мен құнына байланысты. Тек металдың атауын таңдамай, нақты баға мен дизайн болжамдарын сұраңыз.