Автоматты үрлеу машинасын тырнақшадағы «автоматты» деген сөзбен емес, жеткізуі тиіс өнімге және қалыптаудан кейінгі операцияларға қарай таңдаңыз. Экструзиялық үрлеу үшін бір өндіріс жүйесі ретінде шайырды, құралды, алуды, кесуді, тексеруді және тасымалдауды көрсетіңіз. Қабылданған контейнерлерге қатысты конфигурацияны каталогтағы құрғақ цикл көрсеткіші емес, соңғы төгу нүктесінде бекітуді ұсынамыз.
Адамдар әлі де жарқылды алып тастап, бөтелкелерді тексеріп немесе картондарды толтырып жатқанда, қалыптау машинасы автоматты циклды іске қоса алады. Бұл шағын, өзгеретін өнім ассортименті үшін дұрыс құрылым болуы мүмкін. Инвестициялық жағдайда бұл жұмыс орындары жоғалып кетті деп болжаса, бұл дұрыс емес келісім. Бағаларды салыстырмас бұрын шекараны анықтаңыз.
Бұйрық алдында маңызды бес шешім
- Автоматтандыру деңгейлерін салыстырмас бұрын қалыптау процесін бөлікке сәйкестендіріңіз.
- Қолмен орындалатын жұмыстарды қоса алғанда, әрбір тасымалдау және аяқтау операциясын анықтаңыз.
- Қалыптау жылдамдығын кесу, тексеру және орау мүмкіндігімен теңестіріңіз.
- Үздіксіз өндірісті ғана емес, ақауларды жоюды және ауыстыруды сынаңыз.
- Бірдей шарттарда қабылданған контейнердің жалпы желі құнын салыстырыңыз.

Үрлеуде «автоматты» нені қамтиды?
«Автоматты» операциялардың қалай басқарылатынын сипаттайды. Ол пластикалық бөліктің қалай қалыптасатынын анықтамайды. Автоматты экструзиялық үрлеу машинасы және ПЭТ бөтелкесін үрлеу машинасы екеуі де бағдарламаланған реттіліктерді орындай алады, бірақ олар әртүрлі материалды дайындауды, құралды және әрлеуді қажет етеді. Толық автоматты үрлеу машинасын іздейтін сатып алушы алдымен процесс мәселесін шешуі керек.
Экструзиялық үрлеуде машина паризон деп аталатын балқытылған түтікшені құрайды. Қалып сол түтікті басып алады, ал ауа қуыс бөлікті құрайды. ПЭТ созылатын үрлейтін қалыптау созылған және үрленген дайындамманы пайдаланады. Бұл әр түрлі бастапқы пішіндер PET алдын ала пішінді жүктеу нұсқаулығы HDPE жуғыш зат бөтелкесін сатып алудың толық нұсқаулығы емес екенін түсіндіреді.
| Шешім | Экструзиялық үрлеу | ПЭТ созылатын үрлеу |
|---|---|---|
| Бастапқы пішін | Экструдталған балқытылған паризон | ПЭТ преформасы |
| Жалпы сатып алу контексті | HDPE бөтелкелері, өңделген контейнерлер және өнеркәсіптік қуыс бөлшектер | Преформалардан жасалған мөлдір сусын бөтелкелері |
| Автоматтандыру сұрақтары | Бөлшектерді шығару, жарқылды жою, кесу, сынау және тасымалдау | Алдын ала өңдеу, қыздыру/созу-үрлеу реті және бөтелкені тасымалдау |
Процесс анықтамасы:Kinggle үрлеп қалыптау машинасының нұсқаулығы. Өнімнің геометриясы мен шайырдың сорты соңғы процесті таңдауды анықтайды.
Машинаны, ұяшықты және сызықты бөліңіз
Машина деңгейіндегі автоматты цикл келісілген қалыптау ретін қамтиды. Автоматтандырылған ұяшық осы құрылғының айналасында анықталған өңдеуді немесе аяқтауды қосады. Өндіріс желісі келісілген қабылданған өнім шекарасы арқылы дәйекті операцияларды байланыстырады. Қаптама сол шекараның ішінде болуы мүмкін немесе ол бөлек зауыт жұмысы болып қалуы мүмкін.
Бұл әр жеткізуші бірдей терминологияны пайдаланады деген уәде емес, пайдалы сатып алу ерекшеліктері. Нақты операцияларды спецификацияға енгізіңіз. Жабдық тізімі жоқ «толық автоматты» әртүрлі түсіндірулер үшін тым көп орын қалдырады.
Біз кең жапсырмадан гөрі «автоматты қалыптау, бағдарланған алу, сөндіргіш және герметикалық сыналған ағызу» сияқты нақты сипаттаманы жақсы көреміз. Ол сатып алушыға дайын өнімнің қай жерде пайда болатынын және әлі де не нәрсеге назар аудару керектігін айтады. Материалды толтыру, сынама алу, сынықтарды өңдеу және картонды өзгерту, тіпті қалыпты қалыптау реті қайталанатын қолмен өңдеусіз жұмыс істегенде де иелерін қажет етеді.
Сол сияқты, автоматты басқару толығымен электрлік жетекпен бірдей емес. Жетек түрі, станцияның орналасуы, бас саны және автоматтандыру көлемі бөлек таңдау болып табылады. Олардың әрқайсысын бір жоғары сапалы сипаттама ретінде қарастырудың орнына жұмысқа қарсы қарап шығыңыз.
Бөлшектен және өндіріс кестесінен бастаңыз
Бөтелкенің номиналды көлемі оның өндірістік желісін көрсету үшін жеткіліксіз. Тар дөңгелек бөтелке мен кең тұтқасы бар контейнер бірдей сұйықтық көлемін тасымалдай алады, бірақ әртүрлі қалыптарды, шығару құралдары мен тіректерді қажет етеді. Сызық дерексіз «2 л өнім» емес, нақты сыртқы пішінді өңдеуі керек.
Бөлшек сызбасынан және босату кезінде күтілетін дайын күйден бастаңыз. Мойынның аяқталуын, тұтқаның ашылуын, дене өлшемдерін, мақсатты салмақты және маңызды сапа талаптарын жазыңыз. Нақты шайыр сыныбын, түс пакетін және келісілген қайта өңдеу немесе қайта ұнтақтау күйін растаңыз. Бұл мәліметтер ұсынылған сынақты жоспарланған жұмысқа сәйкес етеді.
Сатылым жоспарын өндіріс талабына айналдырыңыз
Ауысым санымен, партия өлшемдерімен және өзгерту жиілігімен қатар ауысымға қабылданған контейнерлерді анықтаңыз. Тапсырыстардың көпшілігі қысқа мерзімді орындауды және құралдарды кең көлемде өзгертуді қажет ететін болса, жоғары сағаттық мөлшерлеме азырақ пайдалы болады. Баяу, бірақ оңай өзгертуге болатын ұяшық сол өндіріс қоспасына жақсырақ сәйкес келуі мүмкін. Тек каталогтың максималды шығарылымынан қорытындыға келу мүмкін емес.
Алғашқы іске қосу бөтелкесін ғана емес, өнім тобын көрсетіңіз. Ең кең бөлігін, ең ауыр бөлігін және ұстауға немесе кесуге ең қиын бөлікті анықтаңыз. Бұл әртүрлі SKU болуы мүмкін. Содан кейін қандай өнімдер бастапқы құрылымда жұмыс істейтінін және қайсысы болашақ құралды немесе бөлек жабдықты қажет ететінін шешіңіз.
- Сынақ мақаласын тоқтатыңыз:сызбаны қайта қарау, шайыр, дайын салмақ және қажетті сынақтар.
- Жеткізу шартын орнату:кесілген, тексерілген, бағдарланған, есептелген немесе оралған.
- Кестені анықтаңыз:ауысымдағы жақсы контейнерлер, жұмыс уақыты және жоспарланған SKU өзгерістері.
- Құралдар тобын тексеріңіз:қалыптар, бас қадамы, ұстау құрылғылары, кесу ұялары және сынақ тығыздағыштар.
- Ұяшық конвертін бекіту:коммуналдық қызметтер, күзет, қызметке қол жеткізу және өнім ағыны.
Станциялар саны, саңылаулар мен қуыстар бөлек қарауды қажет етеді. Екі станция екі розетка дегенді білдірмейді. Көп басты үрлемелі қалыптау машинасы әрбір бөтелке пішінін шығыс аралығымен үйлесімді ете алмайды. Көп қабатты бас бір оқиғаға дайын контейнерлердің санын емес, қабырға құрылысын сипаттайды.
Кингглдікікөп басты және көп қуысты бағыттаушысол конфигурация айырмашылықтарын түсіндіреді. Автоматтандыру схемасын түзетпес бұрын сол шолуды пайдаланыңыз. Қуыстың орналасуы реттеліп болғаннан кейін, алу және өңдеу жабдығы тасымалдау және сапаны тексеру арқылы әрбір позицияны сақтауы керек.
Сондықтан ең пайдалы сұрау сызбаны, материалдың сипаттамасын, өндіріс кестесін және сапа анықтамасын қамтиды. HDPE бөтелкесін өндіру желісі үшін бұл кірістерсіз «автоматты пластикалық бөтелке жасау машинасына» сұраныс дұрыс желі ауқымын белгілей алмайды.
Өнім сапасын орнататын машина жүйелерін тексеріңіз
Төменгі ағынды автоматтандыру тұрақсыз паризонды, жарамсыз шымшуды немесе қалыпты өңдеуге тым жұмсақ етіп қалдыратын бөлікті жөндей алмайды. Тасымалдау жүйесі қайталанатын нәтижелерді бере алмас бұрын қалыптау процесі қайталанатын бұйымды шығаруы керек. Әйтпесе, робот сәйкес келмейтін бөліктерді жылжытудың нақты тәсілі болады.
Үрлеу машинасының маңызды бөліктеріне экструдер, матрица басы, қысқыш қондырғы, үрлеу жүйесі, салқындату тізбектері мен басқару элементтері кіреді. Тек құрамдас атаулары бойынша таңдаудың орнына олардың бекітілген бөлікке қосқан үлесін қарап шығыңыз. Танылған PLC бренді, мысалы, берілген рецепт функцияларын немесе төмен ағындық байланысты орнатпайды.
| Жүйе | Нені қарау керек | Сұрау үшін дәлел |
|---|---|---|
| Экструзия және матрица басы | Шайырдың жарамдылығы, жалпы паризондық сұраныс және шығыс балансы | Өндіріс үлгілері және анықталған материалдық жағдайлар |
| Париждік бақылау | Бөлшектің маңызды орындарында қабырғаларды бөлу | Позицияға тән өлшемдер және сақталған рецепт |
| Қалып және қысқыш | Құрал-сайманды орнату, қысу және босату аралығы | Бекітілген сызбалар және пішінделген бөлшектерді тексеру |
| Салқындату және өңдеу | Жоспарланған босату және ұстау нүктелеріндегі бөліктің қаттылығы | Сынақ нұсқасын нақты бөлігімен тасымалдау |
| Басқару элементтері | Реттілік, дабылдар, рецепт ауқымы және төменгі ағын сигналдары | Функция демонстрациясы және интерфейс тізімі |
Нақты анықтама: Kinggle's 2 L бір станциялы машина
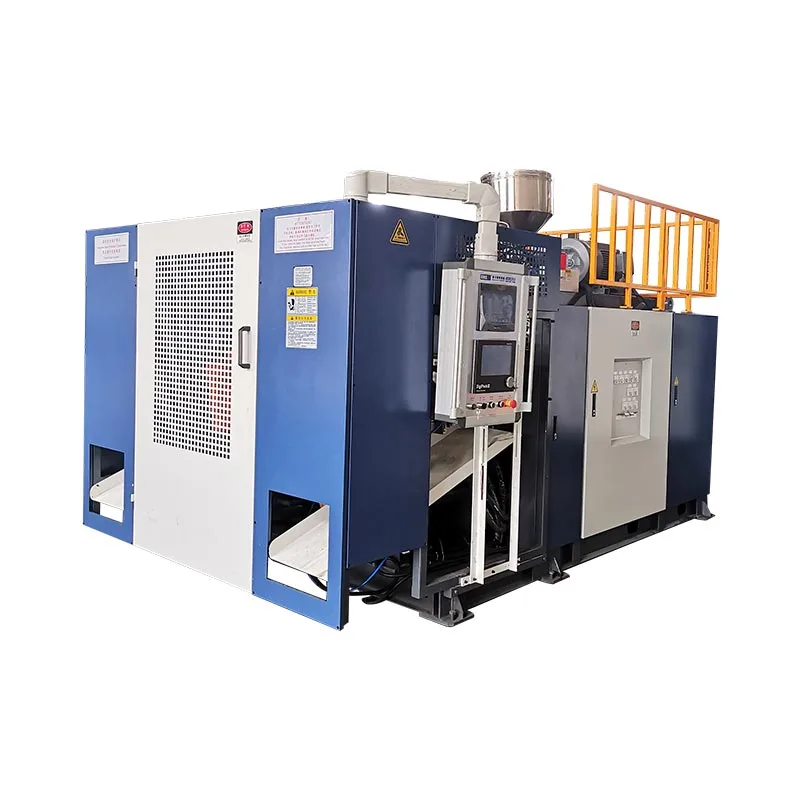
TheKGB2L өнім бетімаксималды сыйымдылығы 2 л контейнер сыйымдылығы, 50 мм бұранда, 30 кг/сағ HDPE балқыту өнімділігі және максималды қалып өлшемі 360 × 380 мм. Ол сондай-ақ 100 мл–1 л ауқымындағы кішірек бөтелкелерге арналған екі, үш және төрт розеткалы конфигурацияларды сипаттайды. Бұл мәндер ұсынылған тапсырманы экранға шығаруға көмектеседі; олар құралды шолуды алмастырмайды.
Сол бетте 600 PC/HR «Шығыс (құрғақ цикл)» деп белгіленеді. Бұл анықталған сусабын бөтелкесінің, пішіннің және әрлеу сызығының қабылданған өнімі емес. Өндірістік талап нақты материалды, салқындату уақытын, белсенді позицияларды және тексеру жағдайын қажет етеді. Құрғақ цикл жазбасын жарияланған қозғалыс сілтемесі ретінде қарастырыңыз.
Көп розеткалы ұсыныс үшін біріктірілген жалпы паризондық массаны, сондай-ақ қуыстың сәйкестігін тексеріңіз. Дайын бөтелке салмағы экструдер беретін жарқылды қоспайды. Көбірек розеткалар экструзияға, салқындатуға және бірге өңдеуге сұранысты арттыра алады. Жалғыз бас санының өзі пайдалануға жарамды өндіріс жылдамдығын белгілей алмайды.
Біз қалыптау жүйесін сыни бөлік өлшемдері мен тасымалдау тәртібі келісілген шарттарда тұрақты болғаннан кейін ғана мақұлдайтын едік. Бұл мәселелерді шешпес бұрын конвейерді қосу мәселені одан әрі қарай жылжытады. Қабырғаға тарату үшін пайдаланыңызparison бағдарламалау нұсқаулығыбұйым сызбасымен қатар.
Азықтандырудан қабылданған контейнерлерге дейінгі сызықты көрсетіңіз
Үрлеуді автоматтандыруға арналған ең күшті спецификация өнімді әрбір операция арқылы бақылайды. Ол әрбір модуль не алатынын, нені беретінін және келесі модульге қосылу кімге тиесілі екенін айтады. Бұл келісілген технологиялық шекарасы жоқ роботтардың, конвейерлердің және сенсорлардың ұзын тізімінен гөрі пайдалырақ.
Кингл жарияладыавтоматтандыру мүмкіндіктерітөменгі ағынды кесуді, тексеруді және орауды қамтиды. Бөтелке жобасы үшін бұл мүмкіндікті анықталған аумаққа аударыңыз. Автоматты түрде өшіру, мойынды кесу, ағып кетуді тексеру және орау - әртүрлі функциялар; ешқайсысын басқаның қатысуымен үнсіз болжауға болмайды.
| Операция | Шешетін сұрақ | Қабылдауды тексеру |
|---|---|---|
| Тамақтандыру | Тасымалдау, араластыру және материал деңгейін бақылауды кім қамтамасыз етеді? | Бекітілген материал бункерге жоспарланбаған жеткізу үзіліссіз жетеді. |
| Шығару | Бөлшек қай жерде ұсталады және құрылғыдан қандай бағдар шығады? | Сынақ мақаласында өткізіп алған аудару немесе рұқсат етілмейтін белгілер жоқ. |
| Өшіру және кесу | Қандай жарқыл және аяқтау мүмкіндіктері жойылады? | Қажетті жиектер, мойын және тұтқа саңылаулары бөліктің анықтамасына сәйкес келеді. |
| Тексеру және қабылдамау | Қандай сынақтар кірістірілген және сәтсіз бөліктер қалай бөлінеді? | Келісілген сынақ үлгілері анықталған және дұрыс бағытталған. |
| Тасымалдау және орау | Келесі станцияға қандай бөтелке күйі және орналасуы керек? | Келісілген мөлшерлеме бойынша аудару, жинақтау және қорытынды санау жұмыстары. |
Әрбір шекараға біріктіру иесінің атауын беріңіз. Егер машина жеткізушісі шығаруды қамтамасыз етсе, ал басқа жеткізуші ағып кетуді тексеру құралын қамтамасыз етсе, біреу әлі де бөтелке бағытын, тасымалдау биіктігін, аралықты мақұлдап, қол алысуды бақылауы керек. Үйлесімді көрінетін модульдерді сатып алу біріктірілген ұяшықты сатып алумен бірдей емес.
Бұл сигналдар қажет жерде «дайын», «бар болған бөлік», «цикл аяқталды» және ақаулық жағдайлары қалай ұсынылатынын келісіңіз. Қай контроллер тоқтатуды бастайтынын және қай құрылғы іске қосу ақауы туралы хабарлайтынын анықтаңыз. Нақты архитектура жобаға тән, бірақ жауапкершілік бұлыңғыр болып қала алмайды.
Қабылданған өнім маршрутынан бөлек сынықтар ағынын тексеріңіз. Жойылған жарқыл жинауды және келісілген орналастыруды қажет етеді. Қайта пайдалану материал мен өнім талаптарына байланысты; автоматты ұнтақтағыш қосылымы кез келген қайта ұнтақтау пайызына рұқсат бермейді. Материал рецептін бақылауда ұстаңыз.
Бөтелкенің ағып кетуіне сынау үшін сынақ әдісін, арматураны, тығыздау жағдайын және келісілген сынақ үлгілерін анықтаңыз. Сынақ станциясы жасыл нәтижені көрсетуден көп нәрсе істеуі керек. Ол ақауларды сенімді түрде ажыратып, қабылданбаған бөлшектердің жақсы өнім конвейеріне байқалмай оралуына жол бермей, есептерді жазуы керек.
Аумақ сызбасында техникалық қызмет көрсету және пішінді өзгерту рұқсаты да көрсетілуі керек. Kinggle қолданбасын пайдаланыңызутилита және зауыттық орналасу нұсқаулығыбарлық қосалқы құралдармен қуатты, ауаны, суды және кеңістікті үйлестіру.
Өткізу қалыптау машинасынан бұрын өнімді шектей алады
Үрлемелі қалыптау өндірістік желісі оның қосылған операциялары қамтамасыз ете алатын нәрсені ғана береді. Ең жылдам модуль баяу қайшы, сынаушы немесе орау станциясы үшін шексіз өтемақы жасай алмайды. Буферлер желіге қысқа үзілістен қалпына келтіру уақытын береді; олар сыйымдылықтың тұрақты сәйкессіздігін жоймайды.
Алдымен әрбір жабдық жылдамдығын бірдей негізге қойыңыз. Бұл сан қалыптау оқиғаларын, жалпы бөлшектерді, сыналған бөлшектерді немесе қабылданған контейнерлерді білдіреді ме? Ол тек үздіксіз жүгіруді қамтиды ма, әлде толықтыру мен қарапайым аялдауды қамтиды ма? Осы анықтамалар сәйкес болғаннан кейін ғана тарифтерді салыстырыңыз.
Айқын болжамды өндірістік негізі бар жұмыс үлгісі
Қалыптау мен кесуден кейін сағатына 480 контейнерді шығаратын ұсынылған желіні қарастырыңыз. Оның бір позициялық ағып кетуін тексеру құралына толық жүктеу, сынақ, шешім және түсіру реттілігі үшін 8 секунд қажет делік. Оның идеалды өнімділігі сағатына 3600 ÷ 8 = 450 контейнер. Бұл Kinggle машинасының өлшенген нәтижесі емес, жоспарлау болжамдары.
Кіріс жылдамдығы: 480/сағ · Идеал сынаушы өнімділігі: 450/сағ · Жинақтау: 30/сағ.
Сынақ құралының тоқтауы болмаса да, кіретін бөлшектер сағатына 30 контейнерден асып түседі. Қолданылатын 15 орны бар буфер 15 ÷ 30 = 0,5 сағат немесе 30 минутта толтырылады. Жолды бос конвейерден бастау қысқа демонстрацияны қанағаттанарлық етіп көрсетуі мүмкін. Теңгерімсіздік әлі де бар.
Енді тестілердің толық тоқтауын қарастырыңыз. Болжалды кіріс жылдамдығы 480/сағ, бөлшектер минутына 8 келеді. Бірдей 15 бос орын буфер толғанға дейін тек 15 ÷ 8 = 1,875 минут, шамамен 113 секунд береді. Баяулау кезінде және толық тоқтау кезінде жинақтау жылдамдығы әртүрлі.
Бұл есептеулер позициялар шынымен пайдалануға жарамды болған жағдайда ғана пайдалы болады. Ұшатын, қорғаушыға тиетін немесе қажетті бағдарды сақтай алмайтын бөтелке жарамды буфер орнын жасамайды. Қауіпсіз жинақтау шегіне жеткенге дейін басқару элементтеріне келісілген жауап қажет.
Геометрияны және жылдамдықты тексеріңіз
Шығару аспаптары мен конвейерлер бөлшекті нақты босату күйінде ұстауы керек. Қайталанатын ұстау орнын анықтаңыз. Мойынның, корпустың немесе жарқылдың сол орынды қамтамасыз ететінін және келесі тасымалдау алдында кесу оны алып тастайтынын тексеріңіз. Бірінші алып кетуде қолжетімді мүмкіндік екіншісінде болмауы мүмкін.
Біз бұл деректер тізбегін машина жылдамдығын арттырмас бұрын шешетін едік. Ақылға қонымды жылдамдықпен тасымалданатын және болжамды түрде қалпына келтірілетін желі қолмен қайта орналастыруды қажет ететінге қарағанда жақсы өндірістік актив болып табылады. Таңдаулы шешім қайта қаралған құрал-сайман, басқа тасымалдау реті немесе қосымша төменгі ағын сыйымдылығы болуы мүмкін - жылдам қалыптау циклі емес.
Соңында, келісілген тексеру нүктесінен кейін қабылданған контейнерлерді санаңыз. Диагноз үшін жоғары ағынды жалпы сандарды сақтаңыз, бірақ оларды тасымалдау-шығару көрсеткіші ретінде пайдаланбаңыз. Кингглдікізауыттық қабылдау нұсқаулығыөнімнің сәйкестігі, санау шекаралары және бақылау уақыты неге бір жазбаға жататынын түсіндіреді.
Желінің өнімді қалпына келтіруге және өзгертуге болатындығын дәлелдеңіз
Бірқалыпты автоматты іске қосу тек бір жұмыс күйін дәлелдейді. Өндіріс сонымен қатар толықтыруды, сәтсіз тасымалдауды, қабылданбаған бөлшектерді, блокталған конвейерлерді және өнімді өзгертуді қамтиды. Бұл оқиғалар қабылдау жоспарындағы орынға лайық, себебі жауап ұяшықтың бақыланатын өндіріске оралуын анықтайды.
Зауыт жағынан біз ақауларды жоюды жылтыратылған демонстрациядан жоғары қояр едік. Егер бөтелке алып кетуді өткізіп алса, келесі мәселе біреу оны қаншалықты жылдам қайтара алатындығы емес. Сұрақтар қатені не анықтады, қандай қозғалыс тоқтады және ұяшық қайта іске қосу алдында белгілі күйді қалай растайды. Қолды қайталап түзету қалыпты автоматты жұмыс емес, зерттеуге арналған симптом болып табылады.
Жіңішке қабырғалы бөтелке босатқаннан кейін ұшына түскенде, біз бірнеше процесс параметрлерін өзгертпес бұрын ұстағыш пен тірек күйін тексеретін боламыз. Тасымалдау кезінде бөліктің қаттылығын, бекітпенің жанасу нүктелерін және қозғалыс ретін қарап шығыңыз. Содан кейін бір бақыланатын түзетуді сынап көріңіз және бөлікті қайтадан тексеріңіз. Көбірек ұстау қысымы бірінші ақауды түзетудің орнына басқа ақауды тудыруы мүмкін.
Дәл осындай тәртіп ағып кетуден бас тарту кезінде де қолданылады. Зақымдалған үлгілерді сақтап, орны мен уақытын анықтаңыз. Қалыптастырылған мойынның және қысқыштың жанында сынақ тығыздағышын және бекітпе күйін тексеріңіз. Ағып жатқан сынақ қосылымы және ағып жатқан контейнер әртүрлі түзетулерді қажет етеді. Бұл себептерді ажыратпай қалыптау рецептін өзгерту уақытты жоғалтуы және ақаулықты жасыруы мүмкін.
Ақау пайда болғанға дейін қалпына келтіруді анықтаңыз
- Бастапқы ақауды, зардап шеккен модульді және өнімнің орнын жазыңыз.
- Ұяшықты бекітілген бақылау және қауіпсіздік жобасымен анықталған күйге жеткізіңіз.
- Уәкілетті қызметкерлерге ақауды белгіленген оқшаулау және қол жеткізу процедурасы бойынша шешуін сұраңыз.
- Қайта іске қоспас бұрын тасымалдау, тексеру және қабылдамау орындарындағы бөліктерді салыстырыңыз.
- Келісілген қалпына келтіру реті арқылы жалғастырыңыз, содан кейін қажетті өнім тексерулерін тексеріңіз.
Бұл күзетілетін жабдыққа кіруге немесе блокировканы айналып өтуге рұқсат емес, жоспарлау қадамдары. Біріктірілген ұяшық модульдердің өзара әрекеттесуін және болжамды араласуларын қамтитын тәуекелді бағалауды қажет етеді.ISO 12100:2010техника тәуекелін бағалау және тәуекелді азайтудың жалпы принциптерін белгілейді; жоба сондай-ақ қолданылатын машинаға және тағайындалған жерге қойылатын талаптарды анықтауы керек.
Сақталған рецепт міндетті түрде толық ауыстыру емес
Рецепт температураны және қалыптау қозғалыстарын еске түсіруі мүмкін, ал тергіш, кескіш ұя және сынақ құралы қолмен реттелмей қалады. Қай позициялар сақталғанын, қайсысы моторлы және физикалық құралдарды өзгертуді қажет ететінін сұраңыз. Техникапроцестерді автоматтандыру құжаттамасытаңдау, өшіру және ағып кетуді тексеруші позицияларына арналған пішімге байланысты параметрлердің салалық мысалын ұсынады. Бұл нақтыланатын аумақты көрсетеді; ол әрбір құрылғыда бұл функцияларды орнатпайды.
Келісілген әдіс бойынша бір форматтың соңғы қабылданған бөлігінен келесінің бірінші қабылданған бөлігіне ауысу уақытын анықтаңыз. Құрал жұмысын, түзетулерді, материалдың өтуін және сапаны шығаруды бөлек жазыңыз. Бұл жылдамырақ рецептті еске түсіру шын мәнінде нені үнемдейтінін және механикалық немесе технологиялық тапсырма болып қалатынын көрсетеді.
Автоматтандыру белгілерін емес, қабылданған контейнер құнын салыстырыңыз
Жартылай автоматты және толық автоматты үрлеу машинасын салыстыру бір өнім мен өндіріс кестесінен басталуы керек. Әйтпесе, арзан баға ұсынысы басқа баға ұсынысы кіретін өңдеуді, сынауды немесе орауды ғана алып тастауы мүмкін. Жабдық жиынтықтарын салыстыру алдында бірдей жеткізу шекараларын салыстырыңыз.
Автоматтандыру анықталған қайталанатын шектеуді жойған кезде барынша қорғалады. Бұл жарқылды қолмен алып тастау, сәйкес келмейтін тасымалдау, қиын тексеруді тапсыру немесе қарқынға жете алмайтын орау операциясы болуы мүмкін. Шектеуді анықтаусыз қосымша автоматтандыруды сатып алу қабылданған өнімді жақсартпай техникалық қызмет көрсету және ауыстыру жұмыстарын қосуға болады.
Шығын шекарасын шығыс шекарасы сияқты кең ұстаңыз
Қабылданған контейнердің құны = келісілген өндірістік шекарадағы жалпы құн ÷ осы шекарада жеткізілген қабылданған контейнерлер
Есептегіште салыстыруға қатысты шығындар: материал, еңбек, коммуналдық қызметтер, құрал-саймандар, техникалық қызмет көрсету және таңдалған капитал немесе үстеме шығындарды қамту керек. Екі нұсқа үшін бірдей есеп әдісін пайдаланыңыз. Төменгі ағын роботы тегін емес, өйткені оның құны қалыптау машинасының бағасынан тыс.
Адамның қайталанатын міндеттерін көрсетіңіз. Әлі де біреу материалды толтыруы, сынықтарды жылжыту, үлгі бөлшектерін алу, картон қораптарын ауыстыру, құралдарды ұстау және дабылдарға жауап беруі мүмкін. Автоматты реттілік жұмыс істеп тұрғанда ғана емес, қалыпты ауысымдағы жұмыс жүктемесін есептеңіз. Оператордың кешіктірілген тексерулерсіз немесе қалпына келтірусіз бірнеше ұяшыққа қауіпсіз қызмет көрсете алатынын шешіңіз.
Бақылау кезеңі үшін кВт/сағ электр энергиясын және сол кезеңдегі қабылданған контейнерлерді пайдаланыңыз. КВт-тағы қуат - бұл басқа шама. Толық желіні салыстыру кезінде келісілген көмекші құралдарды қосыңыз, әсіресе компрессор, салқындатқыш немесе ұнтақтағыш ұсыныстар арасында өзгерсе. Theутилиталарға қойылатын талаптар жөніндегі нұсқаулықнеліктен қосылған қуат пен жұмыс сұранысы бөлек қалу керектігін түсіндіреді.
Пішімді жиі өзгерту үшін әрбір SKU үшін қажетті арматура мен қосалқы құралдарды тексеріңіз. Төмен бастапқы ұяшық бағасы қиын ауыстырулар немесе қосымша пішім бөліктері арқылы өтелуі мүмкін. Керісінше, қолмен өңдеудің практикалық жолы бар аз көлемді өнім үшін күрделі тасымалдау жүйесі қажет емес болуы мүмкін.
Ұсыныстарды олар алып тастайтын өндіріс шектеулері, олар тексере алатын қабылданған өнім және артта қалдыратын қайталанатын жұмысы бойынша саралауды ұсынамыз. Автоматтандырылған ұяшық бұл артықшылықтар зауыттың нақты кестесіне сәйкес келсе, өз орнын алады. «Ұшқышсыз» жеткілікті қаржылық дәлел емес.
Әмбебап өтелу туралы шағымдан гөрі сезімталдық жағдайларын сұраңыз. Сатып алушының өзіндік шығындарын пайдалана отырып, күтілетін сұранысты, пайдаланудың төмендеуін және жиірек өзгерістерді салыстырыңыз. Бұл сату көлемі немесе өнім жиынтығы өзгерген кезде де инвестициялық шешімді пайдалы етеді.
Тапсырыс бермес бұрын конфигурацияны бекітіңіз
Таңдалған тұжырымдаманы келісілген жабдық тізіміне, ұяшық орналасуына және сатып алу тапсырысына дейін қабылдау хаттамасына айналдырыңыз. Ең қымбат белгісіздік көбінесе жетіспейтін сенсор емес. Бұл әр тарап басқа біреудікі деп ойлайтын шекара.
Шағын бөтелке жобасы үшін2 л бір станциялы платформанақты бастау нүктесін ұсынады. Оның жарияланған пішінді конверт және кішірек бөтелкедегі көп розетка опциялары бастапқы сәйкестікті тексеруге мүмкіндік береді. Нақты сызба, шайыр, бастың орналасуы және төменгі ағынның көлемі ұсынылған құрылысты анықтайды. Бұл конфигурацияны тек дыбыс деңгейінен таңдамаңыз.
Сынақ нұсқасын сатып алу сұрақтарына жауап беріңіз
Сынақ келісілген өнім анықтамасын қолдануы және келтірілген нәтижені қолдайтын операцияларды қамтуы керек. Егер ағып кетуді тексеру немесе кесу жеткізу шекарасының бөлігі болса, байланысы жоқ оқшау циклді көрсетпей, оны ұяшықпен көрсетіңіз. Бірнеше позиция әлсіз розетка немесе қуысты жасыруы мүмкін үлгі сәйкестігін сақтаңыз.
Қабылдау жазбасы әрбір шағымды әдіске, шектеуге және бақыланатын нәтижеге байланыстыруы керек. Негізгі шартсыз «өтті» сияқты сөз сатып алушының зауытында іске қосуды бағыттай алмайды. TheKinggle FAT нұсқаулығыбұл дәлелдеуге толық негіз береді.
- Құрастыру сәйкестендіру:станок, құрал, басқару нұсқасы және қосылған модульдер.
- Сынақ шарттары:өнім, шайыр, белсенді позициялар және пайдалы жағдайлар.
- Сапасы:сыни өлшемдер, функционалдық сынақтар және қабылдамау себептері.
- Сызық өнімділігі:қабылданған санау, бақылау кезеңі, тоқтаулар мен интервенциялар.
- Қалпына келтіру:келісілген ақаулық сценарийлері және көрсетілген қайта іске қосу реті.
- Тапсырыс беру:сызбалар, нұсқаулықтар, құрал-саймандар туралы ақпарат, сақтық көшірмелер және ашық элементтер.
Зауыт қызметтерін немесе үшінші тарап жабдығын жөнелтуге дейін қайта шығару мүмкін болмаған жағдайда зауыттық қабылдауды алаңды қабылдаудан бөлек. Қалған тексерулерді алдын ала анықтап, жауапкершілікті тағайындаңыз. Зауыттық сынақ оған кірмеген шарттарды тексеруді тыныш талап етпеуі керек.
Оқыту қарапайым жұмысты қамтуы керек және жұмыстарды автоматтандыру артта қалады. Операторлар сәтсіз тасымалдауды тануы, бастау дабылды түсіндіруі және бекітілген қалпына келтіру әдісін орындауы керек. Техникалық қызмет көрсету үшін ұяшықты қолдау үшін қажетті сызбалар, тозу туралы ақпарат және қолжетімділік қажет.
Kinggle көмегімен автоматты экструзиялық үрлейтін қалыптау конфигурациясын талқылаңыз.Контейнер сызбасын, шайыр сыныбын, дайын салмақты, қажетті сынақтарды, өндіріс кестесін және жоспарланған ағынды операцияларды жіберіңіз.жобаны сұрау беті.
Байланыс:sales@kinggle.com · +86-574-87103665. Анықталған өнім мен сызық шекарасы конфигурацияны шолуды тек машина бағасын сұраудан гөрі пайдалырақ етеді.
Жиі қойылатын сұрақтар
Автоматты үрлеу машинасы толық өндірістік желімен бірдей ме?
Жоқ. Өнімді алу, кесу, тексеру немесе орау бөлек болған кезде автоматты машина қалыптау қозғалыстарын басқара алады. Толық өндірістік желі осы операциялар арасындағы тасымалдауды, бақылауды және сапа шекарасын анықтайды. Әрбір қосылған модульді, қолмен тапсырманы және алынып тасталған қызметті анықтайтын жабдық тізімі мен орналасуын сұраңыз. Автоматты сөз емес, сатып алу сипаттамасы не келетінін анықтайды.
Толық автоматты үрлеу машинасына әлі де операторлар қажет пе?
Иә. Материалды толықтыру, сапа үлгісін алу, құралды өзгерту, техникалық қызмет көрсету және ақауларды жою әлі де тағайындалған жауапкершілікті қажет етеді. Автоматтандыру әрбір өндірістік тапсырманы жоймай-ақ қайталанатын өңдеуді жоя алады. Толық ауысымға және нақты қызмет көрсету схемасына, соның ішінде орау мен сынықтарды өңдеуге қатысты қызметкерлерді жоспарлаңыз. Қолдау көрсету қызметкерлері камера жақтауынан тыс қалған қысқа демонстрациядан еңбек бағасын шығармаңыз.
Автоматты түрде өшіру, бөтелкенің ағып кетуін тексеру және орау стандартты ретінде қамтылған ба?
Олар деп ойламаңыз. Баға ұсыныстары әрбір операцияны, жеткізілетін жабдықты, өнімге арналған құралдарды, сынақ әдісін және қабылдамау бағытын анықтауы керек. Шығару құрылғысы ағып кетуді тексеру құралы емес, ал автоматты конвейер автоматты орау жүйесі емес. Әрбір тырнақшаға келтірілген модуль үшін ол қандай аяқталмаған шартты алатынын және қандай қабылданған шартты жеткізетінін сұраңыз.
Қолданыстағы экструзиялық үрлеу машинасын автоматтандыруға бола ма?
Мүмкін, бірақ орындылығы бар басқару жүйесіне, күзетуге, бос орынға, қалыптың ашылуына, өнімді шығаруға және тасымалдау тәртібіне байланысты. Бөлшек сондай-ақ ұсынылған ұстау, кесу және тексеру құрылғыларына сәйкес келуі керек. Роботты немесе конвейерді бөлек сатып алмас бұрын, толық ұяшықты қарап шығыңыз. Қайта жаңарту анықталған интеграциялық жауапкершілікті, жаңартылған тәуекелді бағалауды және келісілген өндірістік сынақты қамтуы керек.
Сатып алушылар автоматты желінің шығуын қалай тексеруі керек?
Белгілі бір бақылау кезеңі ішінде келісілген соңғы төгу нүктесінде қабылданған контейнерлерді санаңыз. Шайырды, өнімді, пішінді, белсенді позицияларды, утилиталарды және енгізілген ағынды операцияларды анықтаңыз. Қабылдамауларды, тоқтатуларды және қолмен араласуды жазбада сақтаңыз. Қалыптаудың жалпы өнімін қабылданған желілік өнімнен бөлек хабарлаңыз. Каталогтың құрғақ циклінің мәні осы өндірістік сынақ нұсқасын алмастырмайды.