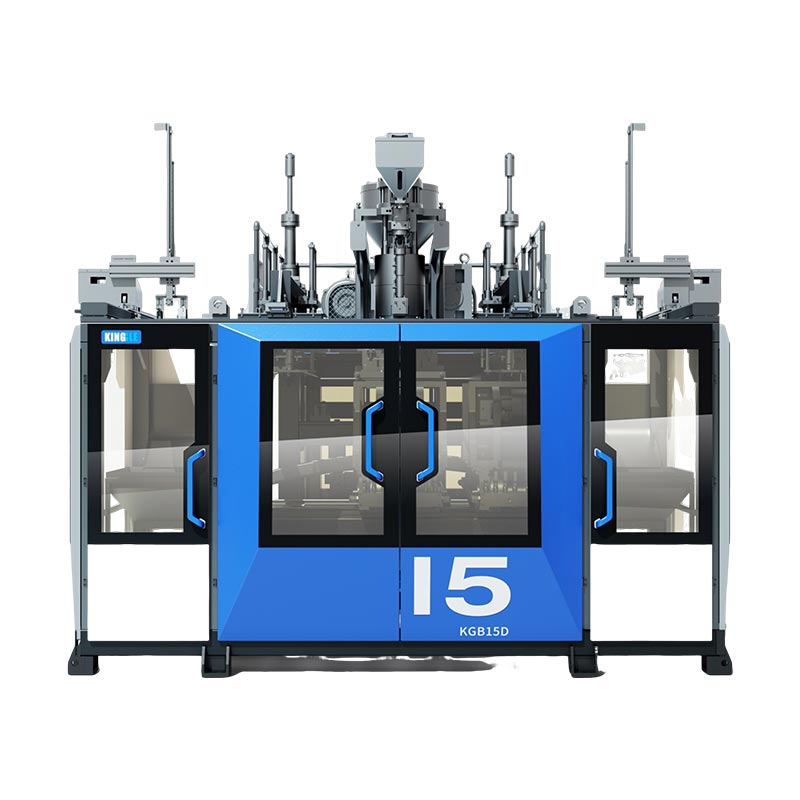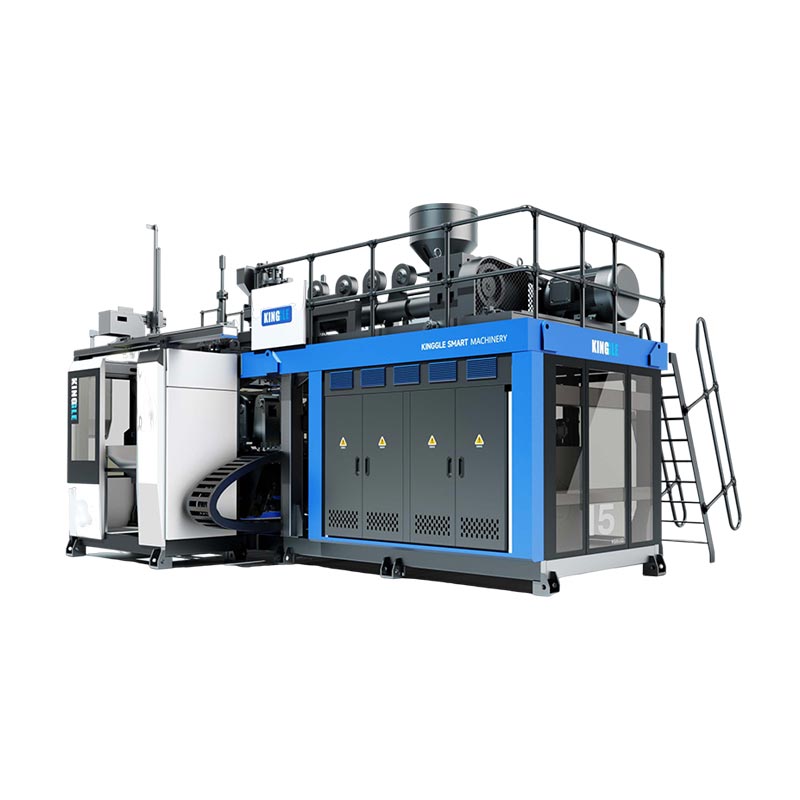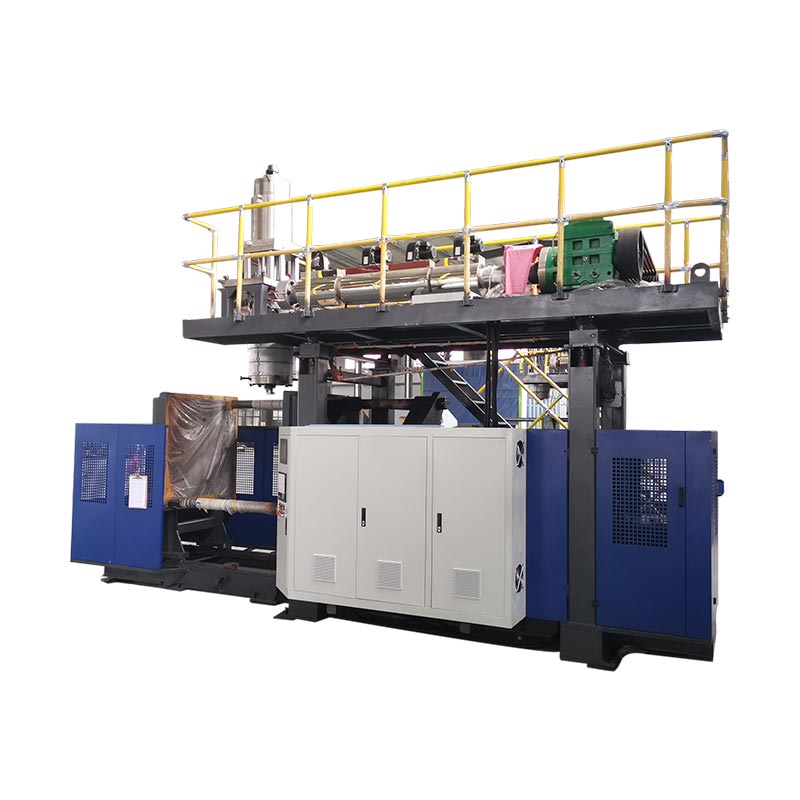
Үрлеумен қалыптау циклінің уақытын команда ағымдағы цикл тұтынылатын жерді өлшегеннен кейін және қабылданған бөліктің әлі де оның техникалық сипаттамаларына сәйкес келетінін растағаннан кейін ғана қысқартылуы керек.Салқындату жиі ең үлкен блокты алады, бірақ паризондық жеткізу, қысқыш қозғалысы, үрлеу, шығару, шығару және төменгі ағынды күту де қарқынды орнатуы мүмкін. Тұрақты базаны құрыңыз, бір дәлелденген шектеуді атаңыз, оны басқаратын айнымалыны ғана өзгертіңіз, содан кейін қабылданған өнімді, қабырғаның таралуын, өлшемдерін, шығарылғаннан кейінгі пішінін, қажетті функционалдық сынақтарды және қысқа циклды сақтамас бұрын ақауларды басқа ауысым нәтижені қайталай алатындай жазылған өніммен, шайырмен, қалыппен, пайдалылық күйімен және соңғы рецептті қайта қараумен салыстырыңыз.

Өндірістік бригадалар қолданатын терминология:үрлеумен қалыптау циклінің уақытын оңтайландыру, экструзиямен үрлеумен қалыптау циклінің уақыты, бөтелкедегі үрлеу машинасының цикл уақыты, үрлеу машинасының шығысы, циклды азайту, салқындату уақытын оңтайландыру және үрлеу өндірісінің тиімділігі. Бұл терминдер бірдей бизнес мақсатын көрсетеді, бірақ техникалық жұмыс мақсатты пайыздан гөрі өлшенген процестен басталады.
Циклды шектеуге болатын алты орын
| Цикл блогы | Машинада өлшеңіз | Қысқарту алдындағы дәлелдер | Кейінірек пайда болуы мүмкін сәтсіздік |
|---|---|---|---|
| Париж немесе ату | Қайталанатын бастау/аяқтау сигналы, паризон ұзындығы, түсіру немесе аккумулятордың позициясы | Тұрақты жеткізу және қалыпты жабуға дұрыс қатынас | Саг, қысқа парисон, тор, салмақ немесе профильді ауыстыру |
| Жабу және құлыптау | Команда, позиция бойынша кері байланыс және аяқтау күйі | Айқын қозғалыс, толық жабу және бекітілген машина жағдайы | Жарқыл, шымшу зақымдануы, толық емес жабылуы немесе соқтығысуы |
| Соққы және сору | Уақыт, машина-кіріс ауасының күйі және оқиға кезіндегі қысым тәртібі | Толық инфляция, егжей-тегжейлі, желдету және қауіпсіз босату | Толық емес бөлік, үрлеу, жабысу немесе ерте ашу |
| Салқындату | Тізбек бойынша жеткізу және қайтару жағдайы, қалып температурасы үлгісі және шығару кезіндегі бөлік күйі | Тұрақты өлшемдер, қабырға, мойын, негіз және шығарудан кейінгі пішін | Warpage, сопақ мойын, шөгу, рокер түбі немесе ыстық кесу |
| Шығару және төмен қарай | Робот, конвейер, қайшы және сынаушы реті | Бөлшек әр интерфейсті өндіріс қарқынымен тазартады | Соқтығыстар, кептелулер, кесу зақымдануы немесе сынақшы артта қалуы |
01 / БазалықСызық шынымен жұмыс істеп тұрған циклден бастаңыз
Цикл уақыты жобасы бір қайталанатын өлшеу нүктесін қажет етеді. Үздіксіз экструзия сызығында бұл нүкте паризондық кесумен немесе келесі қайталанатын машина тізбегінің басталуымен байланысты сигнал болуы мүмкін. Аккумуляторлы машинада өндірісті түсіруді дайындау, аккумулятордың орналасуы, итеру және қалыптау реті арқылы жақсырақ түсінуге болады. Толық қалыптастыру оқиғасына бір рет шығатын сигналды таңдап, оны құжаттаңыз. Бір құрылғыдағы HMI нысанасын басқа құрылғының қолмен белгіленген бақылауымен салыстырмаңыз.
The Kinggle хостMoog DigiPack III нұсқаулығыайырмашылығын анық сипаттайды. Үздіксіз экструзия үшін контроллер паризондық профильді цикл уақытымен байланыстыра алады және кезекті іске қосу сигналдары арасындағы аралықты өлшей алады. Аккумуляторлы машина үшін материал сыртқа шығарылған кезде паризон профилі аккумулятордың орнына байланысты. Бұл айырмашылық маңызды, себебі бірдей уақытты өңдеу бір құрылғыдағы қабырға профилін ауыстырып, екіншісіне басқаша әсер етуі мүмкін.
Қалыпты вариацияны көру үшін кем дегенде жеткілікті дәйекті оқиғаларды жазыңыз. Зауыт сынама кезеңін таңдауы керек, бірақ ол нақты жұмыс үлгісін қамтуы керек: қос станциялық желідегі екі станция да, барлық тиісті саңылаулар немесе қуыстар, әдеттегі бөліктерді алу және босатуды реттейтін төменгі ағынды жабдық. Дабылдарды, қысқа аялдамалар мен қолмен араласуды бөлек ескеріңіз. Жіктелмеген тоқтау уақытын қамтитын орташа мән циклді жасырады, ал ең жақсы бір оқиға қайталану мүмкіндігін жасырады.
Қабылданған бөлікті уақыт жазбасының жанында сақтаңыз. Өнімді және пішінді тексеруді, шайырдың сортын және партиясын, түсті немесе қайта ұнтақтау ережесін, рецептті қайта қарауды, нақты температура күйін, машинаға кіретін ауа мен салқындату суының күйін, бөлік салмағын, қабырғаның маңызды орындарын, өлшемдерді және қажетті функционалдық сынақтарды алыңыз. Бұл жазба негізгі болып табылады. Егер қысқа сынақ сәтсіз аяқталса, команда оны жадтан қайта құрудың орнына белгілі процеске оралуы мүмкін.
02 / ДиагностикаКелесі циклді шектейтін оқиғаны қадағалаңыз
Көптеген HMI уақыт параметрлерін өңдеуді жеңілдетеді. Бұл ыңғайлылық команданы басқаратын нәрсені білмес бұрын ең үлкен көрінетін санды азайтуға әкелуі мүмкін. Циклды физикалық блоктарға бөліп, олардың шекараларын қадағалаңыз: паризондық немесе атқылауды дайындау, пішінді тасымалдау, жабу және құлыптау, үрлеу пин қозғалысы, инфляция, салқындату, шығару, ашу, шығару және төменгі ағынмен өңдеу. Кейбір блоктар тізбектей болады. Басқалары қабаттасады. Жалпы цикл келесі қалыптастыру оқиғасы басталғанға дейін аяқталуы керек жол арқылы орнатылады.
Параметрлер тізімінен гөрі қарапайым уақыт шкаласы пайдалырақ. Әрбір блок үшін бастау және аяқтау сигналын жазып алыңыз және пәрменді нақты кері байланыспен салыстырыңыз. Егер салқындату аяқталса, бірақ машина роботтың анық сигналын күтсе, салқындату уақытын қысқарту циклді өзгертпестен ыстық бөлікті тудыруы мүмкін. Пішін қайтып келгенде келесі паризон дайын болмаса, жылдамырақ ашу өнімділікті арттыра алмайды. Триммер бөлшектерді жаңа қарқынмен тазалай алмаса, шектеу ағынмен төмен жылжыды.
КинглдікіHMI параметрлері және дабыл нұсқаулығыосы себепті белгіленген мәндерді нақты мәндерден бөледі. Пәрмен контроллердің сұрағанын көрсетеді. Датчик күйі, позицияның кері байланысы және физикалық бақылау әрекеттің орын алғанын көрсетеді. Құрылғының дабыл тарихы сонымен қатар ретті үзген бірінші блоктауды немесе рұқсат беруді көрсете алады. Қалпына келтіру ең жақсы анықтаманы жоюы мүмкін.
Рецептті өңдеуден бұрын әрбір кешіктіруді жіктеңіз. Бөлшекті қалыптастыру және тұрақтандыру үшін өнімді уақыт қажет. Шартты уақыт қозғалысты қорғайды немесе тексерілген күйді күтеді. Кешіккен робот, тұрақсыз қызметтік бағдарлама, блокталған салқындату тізбегі, сәйкес келмейтін паризон, қолмен растау немесе төменгі ағындағы кептелістің алдын алуға болатын күту. Техникалық қызмет көрсетуді жоғалту тозудан, ағып кетуден, нашар майлаудан, зақымдалған сенсорлардан немесе туралау ақауларынан болады. Әр сыныптың басқа иесі және әртүрлі түзетулері бар.
03 / Жылуды кетіруСалқындату уақытын қысқартпас бұрын салқындату өнімділігін тексеріңіз
Лионделл БаселлдікіПолиолефинді үрлеуге арналған нұсқаулықкөптеген полиолефинді үрлеп қалыптау қолданбаларында салқындату қалыптау циклінің көп бөлігін алатынын айтады. Нұсқаулық балқыма температурасы, қалып температурасы, су ағыны және турбуленттілік сияқты жылу беру жағдайларымен қысқарақ циклдарды қосады, сонымен бірге қажетті бөлік сапасын талап етеді. Бұл Kinggle әмбебап құндылықтарының жиынтығы емес, диагностика үшін пайдалы бағыт.
Салқындату көзінен бастаңыз және нақты тізбекті орындаңыз. Салқындатқыш дисплейде ғана емес, тұрақты өндірісте салқындатқыш сұйықтықтың жеткізілуін және қайтару күйін жазып алыңыз. Қалыптың көрсетілген ағынды қабылдайтынын және параллельді тізбектердің теңгерілгенін тексеріңіз. Жылы тізбекті, шектелген шлангты, ластанған арнаны, дұрыс қосылымды, ауа қалтасын, ағып жатқан тығыздағышты немесе басқа құрылғымен ортақ жылу жүктемесін іздеңіз. Theүрлеу машинасының пайдалы нұсқаулығыНеліктен зауыттың жеткізілімі мен машинаның кіріс күйін ажырату керек екенін түсіндіреді.
Қалыпты және шығарылған бөлікті картаға түсіріңіз. Бір беттік көрсеткіш мойын кірістірулері, қысу аймақтары, қалың тұтқалары, терең негіздері және бөлек тізбектері бар қалыпты көрсете алмайды. Зауыттың бекітілген өлшеу әдісін қолданыңыз және қайталанатын орындарды салыстырыңыз. Деформация пайда болған кезде қадағалаңыз: қалып ішінде, алу кезінде, кесу кезінде, салқындату конвейерінде немесе бөлік бөлме жағдайына жеткеннен кейін. Бір минут ішінде қолайлы болып көрінетін ыстық бөлік кейінірек сопақ мойын, рокер түбі, шөгу немесе өлшемді ауытқуды көрсетуі мүмкін.
Formosa Plastics'Полиэтиленді экструзиямен үрлеп қалыптау процесінің нұсқаулығыБөлшек тым ыстық болған кездегі ықтимал себептердің қатарында қысқа цикл, жоғары зең температурасы және бітелген салқындатқыш арналары көрсетілген. Ол сондай-ақ қалыпты салқындатудың жеткіліксіз болуын деформациямен байланыстырады және су ағынын, қалып температурасын және арна жағдайын тексеруге кеңес береді. Бұл қарым-қатынастар салқындату зерттеуін қолдайды, бірақ шайыр дәрежесі, қалып және өнімнің сипаттамасы қолайлы жұмыс терезесін анықтайды.
Салқындату сұйықтығының температурасын әдет бойынша төмендетпеңіз. Конденсация бет температурасы, қоршаған орта температурасы және ылғалдылық арасындағы қатынасқа байланысты. Қалыптың үстіндегі немесе айналасындағы су бөлікке әсер етіп, жабдықты немесе жұмыс орнында ақауларды тудыруы мүмкін. Конденсация жұмыс шекарасына жақын болғанда бөлме жағдайын жазып алыңыз және салқындатқышты, пішінді және қондырғы процедураларын орындаңыз. Ағынның таралуын жақсарту немесе шектелген тізбекті тазалау температура нысанын жылжытпай жылу беруді қалпына келтіруі мүмкін.
04 / Бөлшектердің дизайныҚабырғалардың таралуы қалыптың қаншалықты жылуды кетіру керектігін өзгертеді
Салқындату сұранысы бөліктегі пластиктен кейін келеді. Қалың аймақта жұқа аймаққа қарағанда көбірек ыстық материал бар және жақын маңдағы қабырғалар шығаруға дайын болғаннан кейін жұмсақ болып қалуы мүмкін. Бүкіл салқындату кезеңін ұзарту сол бір орынды қорғауы мүмкін, бірақ ол сонымен қатар қалыптағы барлық басқа аумақтарды ұзағырақ ұстайды. Ұзақ циклды сөзсіз деп қабылдамас бұрын, өлшенген қабырға картасын дизайн талабымен және паризоннан қуысқа дейін күтілетін созылумен салыстырыңыз.
Kinggle басқаратын Moog DigiPack III нұсқаулығы паризондық бағдарламалау өнімнің ұзындығы бойынша саңылауларды басқаратынын түсіндіреді. Ол сондай-ақ ұзақ салқындатумен қажет емес ауыр қабырға бөліктерін қосады және профильді сынақ контейнерлеріндегі өлшенген қабырға қалыңдығымен салыстыру керек екенін түсіндіреді. Бұл қатынасты мұқият пайдаланыңыз. Қайта қаралған бөлік өнімге қолданылатын салмаққа, ең аз қабырғаға, соққыға, үстіңгі жүктемеге, құлдырауға, қысымға, химиялық төзімділікке және өлшемдік талаптарға сай болмаса, материалды алып тастау цикл уақытының төте жолы болып табылмайды.
Алдымен дайын бөлікте ыстық немесе бұрмаланған аймақты табыңыз. Содан кейін бұл позицияны паризон бағдарламасына, пішінді созуға, қысуға және салқындату тізбегіне қосыңыз. Ауыр негіз профильден, құйрықты түсіруден немесе геометриядан болуы мүмкін. Ыстық тұтқа торды, жергілікті созуды, желдетуді немесе салқындатуды қамтуы мүмкін. Жылы мойын үрлеу түйреуішпен жанасуды, салқындатуды, артық материалды немесе кешіктірілген босатуды қамтуы мүмкін. Theparison бағдарламалау нұсқаулығынүктелерді сыртқы түрі бойынша өңдеуден гөрі профиль материалын жылжытудың өлшемге негізделген әдісін ұсынады.
Қалыптың дизайны қол жетімді жылу беру жолын да белгілейді. Арналарды орналастыру, ағын жолы, кірістірулер, мойын құрылысы, желдету, беттік байланыс және бөлу сызығының дизайны бөліктің тұрақтану жылдамдығын шектей алады. Kinggle's пайдаланыңызэкструзиялы үрлеу қалыптарын жобалау нұсқаулығыкоммуникациялар мен бекітілген қабырғаның таралуы тексерілгеннен кейін бірдей ыстық аймақ қалғанда. Тұрақты жергілікті шектеу басқа таймерді өзгертуді емес, қалыпты түзетуді қажет етуі мүмкін.

Бекітілген бөлік салмағын жалғыз бақылау емес, нәтиже ретінде сақтаңыз. Бірдей жалпы салмағы бар екі бөліктің қабырғаларының таралуы мен салқындату әрекеті әртүрлі болуы мүмкін. Өнімділікті реттейтін орындарды бөліңіз немесе өлшеңіз және өнімді басқару жоспарында анықталған уақытта шығарғаннан кейінгі пішінді тексеріңіз. Осылайша қабырға қалыңдығы жұмысы материалды үнемдеу туралы жалпы мәлімдемеден гөрі пайдалы процестің дәлелі болады.
05 / Машина логикасыҮздіксіз және аккумуляторлы машиналар бір уақыт моделін бөліспейді
Үздіксіз экструзиялы үрлеу машинасында экструдер бір немесе бірнеше қалыптау станциялары өз реттері бойынша қозғалған кезде үзіліссіз паризонды береді. Осылайша, цикл уақыты, паризон ұзындығы, кесу уақыты және қабырға қалыңдығы бағдарламасы байланыстыруға болады. Егер цикл өзгерсе, контроллер әлі де физикалық паризонның бойымен және қалып ішіне жоспарланған профильді орналастыруы керек. Профильді ауыстыратын қысқа станция тізбегі бейтарап жылдамдықты өзгерту емес.
Moog контроллерінің нұсқаулығы үздіксіз машиналар үшін уақытқа негізделген профильді басқару және аккумуляторлық машиналар үшін позицияға негізделген басқаруды сипаттайды. Үздіксіз орнату кезінде ол цикл уақытын кезекті паризондық қысқартулар сияқты бастау сигналдары арасындағы аралықтан анықтай алады. Аккумуляторды орнату кезінде қабырға профилі итеру кезінде аккумулятор күйіне сәйкес келеді. Жарияланған бұл айырмашылық неліктен зауыт басқа желіден цикл уақыты әдісін алмас бұрын машина мен контроллер режимін анықтауы керек.
Қалыптау реті жүріп жатқанда, аккумуляторлы машина қажетті кадрды дайындауы керек. Қалып келесі түсірілімге дайын болғанға дейін пластиктену немесе жинақтау аяқталатынын сұраңыз. Егер аккумулятор әлі де толтырылып жатса, қалыптың ашылуынан бастап кесу секундтары толық циклді азайта алмайды. Егер жинақтау ерте аяқталса, қалыптау және салқындату жолы шектеу болуы мүмкін. Бір мақсатты мәннен дайындықты болжаудың орнына нақты атуға дайындықты, жастықты немесе соңғы орынды, балқыма күйін және бөлік салмағын жазып алыңыз.
Станцияның орналасуы уақыт шкаласын да өзгертеді. Қос станциялы үздіксіз жұмыс істейтін машина бір станцияны пайдалана алады, ал екіншісі салқындатады немесе бөлікті босатады, бірақ экструдер, матрица басы, тасымалдау қозғалысы, салқындату жүйесі және төменгі ағынды жабдық қабаттасуды қолдауы керек. Кинглдікібір станция мен қос станцияны салыстырубұл қабілеттілік шешімін түсіндіреді. Көп басты және көп қуысты орналасулар әрбір оқиғаның бөліктеріне және розеткалар немесе қуыстар арасындағы тепе-теңдікке әсер етеді; theкөп басты және көп қуысты бағыттаушыбұл терминдерді ажыратады.
Машиналарды салыстыру кезінде дұрыс бөлгішті пайдаланыңыз. Қалыптастыру оқиғасы әрқашан бір бөлік емес. Барлық тиісті бастардан, қуыстардан және станциялардан қабылданған бөлшектерді санаңыз, содан кейін сол бөлшектерді сатуға болатын шектеулерді қосыңыз. Экструзия, салқындату, кесу немесе сапа тұрақтылығы қарқынын сақтай алмаса, жылдам кептіру қозғалысы бар машина әлі де сағатына аз қабылданған бөлшектерді шығаруы мүмкін.
06 / реттілікҚауіптерді қайталамай күту уақытын қалпына келтіріңіз
Салқындату және паризондық жеткізу түсінілгеннен кейін әрекеттер арасындағы бос орындарды тексеріңіз. Кідіріс қажет емес, тарихи болуы мүмкін, бірақ ол сонымен қатар тазартуды, қысымды тұрақтандыруды, шығаруды, сигналды растауды немесе қауіпсіз өткізуді қамтамасыз етуі мүмкін. Әрбір кідіріс қандай жағдайды қорғайтынын анықтаңыз. Содан кейін контроллерде осы жағдай үшін сенімді кері байланыс бар-жоғын тексеріңіз. Бекітілген күтуді расталған аяқтау сигналымен ауыстыру қайталанымдылықты жақсартады, бірақ тек машина дизайны мен бекітілген басқару логикасы оны қолдағанда ғана.
Kinggle қонақтаавтоматты үрлеу машинасын пайдалану жөніндегі нұсқаулыққалыпты жабу, үрлеу уақыты, шығаруға қатысты әрекеттер, қалып микро-ашу, үрлеу істік қозғалысы және робот кідірістері сияқты уақыт санаттарын бөледі. Нұсқаулық мәндерді нақты өнімге немесе өндіріс жағдайына қайта-қайта байланыстырады. Оның интерфейсі құжатталған машиналар тобына қолданылады және үлгіге, опцияға немесе бағдарламалық құрал нұсқасына байланысты әр түрлі болуы мүмкін, сондықтан оны ұсынылған секундтардың жалпы тізіміне айналдыруға болмайды.
Құрылғы процедурасымен рұқсат етілген қысқартылған және бақыланатын жағдайларда физикалық ретті қараңыз. Шлангтардың, кабельдердің, үрлейтін түйреуіштердің, өзектердің, шығару құрылғыларының және бөліктің толық жол бойымен таза күйінде қалуын растаңыз. Пәрменді және кері байланысты бірге оқыңыз. Қозғалыс позицияға ерте жетсе, бірақ реттілік әлі де күтіп тұрса, дәл рұқсат етушіні табыңыз. Кері байланыс кеш немесе үзік-үзік келсе, оны жасырған таймерді азайтпас бұрын сенсорды, механизмді немесе қызметтік бағдарламаның себебін түзетіңіз.
Төменгі ағындағы жұмыс бір уақыт кестесіне жатады. Робот пішінді тез тазартуы мүмкін, бірақ бөлшектерді толып тұрған конвейерге орналастырады. Триммерге тұрақты бөлік температурасы қажет болуы мүмкін. Ағып кетуді сынаушы құрылғының шығысы көтерілгеннен кейін кедергі болуы мүмкін. Кезек ұзақтығын және тоқтау себептерін машинадағы бірнеше айналым кезінде ғана емес, бірінші тұрақты жүгіріс арқылы жазыңыз. Ең жылдам қауіпсіз машина циклі ақауларды немесе кептелісті бір станцияға жылжытса, пайдалы емес.
07 / ЭкспериментБасқа ауысым қайталай алатын бақыланатын циклдік сынақ нұсқасын іске қосыңыз
Пайдалы сынақ «В тізбегі қауіпсіз шығаруды шектей ме?» сияқты сұрақтан басталады. немесе «Роботтың кідірісі сенсор тексерілгеннен кейін қалады ма?» Ол «Циклді жылдамдату» деп басталмайды. Күдікті шектеуді, өзгерісті, күтілетін жауапты және сот талқылауын қабылдамауға болатын бөліктерді көрсетіңіз. Рецепт өңдеулерін басқару үшін бір адамды және үлгілер арасында бірнеше түзетулер болмас үшін нәтижелерді жазу үшін бір адамды тағайындаңыз.
-
Бекітілген негізгі сызықты бекітіңіз.Шығарылған параметрлерді сақтаңыз немесе басып шығарыңыз, өнім бумасын анықтаңыз және қабылданған үлгілерді сақтаңыз. Тұрақты жағдайларда нақты циклдің өзгеруін және қабылданған шығысты жазыңыз.
-
Бір шектеуді атаңыз.Уақыт кестесін, салқындату картасын, қызметтік көрсеткіштерді, дабыл журналын және төменгі ағынды бақылауларды пайдаланыңыз. Осы шектеуді көрсететін дәлелдерді жазыңыз.
-
Рұқсат етілген өзгертуді анықтаңыз.Машинаны, қалып пен шайыр құжаттамасын пайдаланыңыз. Бақыланатын реттеу шегін және қайтару нүктесін орнатыңыз. Бақылау терезесінде басқа айнымалы мәнді өзгертпеңіз.
-
Қабылдамау триггерлерін орнатыңыз.Тұрақсыз паризон, толық емес қозғалыс, ыстық немесе жабысқақ бөліктер, қисаю, өлшемді қозғалыс, салмақ немесе қабырғаның бұзылуы, жарқыл, жарқырау, дабылдар, кептеліс немесе қауіпті әрекет сияқты тиісті белгілерді қосыңыз.
-
Тұрақтандыру арқылы іске қосыңыз.Бөлшектерді уақыт, станция, бас немесе қуыс бойынша белгілеңіз. Өзгертілген айнымалыға жаңа тұрақты күйге жету үшін уақыт қажет болса, жаңа шартты бірінші бөліктен бағаламаңыз.
-
Қабылданған өндіріс терезесін өлшеңіз.Бақыланатын визуалды, салмақты, қабырғалық, өлшемдік және функционалды тексерулерді қолданыңыз. Сатуға болатын бөлікті анықтаған кезде төменгі ағынды кесуді, сынауды және орауды қосыңыз.
-
Сақтау, қабылдамау немесе зерттеу.Анықталған терезе өтіп, қабылданған нәтиже жақсарған кезде ғана өзгертуді сақтаңыз. Сапа немесе бақылау нашарласа, бастапқы мәнді қалпына келтіріңіз. Сынақ физикалық себепті анықтаған кезде құралды, қызметтік бағдарламаны немесе техникалық қызмет көрсету әрекетін ашыңыз.
Үлгі жоспар сызыққа сәйкес келуі керек. Қос станциялы машинада екі жағын қосыңыз. Көп басты орнатуда басты сәйкестікті сақтаңыз. Көп қуысты пішінде, мүмкін болса, қуыстың сәйкестігін сақтаңыз. Орташа мән бір ыстық тізбекті немесе бір жұқа шығысты жасыра алады. Theүрлеумен қалыптау ақаулары бойынша нұсқаулықбекітілген және кездейсоқ үлгілердің әртүрлі тексерулерге қалай әкелетінін көрсетеді.
Сынақ жазбалары ескі мәнді, жаңа мәнді, өзгерту уақытын, жауапты тұлғаны, нақты циклді бөлуді, материал партиясын, пайдалылық күйін, үлгі идентификаторларын, өлшенген нәтижелерді, қабылдамауларды және түпкілікті шешімді қамтуы керек. Фотосуреттер пішін мен ақаулардың орнын анықтау үшін пайдалы, бірақ олар өлшемдерді алмастырмайды. Егер процесс бастапқы деңгейге оралса, оны да жазып алыңыз. Сәтсіз сынақ тағы бір ауысымның сол идеяны қайталауына жол бермейді.
08 / СыйымдылығыҚұрғақ цикл қозғалысы емес, қабылданған бөліктердің шығысын есептеңіз
Құрғақ циклдің шығысы толық материалсыз, салқындату және ішінара қабылдау ауыртпалығысыз машина қозғалысын сипаттайды. Бұл қозғалыс мүмкіндігін тексеру үшін пайдалы, бірақ бұл сатуға болатын өнім емес. Өндірістік есеп нақты бөлікті, шайырды, қалыпты, басын немесе қуысты санауды, салқындату жүйесін, төменгі ағынды жабдықты және қабылдау әдісін қолдануы керек. Сондықтан Kinggleжобаның ақпараттық процесімашинаны ұсынбас бұрын өнімнің өлшемін, салмағын, материалын, қалыңдығын және шығару талаптарын сұрайды.
Қабылданған өнімді тікелей өкілдік өндіріс терезесі арқылы өлшеңіз. Белгіленген босату критерийлерінен өтетін бөліктерді ғана санаңыз және жоспарланған тоқтауларды, жоспарланбаған тоқтатуларды, орнату жоғалтуларын және қабылдамауларды бөлек жазыңыз. Оларды бір түсіндірілмеген тиімділік факторының ішінде жасырмаңыз. Егер желі әрбір оқиға үшін бірнеше бөлікті шығарса, өшірілген шығыс жиынтықта жоғалып кетпес үшін станция, бас немесе қуыс бойынша санауды салыстырыңыз.
| Метрика | Есептеу немесе бақылау | Қолдану | Жалпы есеп беру қатесі |
|---|---|---|---|
| Цикл секундтары | Қайталанатын тұрақты циклдар бойынша бірдей оқиға арасындағы уақыт | Машина-оқиға қарқыны мен вариациясын көрсетеді | Ең қысқа жалғыз оқиға туралы хабарлау |
| Әр оқиғаға арналған бөліктер | Бір толық қалыптастыру оқиғасы арқылы шығарылатын қабылданған физикалық бөліктер | Бастарды, қуыстарды және станцияларды дыбыс деңгейімен байланыстырады | Әрбір розетка өндіріп жатыр делік |
| Теориялық сағаттық өнім | (3600 / цикл секунды) × оқиғаға арналған бөліктер | Үздіксіз жағдайларда жоспарлауды салыстыру | Нәтижені кепілдендірілген өндіріс деп атайды |
| Қабылданған сағаттық шығыс | Қабылданған бөлшектер / бақыланатын өндіріс сағаттары | Сыналған өнім бумасынан қолдануға болатын нәтижені көрсетеді | Тазарту, орнату немесе қабылданбаған бөліктерді санау |
| Нәтижені өзгерту | Сәйкес шарттарда бұрын қабылданған минус шығарылымнан кейін қабылданған шығыс | Өңдеу нақты мақсатты жақсартқанын тексереді | Әртүрлі өнімдерді, ауысымдарды немесе коммуналдық қызметтерді салыстыру |
Жылдамдықпен қатар сапа туралы есеп беріңіз. Салмақ пен қабырға нәтижелерін, маңызды өлшемдерді, функционалдық сынақ нәтижесін, сынықтарды немесе ұстап тұру санын, пайдалы жағдайды және рецептті қайта қарауды қосыңыз. Бастапқы цикл, бөліктер саны, қабылданған кірістілік және сынақ шарттарынсыз екі секундтық қысқартудың дербес мағынасы жоқ. Сондықтан бұл мақалада пайыздық жақсарту мақсаты жарияланбайды. Нәтиже сатып алушының желілік деректерінен шығуы керек.
Жаңа машина немесе қалып үшін сынақтан бұрын шығару әдісін анықтаңыз. Кинглдікізауыттық қабылдау сынақ нұсқаулығыөлшенген жүгіруді нақты өніммен, материалмен, қалыппен және пайдалылық жағдайларымен байланыстыруды түсіндіреді. пайдаланыңызіске қосуды тексеру тізімімерзімге дейін тұрақты жағдайды орнату жәнеауыстыру нұсқаулығыорнату шығынын тұрақты өндірістен бөлек ұстау үшін.
09 / ШектерПроцесс бақылауды жоғалтқанда сынақты тоқтатыңыз
Қорғау, блокировка, авариялық тоқтату немесе қауіпті энергияны басқару мақсаты бойынша жұмыс істемесе, тоқтатыңыз және бекітілген жағдайды қалпына келтіріңіз. Машинаның күтпеген қозғалысы, соқтығысу қаупі, әдеттен тыс гидравликалық немесе пневматикалық әрекет, зақымдалған қысым құрамдастары, электрлік қызып кету, ағып кету немесе көрсетілген кері байланыс пен физикалық позиция арасындағы келіспеушілік үшін тоқтаңыз. Циклдік жұмыс ешқашан ақаулық айналасында жұмыс істеуге рұқсат бермейді.
Ішінара дәлелдемелер де сот процесін тоқтата алады. Енді дұрыс қалыпта келмейтін паризонды, қалыпты жабылмауын, көтерілуін, тұрақсыз салмағын, жіңішке сын қабырғаларын, ұшқындарды, толық емес бөлшектерді, жабысуды, кесудің зақымдалуын, бұралуды, сопақ мойындарды, рокер түбін, шөгуін немесе функционалдық сынақтың сәтсіздігін байқаңыз. Формосаның технологиялық нұсқаулығы осы белгілердің бірнешеуін шамадан тыс қызумен, жеткіліксіз салқындатумен, қысқа циклмен немесе салқындату арнасының күйімен байланыстырады. Себепті таппай кең салқындату уақытын қосудың орнына дұрыс диагнозды қайта ашу үшін симптомды пайдаланыңыз.
Шектеу қалып арнасын өзгертуді, штампты немесе үрлеуді модификациялауды, басқару бағдарламасын өзгертуді, блоктауды өзгертуді, қысым жүйесінің жұмысын немесе білікті шайыр мен машина терезесінен тыс жұмысты қажет еткенде күшейтіңіз. пайдаланыңызпрофилактикалық қызмет көрсету бойынша нұсқаулыққайталанатын жабдықты анықтау үшін. Тозған механизм циклді баяулатуы мүмкін, бірақ жылдамырақ пәрмен оны жөндей алмайды.
Жобаны шығарылған негізгі көрсеткішпен аяқтаңыз. Рецептті зауыттың мақұлдау процесі арқылы ғана жаңартыңыз, үлгі мен өлшем жазбасын тіркеңіз және нәтиже қандай өнім, қалып, шайыр және машина конфигурациясын қамтитынын көрсетіңіз. Қабылданбаған сынақтарды өзгерту журналында сақтаңыз. Келесі ауысым қабылданған циклді қайта шығара және оның шегін түсіндіре алатын болса, жақсарту қалыпты өндіріске дайын болады.
10 / ЖауаптарыҮрлеумен қалыптау циклінің уақыты туралы жиі қойылатын сұрақтар
Экструзиялық үрлеу циклінің уақытын не анықтайды?
Цикл уақыты паризондық немесе атқылауды дайындау, пішінді жылжыту, инфляция, салқындату, шығару, ашу, шығару және төменгі ағынмен өңдеу арқылы ең баяу талап етілетін жолмен анықталады. Өнімнің геометриясы, қабырғаның таралуы, шайырдың әрекеті, қалыпты салқындату, машина архитектурасы және қабылданған бөлік критерийлері осы жолға әсер етеді. Қай таймер жауапты екенін шешпес бұрын, нақты реттілік пен кері байланыс сигналдарын өлшеңіз.
Салқындату әрқашан үрлеу циклінің ең ұзақ бөлігі ме?
LyondellBasell үрлеп қалыптау нұсқаулығына сәйкес, көптеген полиолефиндік қосымшаларда салқындату қалыптау циклінің көп бөлігін алады, бірақ бұл автоматты түрде әрбір жолдағы белсенді шектеу емес. Парижде жеткізу, аккумуляторды толтыру, пішінді тасымалдау, роботтарды тазарту, кесу немесе сынау келесі бастауды реттей алады. Уақыт шкаласы салқындатуды азайту толық циклды өзгертетінін немесе тек ыстық бөлікті шығаратынын көрсетеді.
Салқындату уақытын бұрылысты тудырмай қалай азайтуға болады?
Алдымен салқындатқышты беру және қайтару шарттарын, тізбек тепе-теңдігін, арна тазалығын, қалып температурасының үлгісін және бөліктегі ыстық орынды тексеріңіз. Қабырғалардың таралуын сызбамен және бекітілген процесспен салыстырыңыз. Құжатталған бір шартты өзгертіңіз, процесті тұрақтандыруға рұқсат етіңіз және шығарудан кейінгі қажетті интервалдан кейін өлшемдер мен пішінді тексеріңіз. Егер бірдей жергілікті ыстық аймақ қалса, қалып немесе қабырғаның таралуы инженерлік тексеруді қажет етуі мүмкін.
Қысқарақ цикл әрқашан үрлеумен қалыптауды көбейте ме?
Жоқ. Өзгертілген цикл сызық шектеуі болғанда және қосымша бөліктер қабылданғанда ғана шығыс артады. Жылдамырақ машина оқиғасы қызған бөлшектерді, көбірек қабылдамауларды, робот кептелістерін, кесу зақымдануын немесе сынақшы артта қалуын тудыруы мүмкін. Сәйкес өнім, материал, қалып, пайдалылық және сапа жағдайларында бақыланатын сағатта қабылданған бөлшектерді салыстырыңыз. Құрғақ цикл қозғалысын, теориялық өнімді және қабылданған өнімді бөлек сандар ретінде сақтаңыз.
Паризондық бағдарламалау цикл уақытына қалай әсер етеді?
Парисондық бағдарламалау материалдың өнімнің бойында орналасқан жерін өзгертеді. Қажетсіз ауыр аймақтар көбірек салқындатуды қажет етуі мүмкін, ал тым жұқа аймақтар өнім сынақтарынан өтпей қалуы мүмкін. Үздіксіз машиналарда қабырға профилін цикл уақытымен де синхрондауға болады, сондықтан уақытты өзгерту профильді орналастыруды ауыстыруы мүмкін. Сақталған қисық дұрыс қалады деп қабылдаудың орнына цикл өзгергеннен кейін қабырға орналасуын, бөлік салмағын және профильдің туралануын тексеріңіз.
Цикл уақыты мәселесі үшін Kinggle-ге қандай деректерді жіберу керек?
Машина үлгісі мен контроллер нұсқасын, өнім сызбасын, қалып пен құрал идентификаторларын, шайырдың сортын және топтамасын, рецептті қайта қарауды, қауіпсіз жерден түсірілген циклдік бейнені, оқиғаның хронологиясын, дабыл тарихын, бөлік салмағын және қабырға картасын, маңызды өлшемдерді, ақаулық фотосуреттерін, машинаға кіретін ауаны және салқындату суын бақылауды, төменгі ағынның тоқтау себептерін және белгілі бір кезең ішінде қабылданған шығысты жіберіңіз. Бұл дәлел салқындату, құралдарды, басқару элементтерін, утилиталарды, материалды және желі балансының себептерін бөлуге көмектеседі.

Өнімді және циклді бір жүйе ретінде талқылаңыз
Нақты бөлшек сызбасын, шайырды, қалыпты, машина конфигурациясын, ағымдағы цикл уақыт кестесін, қызметтік бақылауларды және өлшенген сапа нәтижелерін жіберіңіз. Kinggle станок, құрал-сайман, басқару элементтері және өндіріс нысаны айналасындағы дәлелдерді қарап шыға алады.
Өндіріс деректерін жіберіңізОсы нұсқаулық үшін пайдаланылған дереккөздер
Kinggle басқаратын нұсқаулықтар құжатталған басқару элементтері мен машина реті туралы мәлімдемелерді қолдайды. Полимер өндіруші бағыттаушылар салқындату және ақаулық қатынастарын қолдайды. OSHA көздері Америка Құрама Штаттарының қауіпсіздік шекарасы үшін қосылған. Бұл көздердің ешқайсысы әрбір өнім немесе машина үшін әмбебап цикл мақсатын қамтамасыз етпейді.
- Kinggle басқаратын автоматты үрлеу машиналарын пайдалану жөніндегі нұсқаулық, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- Moog DigiPack III Parison қабырғасының қалыңдығын бақылаушы нұсқаулығы, MRJ06301, Kinggle басқаратын, 2026 жылдың 8 қыркүйегінде қолжетімді.
- LyondellBasell, Полиолефинді үрлеуге арналған нұсқаулық, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- Formosa Plastics, Полиэтиленді экструзиямен үрлеп қалыптау процесінің нұсқаулығы, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- OSHA 29 CFR 1910.147, Қауіпті энергияны бақылау, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- OSHA 29 CFR 1910.212, Барлық машиналарға қойылатын жалпы талаптар, 2026 жылдың 8 қыркүйегінде қол жеткізілді.