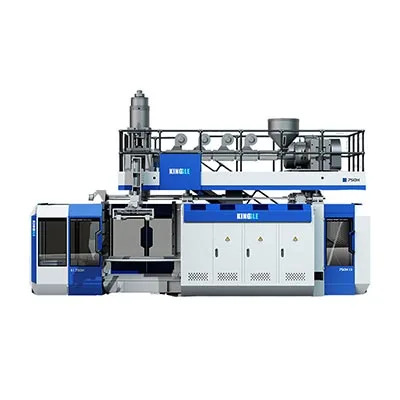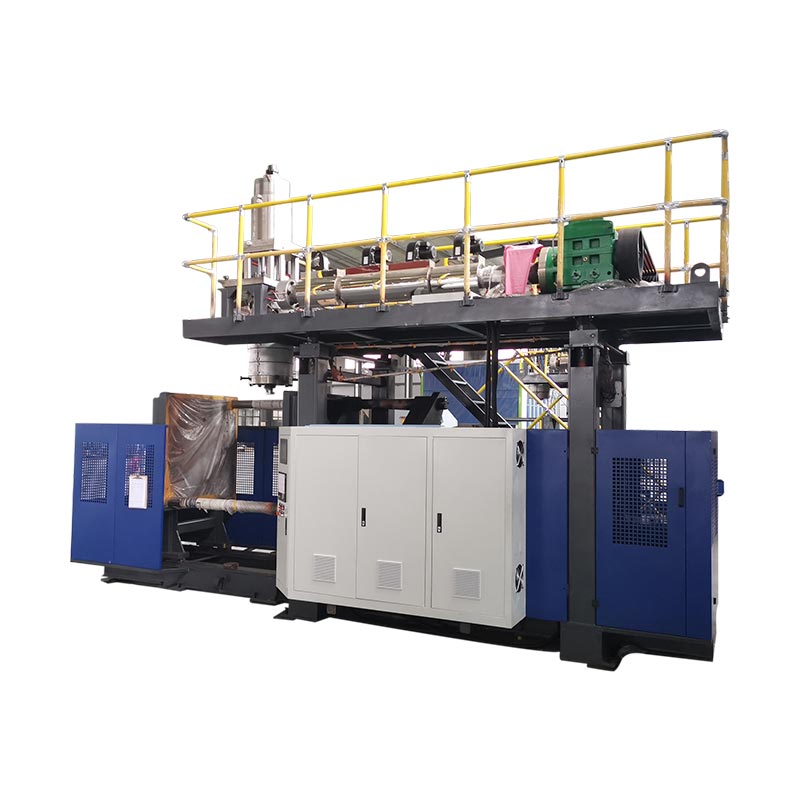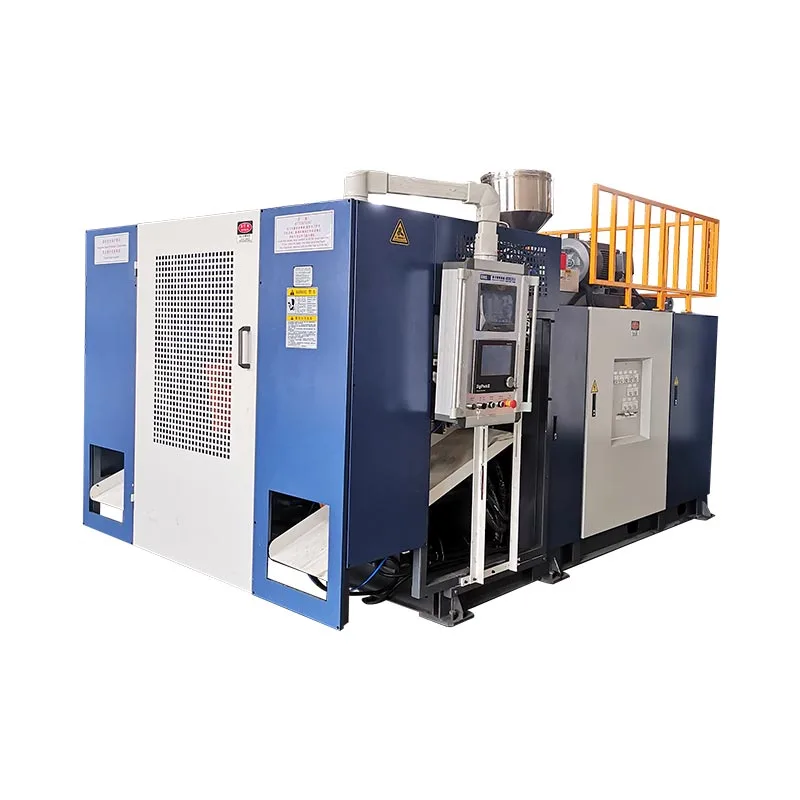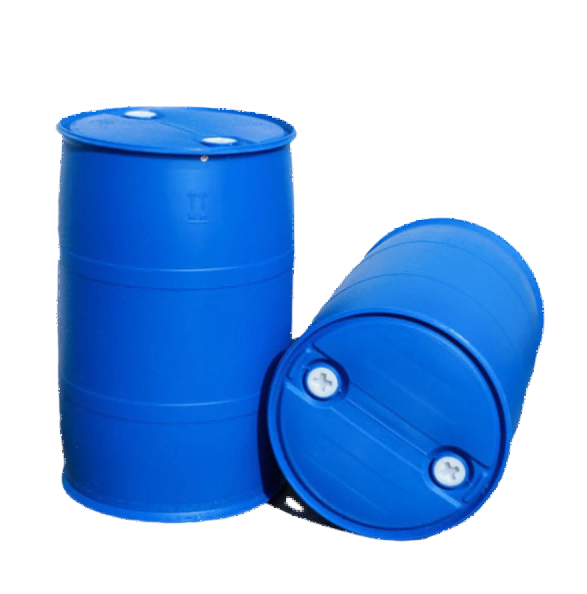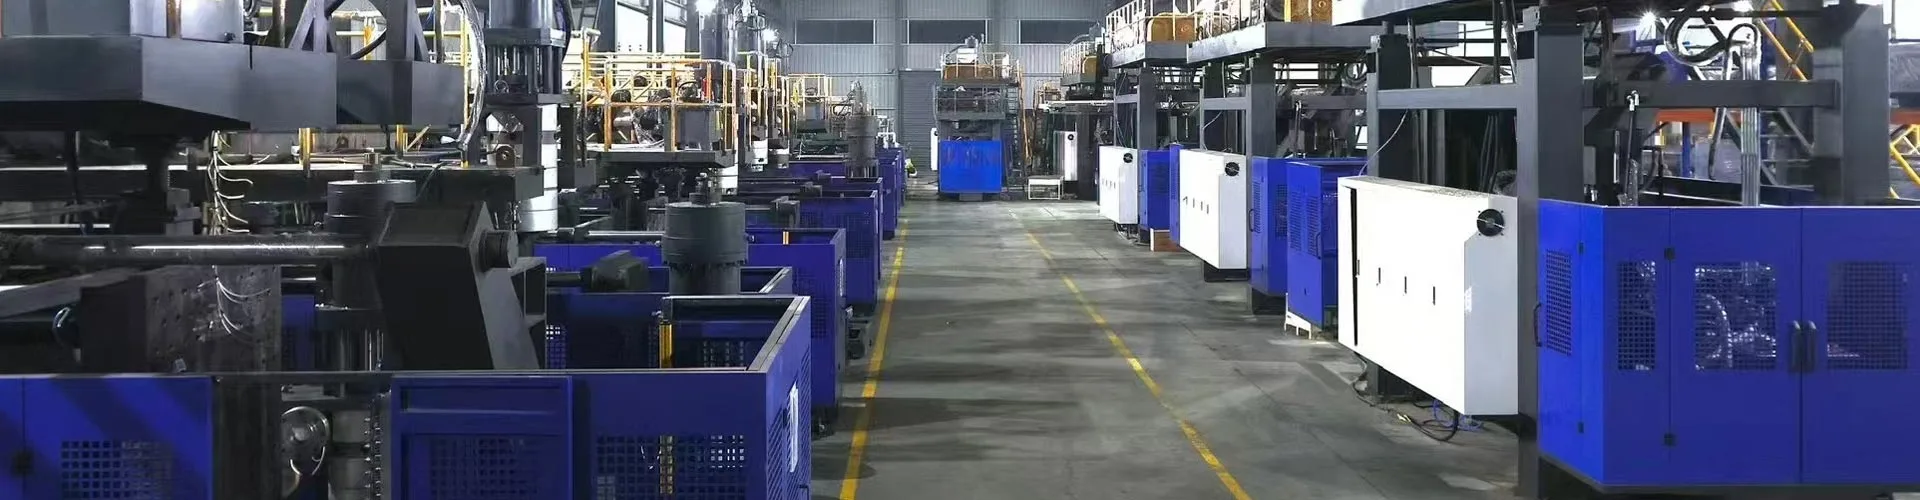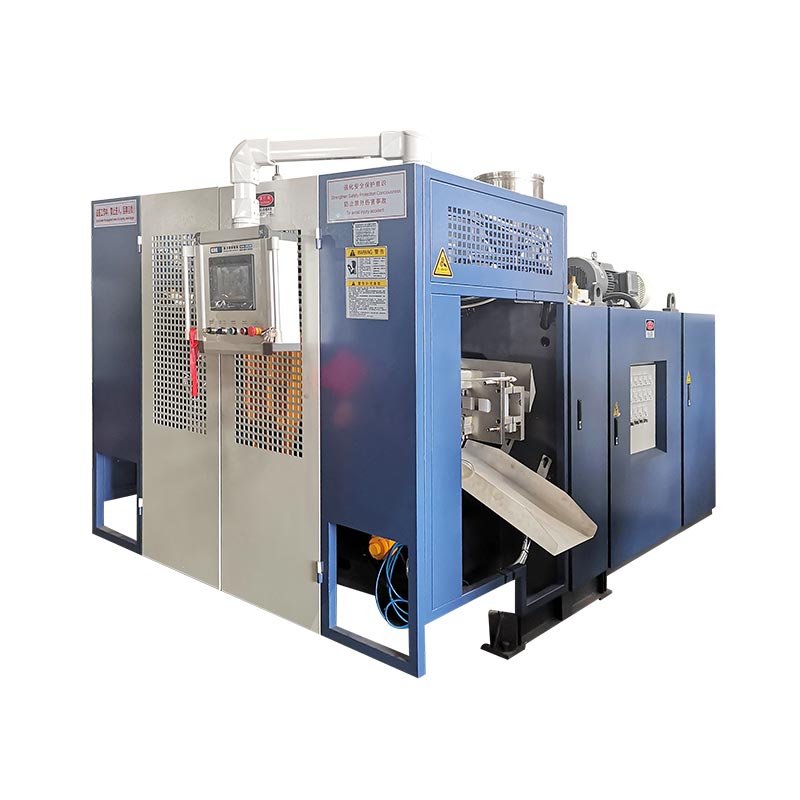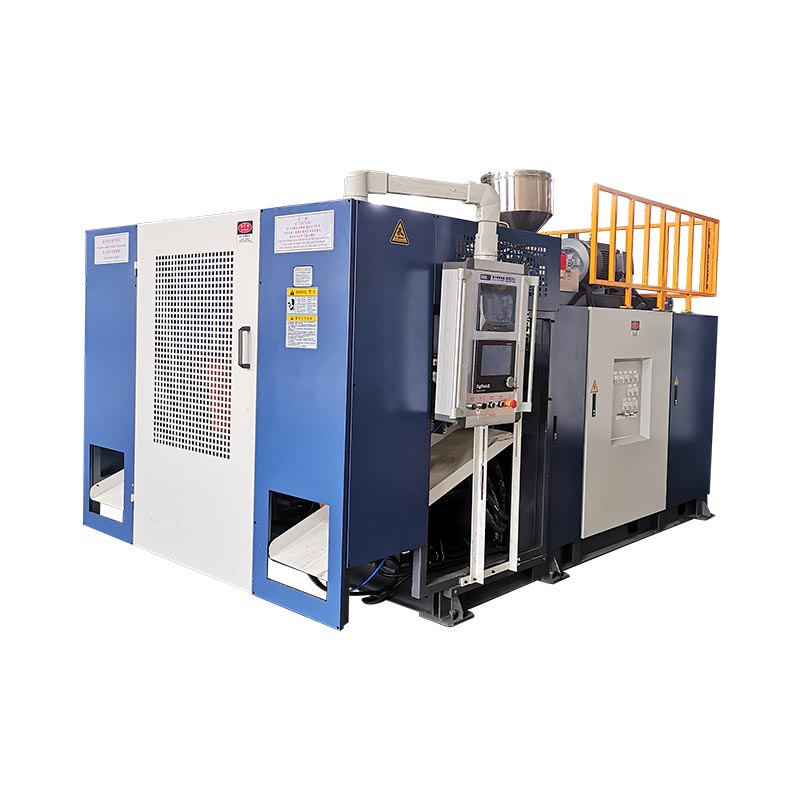
Үрлеу машинасын ауыстыру жаңа қалып, материал жолы, құрал, рецепт және төменгі ағынды орнату дұрыс анықталғанда және жаңа бөлік анықталған тексерулерден өткенде ғана аяқталады.Starting automatic cycles is an intermediate milestone, not proof of completion. Ең қауіпсіз және ең жылдам практикалық әдіс тоқтау алдында мүмкін болатынның барлығын дайындау, ашық жұмыс үшін қауіпті энергияны оқшаулау, функцияларды бақыланатын тәртіпте қалпына келтіру және қабылдау анықтамасы, ауысу жоғалуы, жауапты бекітуші және команда келесі өндірістік науқанды бақыланатын және қадағаланатын өндірістік базадан бастамас бұрын жазылған талап етілетін дәлелдемелермен бірге бақыланатын тәртіпте функцияларды қалпына келтіру болып табылады.

Терминологиялық ескерту:Өндіріс топтары бұл жұмысты экструзиялы үрлеу машинасын ауыстыру, үрлеу қалыпын ауыстыру, қалып ауыстыру, құралды ауыстыру, бөтелке сызығын өзгерту, үрлеу түсінің өзгеруі, үрлеумен қалыптау шайырын өзгерту немесе үрлеумен қалыптау рецептін өзгерту ретінде сипаттай алады. Бұл белгілер бір-біріне сәйкес келеді, бірақ олар әрқашан бірдей аумақты сипаттай бермейді. Жұмыс пакетінде нақты қандай физикалық, материалдық, цифрлық және төменгі ағындық элементтер өзгеретінін көрсету керек.
Ауыстыруды бақылайтын бес шешім
- Аяқтау нүктесін қабылданған бөлік және тұрақты өндіріс терезесі ретінде анықтаңыз.
- Әрбір өзгертілген элементті анықтаңыз: қалып, қалып құралдары, үрлеу пин, шайыр, түс, рецепт және төменгі ағынды жабдық.
- Тексеруді, кезеңді және құжаттаманы қауіпсіз жерде тоқтатылған машина терезесінің сыртына жылжытыңыз.
- Кез келген адам ашық қауіпті аймаққа кірмес бұрын сайттың рұқсат етілген қауіпті энергия процедурасын пайдаланыңыз.
- Келесі іске қосу бақыланатын бастапқы деңгейден басталуы үшін бекітілген орнатуды және дәлелдерді жазып алыңыз.
| Доменді өзгерту | Жаңа жұмысқа не сәйкес келуі керек | Дәлелдеуді қайта бастау | Әдеттегі жасырын тәуелділік |
|---|---|---|---|
| Қалып және интерфейстер | Түзету, монтаждау, салқындату, үрлеу/өзек және шығару қатынастарын дұрыс орнату | Басқарылатын қол қозғалысы және ағып кетпейтін қосылымдар | Шлангтың бағыты, сенсордың орналасуы немесе ағынның төменгі саңылауы |
| Өлім және паризондық құрал | Бекітілген құрал сәйкестендіру, механикалық позиция және калибрлеу | Пішінге арналған түзу, тұрақты паризон | Құрал файлы орнатылған жабдыққа сәйкес келмейді |
| Материал және түс | Дұрыс шайыр сыныбы, лот, мастер-бет және бекітілген қайта ұнтақтау ережесі | Таза, біртекті балқыма және қадағаланатын материалдың ауысуы | Ескі шайыр немесе түс өңдеу және балқыту жолдарында қалады |
| Рецепт және басқару элементтері | Орнатылған өнім пакеті үшін шығарылған рецепт нұсқасы | Команда мен нақты күй басқарылатын цикл арқылы келіседі | Ескі өнім құны сақталған рецепттен тыс сақталады |
| Бөлшектерді және сызықтарды қабылдау | Сызу, көру шегі, салмақ, қабырға, өлшемдер және функционалдық сынақтар | Анықталған дәйекті немесе уақытқа негізделген қабылдау терезесі | Триммер, ағып кетуді тексеру құралы, конвейер немесе орам бұрынғыдай ескі SKU пайдаланады |
Ауыстыру жаңа бөтелке мақұлданғанда ғана аяқталады
Өсімдіктер бұл сөзді жиі қолданадыауыстырубірнеше түрлі оқиғалар үшін. Жаңа қалып қысылған кезде бір жетекші сағатты тоқтатуы мүмкін. Бірінші автоматты цикл басталғанда, екіншісі оны тоқтатуы мүмкін. Сапа тексеруден өткен бірінші бөлік ретінде аяқталуы мүмкін, ал өндіріс қабылданған бөлшектердің тұрақты жұмысын қажет етуі мүмкін. Бұл анықтамалар әртүрлі сандарды шығарады, сондықтан бастапқы нүкте мен аяқталу нүктесі бекітілгенше ауысу уақытын салыстыру мағынасыз болады.
Экструзиялық үрлеу сызығы үшін пайдалы бастау нүктесі шығыс жұмыстың соңғы қабылданған бөлігі болып табылады. Пайдалы аяқтау нүктесі кіріс тапсырма үшін бірінші қабылданған өндіріс терезесі болып табылады. Зауыт сол терезені анықтауы керек. Бұл дәйекті бөліктердің белгіленген саны, тұрақты жағдайларда белгіленген уақыт немесе станциялар, қуыстар немесе саңылаулар арқылы сынама алу ережесі болуы мүмкін. Талап оператордың жадында емес, басқарылатын өнімге немесе процесс спецификациясына жатады.
Бұл анықтама тек пішінге арналған метрика жасыратын жұмысты көрсетеді. Кіріс өнімге басқа матрицаны немесе оқпанды, үрлеу түйреуішті, мойын құралын, өзек қозғалысын, паризон профилін, шайырды, түсті, қайта тегістеу ережесін, ағып кетуді тексеру бағдарламасы, кесу арматурасын, жапсырманы, конвейер бағыттағышын немесе орау үлгісін қажет етуі мүмкін. Физикалық қалып орнатылған болса да, материал мен рецепт ауысуы пластикалық бөтелке өндірісінің толық ауысуы болуы мүмкін.
Нәтижені төрт өлшемге бөліңіз: тоқтаған станок уақыты, бірінші құрастырылған бөлікке дейінгі уақыт, бірінші қабылданған бөлікке дейінгі уақыт және қабылданған өндіріс терезесіне дейінгі уақыт. Орнатудан бас тартуды және тазарту санын осы уақыттардан басқа жазыңыз. Бұл әрбір сан төмендейді деп уәде бермейді. Ол жоғалтуды көрсетеді және төменгі ағын желісі немесе сапа қақпасы бөлшектерді қабылдамай жатқанда, экструзиялы үрлеу машинасының сәтті ауысуы ретінде жылдам қайта іске қосуды хабарлауға жол бермейді.
Құрылғы тоқтамай тұрып жаңа өнім пакетін жоспарлаңыз
Ауыстыру шығыс тапсырма әлі орындалып жатқанда ақпаратты тексеру ретінде басталуы керек. Бөлшек сызбасын және қайта қарауды, шайыр деңгейін, мастер-батчты, рұқсат етілген қайта өңдеуді, бөлшектің мақсатты салмағын, маңызды өлшемдерді, қабырға қалыңдығының орындарын, көрнекі критерийлерді, функционалдық сынақтарды және күтілетін жинақты анықтайтын бір шығарылған жұмыс пакетін жасаңыз. Қалыпты, қалыптағы құралды, үрлеу пинін, кірістіруді, шығаруды және төменгі ағындағы арматураның сәйкестіктерін қосыңыз. Екі элементтің ортақ атауы болса, орнату тобы сыртқы түрі бойынша таңдамауы үшін тұрақты идентификаторларды немесе қайта қарау арқылы басқарылатын фотосуреттерді пайдаланыңыз.
Кинггл жарияладысату процесімашина шешімі таңдалмас бұрын сатып алушылардан өнімнің фотосуреттерін немесе сызбаларын, салмағын, өлшемін, материалын, қалыңдығын, өнімін және химиялық төзімділік қажеттіліктерін ұсынуды сұрайды. Бірдей кіріс санаттары кейінірек өзгертулер кезінде құнды болады, себебі олар машина орнатуын жасалуы тиіс бөлікпен байланыстырады. Өндіріс пакеті бастапқы сұранысқа қарағанда нақтырақ болуы керек және тек нақты машина, қалып және материал комбинациясы үшін бекітілген мәндерді қамтуы керек.
Келесі қалып пен тексерілген көмекші заттарды шығуға, қоршауға немесе материал ағынына кедергі жасамай, белгіленген аумақта орналастырыңыз. Көтеру нүктелерін және зауыттың көтеру жоспарын тексеріңіз, бірақ қалыптың номиналды өлшемінен көтеру мүмкіндігін есептемеңіз. Салқындату қосылымдарының, ауа қосылымдарының, сенсорлардың, кабельдердің және бекіткіштердің бар екенін және дұрыс анықталғанын тексеріңіз. Шығатын шайырға, өтпелі материалға және қабылданбаған бөлшектерге арналған таза материалды өңдеу жабдығын және бөлек контейнерлерді дайындаңыз. Егер желіде триммер, ағып кетуді тексеру құралы, таңбалауыш немесе конвейер болса, оның рецептін енгізіңіз және сол дайындық шолуында бөлшектерді өзгертіңіз.
Hold a short readiness decision before the final old part. Қалып орнатушы құрал-саймандар мен көтерудің дайындығын растайды, материалды өңдеу дұрыс партиялар мен таза маршрутты растайды, оператор рецептке қол жеткізуді растайды, техникалық қызмет көрсету кез келген жоспарланған жұмысты растайды, ал сапа үлгі жоспарын растайды. If a required item is missing, leave the outgoing job running when practical. Discovering the problem before the planned stop converts downtime into preparation time without taking a safety shortcut.
Қалыппен немесе құралмен жұмыс жасамас бұрын қауіпті энергияны бақылаңыз
Үрлеу қалыптарын өзгерту адамдарға қысқыш қозғалысына, қозғалатын білікшелерге, үрлеу ұштарына, кескіштерге, роботтарға, гидравликалық қысымға, пневматикалық қысымға, электр энергиясына, ыстық полимерге және қыздырылған құралға әсер етуі мүмкін. Қалыпты тоқтату түймесін басу қауіпті аймақта жұмыс істеу үшін қауіпсіз жағдайды орнатпайды. Жұмыс беруші қандай міндеттерге қызмет көрсету немесе техникалық қызмет көрсету екенін анықтауы, барлық қуат көздерін анықтауы және оқытылған және рұқсат етілген персонал арқылы сайттың машинаға арналған энергияны басқару процедурасын қолдануы керек.
Америка Құрама Штаттарының жұмыс орындары үшін,OSHA 29 CFR 1910.147күтпеген қуаттандыру, іске қосу немесе жинақталған энергияны босату қызметкерді жарақаттауы мүмкін қызмет көрсету және техникалық қызмет көрсету мәселелерін қарастырады. Ол энергияны басқару бағдарламасын, қажет болған жағдайда құжатталған процедураларды, оқытуды және мерзімді тексеруді қажет етеді.OSHA 29 CFR 1910.212машинаны қорғаудың жалпы талаптарын қамтамасыз етеді. Америка Құрама Штаттарынан тыс зауыттар олардың орналасқан жерінде қолданылатын заңдарды, стандарттарды және жұмыс беруші процедураларын орындауы керек.
Өзгерістер жоспары тестілеу немесе орналасу үшін уақытша энергияны қажет ететін тапсырмаларды да шешуі керек. Бұл импровизацияға рұқсат емес. Жауапты жұмыс беруші құралдар мен адамдарды тазалаудың, тек қажетті энергияны қалпына келтірудің, сынақты орындаудың, қажет болған жағдайда қайта қуатсыздандырудың және ашық жұмыс басталғанға дейін бақылауды қайта қолданудың сәйкес реттілігін анықтауы керек. Жеңіл перде, құлыпталған есік немесе апаттық аялдама қалыпты жұмысты қорғай алады, бірақ оны қауіпті энергияға қатысты қолданылатын процедураны алмастыра алмау керек.
Жабдықты адамдар сияқты мұқият қорғаңыз. Kinggle қонақтаавтоматты үрлеу машинасын пайдалану жөніндегі нұсқаулықүрлеу шрифті қозғалысы қалыпты ашық күймен үйлестірілуі керек екенін ескертеді және платформа мен матрицаны орналастыру функцияларын сипаттайды. Нақты интерфейс және қауіпсіз қозғалыс логикасы үлгіге, опцияларға және бағдарламалық құрал нұсқасына байланысты өзгереді. Сондықтан орнату тобы аспалы қалып немесе ашық аспап болған кезде оларды табудың орнына тоқтау алдында машинаға арналған рұқсат етілген қозғалыстарды анықтауы керек.
Қалып, материал және басқару элементтері бойынша бір басқарылатын тізбекті іске қосыңыз
Келесі сегіз сатылы реттілік әмбебап механикалық процедура емес, басқару ағыны ретінде әдейі жазылған. Зеңді жоюдың егжей-тегжейлі қадамдары, бекіткіш мәндері, шланг әдісі, құрал-жабдықтың температуралық шектеулері және сынақ қозғалыстары нақты машинадан, қалып пен зауыт нұсқауларынан алынуы керек. Жалпы тізбектің құндылығы мынада, ол операцияларды, құрал-саймандарды, техникалық қызмет көрсетуді, материалдар мен сапаны бірдей тапсыру нүктелерін береді.
-
Шығатын жұмысты босатыңыз.Соңғы қабылданған ескі бөлікті анықтаңыз, қажетті процесс жазбасын сақтаңыз және шығыс шайырды, жапсырмаларды және процестегі жұмысты салыстырыңыз. Зауыттың бақылау жоспары қажет болса, бекітілген үлгіні сақтаңыз.
-
Бекітілген күйде тоқтаңыз.Құрылғы мен шайырды өшіру нұсқауларын орындаңыз. Қалыпты үзіліс шайырды ауыстыруға жарамды деп есептемей, бункерде, экструдерде, бастиекте немесе аккумуляторда қалған ыстық орын мен материалды есепке алыңыз.
-
Ашық жұмыс үшін оқшаулау.Уәкілетті қызметкерлер учаскенің қауіпті-энергетикалық және көтеру процедураларын қолданады. Белгіленген қауіпті аймаққа кез келген адам кірмес бұрын оқшаулауды және сақталған гидравликалық, пневматикалық, гравитациялық және жылу энергиясының мекенжайын тексеріңіз.
-
Шығыс құрамдастарды алып тастаңыз және қорғаңыз.Қалып пен байланысты құралды олардың басқарылатын нұсқаулары бойынша ажыратыңыз, көтеріңіз және сақтаңыз. Таза қосылымдарды жабыңыз немесе қорғаңыз және оны келесі іске өткізудің орнына зақымдануды, ағып кетуді немесе қалыпты тозуды жазып алыңыз.
-
Жалпы интерфейстерді тексеріңіз.Орнату беттерін, туралау мүмкіндіктерін, салқындату және ауа қосылымдарын, сенсорларды, кабельдерді және қол жетімді қорғалатын аймақты тексеріңіз. Жасырын интерфейс мәселесі жаңа қалыпқа түсіп, рецепт қатесі сияқты көрінуі мүмкін.
-
Тексерілген кіріс бумасын орнатыңыз.Физикалық идентификаторларды шығарылған жұмыс пакетіне сәйкестендіріңіз. Қысу, қызу және қозғалыс қаупін болдырмау үшін қосылымдарды бағыттаңыз, содан кейін көрсетілген орнату және қосылым тексерулерін аяқтаңыз.
-
Функцияларды авторизация арқылы қалпына келтіріңіз.Персонал мен құралдарды тазалаңыз, қорғаныштарды қайта орнатыңыз, бекітілген қайта қуаттандыру процесін орындаңыз және бақыланатын жағдайларда рұқсат етілген қол қозғалыстарын дәлелдеңіз. Пәрмен, кері байланыс және физикалық қозғалыс келісетінін растаңыз.
-
Материалды таныстырыңыз және өнімді квалификациялаңыз.Бекітілген шайырды немесе түсті ауыстыруды аяқтаңыз, босатылған рецептті жүктеңіз, диагностикалық бөліктерді қалыптастырыңыз, дәлелденген себептерді бір уақытта түзетіңіз және белгіленген қабылдау терезесі өткеннен кейін ғана өнімді босатыңыз.
Сахна иесі әрбір тапсыруға қол қоюы немесе цифрлық түрде растауы керек. Бұл кішігірім басқару салқындату қосылмаған кезде «қалыпты дайын» немесе бір қосалқы құрылғы бұрынғы SKU-ны әлі ұстаған кезде «рецепт жүктелді» сияқты түсініксіз мәлімдемелердің алдын алады. Ол сондай-ақ уақыттың қай жерде жоғалғанын көрсетеді: авторизацияны күту, жабдықты табу, интерфейсті түзету, ескі түсті тазалау, паризонды тұрақтандыру немесе сапа сынамасын қайталау.
Құрал қатынасы туралы толығырақ ақпарат алу үшін Kinggle's пайдаланыңызэкструзиялы үрлеу қалыптарын жобалау нұсқаулығы. Тоқтатылған машинадан өндіріске бақыланатын қайтару үшін пайдаланыңызүрлеу машинасын іске қосуды бақылау парағы. Бұл мақалалар жеке кезеңдерді кеңейтеді; бұл ауысу беті бір бекітілген жұмыстан келесіге ауыспалы функционалды көшіруге ие.
Шайыр мен түстің өзгеруін материал жолының шешімі ретінде қарастырыңыз
Келесі қап бункерге жеткенде үрлеу материалын өзгерту аяқталмайды. Шығатын шайыр немесе түс тасымалдау желілерінде, тиегіштерде, бункерлерде, араластырғыштарда, беру құбырларында, бұранда мен бөшкеде, адаптерлерде, экструзия бастиегінде, аккумулятордың ағынының жолдарында және штамптың құралында қалуы мүмкін. Өтпелі жоспар осы томдардың қайсысы қамтылатынын және аралас немесе түссіз материалдың қай жерде жиналатынын анықтауы керек. Сондай-ақ, өтпелі материалды қалпына келтіруге болатынын, карантинге жатқызылуын немесе зауыттың материалдық ережелеріне сәйкес кәдеге жарату керектігін көрсетуі керек.
Шайыр жеткізушісінің мақұлдаған өшіру, іске қосу және тазарту нұсқауларын, сондай-ақ машина нұсқауларын орындаңыз. Әмбебап тазалау материалы, температурасы немесе мөлшері әрбір полимер, бояғыш және экструзия жүйесі үшін жұмыс істейді деп ойламаңыз. Табиғи материалдан күңгірт материалға ауысу қараңғыдан табиғиға дейін басқа көріну мәселесін тудырады. Бір полимердің сорттары арасындағы өзгеріс әлі де балқыма күшін, ісінуді, салқындауды және паризондық мінез-құлықты өзгертуі мүмкін. Полимерлі отбасылар арасындағы өзгеріс неғұрлым нақты үйлесімділік пен деградацияны тексеруді қажет етуі мүмкін. КинглдікіHDPE қарсы PP үрлейтін қалыптау нұсқаулығыматериалдың атауын жай ауыстыру ретінде қарастырудың орнына, бөлікті, процесті және валидация пакетін неліктен қайта қарау керектігін түсіндіреді.
Лионделл Баселлдікіүрлеумен қалыптау ақауларын жою жөніндегі нұсқаулықпішінді сызықтардың, жолақтардың, түссіз бөлшектер мен тесіктердің көзі ретінде сыртқы ластануды және деградацияланған шайырды анықтайды. Ол материалды өңдеуге, ластанған қайта өңдеуге, шайырлар арасындағы нашар тазартуға және ықтимал үлескерлер ретінде нашар өшіруге немесе іске қосу тәжірибесіне ерекше назар аударады. Бұл Kinggle жұмысының орнату нүктелері емес, диагностикалық қатынастар.
Тасымалдауға оң материалды сәйкестендіруді жасаңыз. Шайыр жеткізушіні, сортты, топты, мастер-батчты, қатынасты, қайта ұнтақтау көзін және жаңа қоспаның беру жүйесіне енген уақытын жазыңыз. Қажет болса, үлгілері сақталған белгілерді немесе штрих-код жазбаларын сақтаңыз. Алғашқы жаңа бөліктерде қара дақтар, жолақтар немесе түс ауысуы көрсетілсе, уақыт белгісі мен материал жолы жазбасы ластанудан немесе тозудан болжамды өтуді ажыратуға көмектеседі. Theэкструзиямен үрлеп қалыптау ақаулары бойынша нұсқаулықкеңірек симптом-дәлел матрицасын береді.
Ескі өнімнің болжамдарын импорттамастан рецептті қалпына келтіріңіз
Сақталған рецепт оның идентификациясы мен ауқымы анық болғанда ғана пайдалы болады. Кіріс жазбасында өнімді қайта қарау, қалып пен құрал комбинациясы, шайырдың сорты, тиісті контроллер файлы, мақұлдау күйі және соңғы тексерілген күні көрсетілуі керек. Қол жеткізу құқықтары шығарылған өндіріс рецептерін әзірлеу сынақтарынан ажыратуы керек. Файлды жүктемес бұрын оператор аппараттық құралдың дұрыстығын дәлелдеу ретінде рецепт атауын пайдаланбай, физикалық машина күйінің файлға сәйкес келетінін растауы керек.
Рецепт ауқымын жүйелер бойынша бөлуге болады. Негізгі HMI ашық және жабық позицияларды, қозғалыс жылдамдығын, кідірістерді, соққы уақытын, салқындату уақытын, шығару логикасын және функция таңдауларын қамтуы мүмкін. Бөлек қабырға қалыңдығы контроллері түсіру немесе цикл туралы ақпаратты, аралық мәндерді және паризон профилін сақтай алады. Төменгі жабдықта кесу, ағып кетуді тексеру немесе конвейер параметрлері сақталуы мүмкін. Kinggle қонақтаMoog DigiPack III нұсқаулығысақталған контейнер файлдары бағдарламаланған паризон профилі мен құралды калибрлеу туралы ақпаратты қамтуы мүмкін екенін түсіндіреді. Сондай-ақ, ол бір контейнерден екіншісіне ауысқан кезде құралды дәл калибрлеу маңызды екенін айтады.
Бұл дәлел маңызды ережені қолдайды: бағдарламалық құрал файлын жұмыс істеу үшін калибрленген құралдан ажыратпаңыз. Дәл сол контроллер нұсқаулығында қалыптың өзгеруі сонымен қатар саңылаулардағы құралды өзгертуді қажет етуі мүмкін екенін ескертеді. Бір қалыппен, оправкамен және калибрлеумен қабылданған контейнерді шығарған файл сол элементтер өзгергеннен кейін автоматты түрде жарамсыз. Зауыт негізгі параметрлерді бекіткен болса, жүктелген түзетуді шығарылған жазбамен салыстырыңыз және кез келген әдейі айырмашылықты құжаттаңыз. Бірінші бөліктерді баптау кезінде шеберді қайта жазбаңыз.
Құрылғыға арналған процедура рұқсат еткен қозғалыстарды ғана дәлелдеу үшін қолмен немесе орнату режимін пайдаланыңыз. Автоматты айналдырудан бұрын қалып саңылауын, үрлеу түйреуіштерінің немесе өзектердің арақатынасын, қалып басы мен білікшенің орнын, шығару жолын, қорғағыштарды және кері байланысты тексеріңіз. Kinggle пайдалану нұсқаулығы қол функцияларын сипаттайды және үрлеу пин қозғалысын ашық қалыппен үйлестіру керектігін ескертеді. Интерфейстер мен қосымша функциялар әртүрлі болғандықтан,HMI параметрлері және дабыл нұсқаулығыалмастырғыш ретінде пайдаланбай, дәл машина нұсқаулығымен бірге оқу керек.
Реттеу басталған кезде, бір басқарылатын айнымалыны белгілі бір себеппен өзгертіңіз, ескі және жаңа мәндерді жазып алыңыз және оны бағалаудан бұрын процестің жауабын күтіңіз. Паризонның таралуы, бөлік салмағы, экструзия тәртібі, салқындату және қалып орны өзара әрекеттеседі. Theparison бағдарламалау нұсқаулығытек сыртқы түрі бойынша тегістеу нүктелерінің орнына профильді өлшенген қабырға орындарымен қалай қосу керектігін түсіндіреді.
Ауыстыру сәттілігін өлшемес бұрын бірінші бөліктерді растаңыз
Бірінші жабық бөлік тек бір сұраққа жауап береді: сызық бір нәрсені құра алады. Бұл бөліктің сызбаға, функционалдық немесе технологиялық талаптарға сәйкес келетінін дәлелдемейді. Ерте кесектерді диагностикалық үлгілер ретінде қарастырыңыз. Оларды дәйектілік, уақыт, станция, қуыс немесе сәйкесінше розетка бойынша белгілеңіз. Процестің жақындауын, жылжып бара жатқанын немесе бір жаққа тән ақауды қайталауын көру үшін оларды жеткілікті ұзақ тәртіпте ұстаңыз.
Сәйкестік пен өрескел күйден бастаңыз. Confirm the correct part and revision, resin and color, neck or interface geometry, complete formation, trimming route and obvious damage. Then apply the controlled plan for part weight, wall distribution, critical dimensions, appearance and required functional tests. Leak, drop, pressure, load, chemical-resistance or fit tests are product-specific; include only those required by the buyer's drawing, standard or validation plan. Do not invent a universal tolerance or sample count.
Қабылдау үлгісі нақты өндірісті көрсетуі керек. Қос станциялы машинада екі жағынан да үлгі алыңыз. Көп басты немесе көп қуысты орнатуда бастың немесе қуыстың сәйкестігін сақтаңыз, осылайша орташа бір сәтсіз шығысты жасыра алмайды. Төменгі ағынды қайшы немесе ағып кетуді тексеру құралы сатылатын бөлік процесінің бөлігі болса, бұл жабдықты да талап етіңіз. Қалыптан өтетін, бірақ кесілгеннен кейін істен шыққан бөтелке қабылданған өндіріс нәтижесі болып табылмайды. Theзауыттық қабылдау сынақ нұсқаулығыөнімді, процесті және сынақ дәлелдерін жөнелту алдында қалай байланыстыруға болатындығын көрсетеді; бірдей қадағалау принципі өндірісті ауыстыру кезінде қолданылады.
Күзетшілер, кері байланыс, коммуналдық қызметтер, қолмен қозғалыстар және материал ағыны бекітілген орнатумен келіседі.
Анықталған үлгілер қолданылатын сызба, көрнекі, өлшемдік, қабырғалық және функционалдық талаптардан өтеді.
Зауыттың анықталған дәйекті немесе уақытқа негізделген өндіріс терезесі барлық тиісті нәтижелер бойынша өтеді.
Желіні зауыттың тағайындалған органы арқылы ғана босатыңыз. Қабылданған үлгілерді және оларды жасаған рецептті қайта қарауды жазыңыз. Егер процесс бекітілген терезеге өзінің білікті ауқымынан шықпай жете алмаса, кеңейту параметрлерін тоқтатыңыз және құрал-саймандарды, утилиталарды, материалды, машина жағдайын немесе процестің бастапқы дизайнын зерттеңіз. Кинглдікіутилиталарға қойылатын талаптар жөніндегі нұсқаулықмашина орнату мәселесін тұрақсыз ауадан, судан немесе электр желісінен ажыратуға көмектеседі.
Дайындықты аялдамадан тыс жылжыту арқылы ауыстыру уақытын қысқартыңыз
Ең қауіпсіз мүмкіндік әдетте кілтпен жұмысты жылдамдату емес. Бұл тоқтатылған терезенің ішінде болмауы керек жұмысты жояды. Жазылған ауыстыруды қарап шығыңыз және әрбір кідірісті жіктеңіз: қалыпты күту, қайта қарауды растау, шлангты табу, материал контейнерін тазалау, файлды жүктеп алу, сынақ құрылғысын табу, сапаны күту немесе зақымдалған қосылымды түзету. Бұл тапсырмалардың көпшілігін соңғы қабылданған ескі бөлікке дейін орындауға немесе тексеруге болады, егер дайындық өндіріске немесе күзетуге кедергі жасамаса.
Әрбір қайталанатын өнім тобы үшін іске қосуға дайын жинақ жасаңыз. Ол тексерілген қосылым карталарын, қорғалған бекіткіштерді, таңбаланған шлангтарды, сенсорлық кронштейндерді, бекітілген рецепт анықтамаларын, үлгі жоспарларын және төменгі ағынды өзгерту бөліктерін қамтуы мүмкін. Дүкен ортасынан аман болатын визуалды идентификацияны пайдаланыңыз. Қалыптарды және құрал-саймандарды көтеру нүктелері мен қосылым беттері қолжетімді және қорғалатындай етіп сақтаңыз. Жинақ іздеу мен түсіндіруді азайтуы керек; ол бақыланатын элемент жоқ кезде ауыстыруды ешқашан көтермелемауы керек.
Интерфейстерді инженерлік тексеруден кейін ғана стандарттаңыз. Тұрақты шланг орындары, қосқышты анықтау, орнату сілтемелері және рецепт атаулары шешім қабылдау уақытын қысқартуы мүмкін, бірақ олар қысымға, температураға, ағынға, қозғалысқа және қауіпсіздік талаптарына сәйкес келуі керек. Жылдам өзгерту мүмкіндігі қарастырылса, оң құлыптау, кері байланыс, ағып кету, техникалық қызмет көрсету, қателерді тексеру және тораптың тәуекелін бағалауды қамтитын толық жүйені бағалаңыз. Жылдамдық жобасын құжатсыз аппараттық модификацияға айналдырмаңыз.
Бір уақытта бір жақсартуды таңдау үшін ауыстыру жазбасын пайдаланыңыз. Түсті тазарту басым болса, материалды бағыттау мен бекітілген тазалау стратегиясын зерттеңіз. Егер туралау басым болса, сақтауды, орналасу мүмкіндіктерін және қалып күйін тексеріңіз. Бірінші бөлікті баптау басым болса, аудит рецептін басқару, құралды калибрлеу және процесс дәлелдері. Сапаны күту басым болса, алдын ала калибрленген өлшегіштерді реттеңіз және тапсырманы кім босататынын анықтаңыз. Мақсат - рекордтық құрғақ өзгеріс, содан кейін сынықтар емес, қайталанатын бірінші қабылданған өндіріс терезесі.
Техникалық қызмет көрсету жұмыстары да нақты жоспарлануы керек. Ауыстыру тексерулерге қолжетімділікті қамтамасыз ете алады, бірақ тапсырмаларды біріктіру ауқымды, адамдарды және энергияны басқару қажеттіліктерін өзгертеді. пайдаланыңызпрофилактикалық қызмет көрсетуді тексеру тізіміжоспарланған араласуға не жататынын шешу. Қайталанатын жабдық ақаулары көрінуі үшін техникалық қызмет көрсету нәтижелерін өнімді орнату өзгерістерінен бөлек ұстаңыз.
Келесі іске қосуды жеңілдететін ауыстыру жазбасын жасаңыз
Пайдалы жазба аяқтау үшін жеткілікті қысқа және жүгіруді қайта құру үшін жеткілікті нақты. Сәйкестендіруден бастаңыз: күні мен уақыты, машина, шығыс және кіріс өнім түзетулері, қалып пен құрал идентификаторлары, материал сорттары мен лоттары, рецептті түзетулер, топ мүшелері және шығару өкілеттігі. Бұрын анықталған төрт уақыт нүктесін, сонымен қатар тазарту материалының мөлшерін немесе салмағын, орнатуды қабылдамауды және ұсталған өнімді қосыңыз. Егер зауыт бір алқапты сенімді түрде өлшей алмаса, оны бағалаудың орнына қолжетімсіз деп белгілеңіз.
Ерекшеліктерді бақыланатын тілде жазыңыз. «В» қалып тізбегінен салқындату ағынын көрсетпеді» «су мәселесіне» қарағанда пайдалырақ. "14-рецепт файлы жүктелді; SKU X-де төмен ағынды сынаушы қалды" тапсыру сәтсіздігін анықтайды. Күтпеген тозуды, ағып кетуді, зақымдалған қосқыштарды немесе қайталанатын бөлік ақауларын сәйкес сәйкестендіру белгісімен суретке түсіріңіз. Түзету жұмысын оператордың түсініктемесінде көмудің орнына техникалық қызмет көрсету немесе сәйкессіздік жүйесімен байланыстырыңыз.
| Жазба блогы | Минималды пайдалы өрістер | Сұрақ келесі жолы жауап береді |
|---|---|---|
| Жұмыс идентификациясы | Машина, бұйым, қалып, құрал-сайман, материал және рецептті қайта қарау | Физикалық және сандық пакет сәйкес келді ме? |
| Уақыт | Соңғы қабылданған ескі бөлік, бірінші қалыптасқан жаңа бөлік, бірінші қабылданған бөлік, тұрақты терезе шығару | Тоқтатылған интервал қай жерде біліктілік уақытына айналды? |
| Жоғалту | Саны, орнату қабылдамайды, ұсталған өнім мен жұмыс күшін рөл бойынша тазартыңыз | Қысқа аялдама шығынды басқа жерге жылжытты ма? |
| Кешіктіру коды | Күту, іздеу, жөндеу, тазалау, баптау, тестілеу немесе авторизациялау | Қандай дайындық немесе жүйе мәселесін жақсарту керек? |
| Қабылдау | Үлгі идентификаторлары, өлшемдер, сынақтар, бекіту және соңғы рецептті қайта қарау | Желінің босатылғанын қандай дәлелдер дәлелдейді? |
| Ерекшелік | Бақыланатын мәселе, иесі, шектеу және байланысты әрекет | Бірдей жұмыс қайтарылғанға дейін нені түзету керек? |
Бір жақсы іске сенбей, өнім тобы бойынша қайталанатын өзгерістерді қарап шығыңыз. Әрбір уақыт кезеңінің медианасы мен таралуын, қайталанатын ерекшеліктерді және қайталанатын қалдық режимдерін іздеңіз. Бір ғана әдеттен тыс жылдам оқиға тексеруді өткізіп жіберуі, мінсіз жағдайларды пайдалануы немесе басқа қабылдау анықтамасын пайдаланған болуы мүмкін. Деректердің мақсаты - стандартты және дайындықты жақсарту, операторларды қауіпсіздік шараларын айналып өтуге мәжбүрлеу емес.

Жазбаны ағымдағы бекітілген негізгі сызықпен және келесі әрекетпен жабыңыз. Егер өзгерту жақсырақ орнатуды тудырса, шеберді жаңарту алдында қайта қаралған мәндерді зауыттың бекіту процесі арқылы бағыттаңыз. Егер ол дизайн мәселесіне тап болса, инженерлік оны жапқанша уақытша қоршауды көрінетін етіп сақтаңыз. Бұл пән үрлеу машинасының әрбір ауысуын басқа оқшауланған ауысым оқиғасынан гөрі пайдалы дәлелге айналдырады.
Үрлеуді ауыстыру туралы жиі қойылатын сұрақтар
Үрлеу машинасын ауыстыруға не кіреді?
Толық ауыстыруға қалып, қалып пен оправка, үрлеу түйреуіш, өзек немесе кірістіру, шайыр, мастер-бет, қайта ұнтақтау ережесі, HMI рецепті, қабырға қалыңдығы профилі, алу, қайшы, ағып кетуді тексеру құралы, конвейер бағыттағыштары, жапсырмалар және қаптамалар кіреді. Нақты ауқым шығыс және кіріс өнім пакеттері арасындағы айырмашылықтарға байланысты. Аялдама алдында сол айырмашылықтарды анықтаңыз. Тізімде тек қалып болса, команда ескі материал бағытымен, контроллер файлымен немесе төменгі ағын параметрімен қайта бастауы мүмкін.
Ауыстыру уақыты қашан басталып, қашан аяқталуы керек?
Тәжірибелік анықтама шығыс жұмыстың соңғы қабылданған бөлігінен басталып, кіріс жұмысы үшін бірінші қабылданған өндіріс терезесінде аяқталады. Сондай-ақ бірінші қалыптасқан бөлік пен бірінші қабылданған бөліктің аралық уақыттарын жазыңыз. Зауыт барлық сәйкес станциялар, қуыстар немесе бастар бойынша дәйекті бөліктердің көрсетілген саны немесе уақытқа негізделген үлгі сияқты өндіріс терезесін анықтауы керек. Бірдей анықтаманы пайдалану болашақ салыстыруларды мағыналы етеді.
Зауыт үрлеу қалыптарын өзгерту уақытын қауіпсіз түрде қалай қысқарта алады?
Сәйкестендіруді, кезеңді бөлуді, тазалауды, рецептті тексеруді, калибрді дайындауды және сапаны жоспарлауды осы әрекеттерді өндіріске кедергісіз орындауға болатын тоқтатылған аралықтан тыс жылжытыңыз. Label interfaces, protect storage, prepare job-specific kits and assign owners for each handoff. Analyze waiting and correction time separately from physical mold work. Қажетті тексерулерден өткенге дейін күзетшілерді айналып өту, қауіпті-энергетикалық басқару элементтерін өткізіп жіберу, рейтингі жоқ жүк көтеру жабдықтарын пайдалану немесе бөлшектерді қабылдау арқылы уақытты қысқартпаңыз.
Сақталған рецептті жүктеу орнатуды аяқтайды ма?
Жоқ. Сақталған рецепт орнатылған қалыпқа, штампқа, үрлеуге, материалға және өнімді қайта қарауға сәйкес келуі керек. Кейбір параметрлер бөлек паризондық контроллерде немесе төменгі ағынды құрылғыда да болуы мүмкін. Толық файлдар жинағын растаңыз, рұқсат етілген қол қозғалыстарын дәлелдеңіз және машинаның нақты әрекетін шығарылған бастапқы сызықпен салыстырыңыз. Moog's DigiPack III нұсқаулығы сақталған контейнер файлдарын паризон-профиль және аралық құралдар калибрлеу ақпаратымен байланыстырады, сондықтан аппараттық құрал сәйкестігі мен файл идентификациясы байланысты болып қалуы керек.
Неліктен материал өзгергеннен кейін қара дақтар немесе түсті жолақтар пайда болады?
Ықтимал себептерге өңдеу немесе балқыту жолында қалған ескі материал, ластанған шайыр немесе қайта ұнтақтау, тоқырау аймағынан босатылған тозған шайыр, түстердің біркелкі емес араласуы, қыздырғыштың ақаулары немесе жарамсыз өшіру және тазалау жатады. Preserve the resin and transition record before changing settings. Бекітілген машинаны және шайыр жеткізуші процедураны орындаңыз, материал жолын тексеріңіз және ақаудың кездейсоқ немесе паризонның айналасында бекітілгенін жіктеңіз. Do not assume that one universal purge method is safe for every resin and head.
Кингглге күрделі ауыстыру туралы қандай ақпаратты жіберу керек?
Машинаға және контроллерге сәйкестендіруді, шығыс және кіріс өнім сызбаларын, қалып пен құрал идентификаторларын, шайыр сорттары мен лоттарын, мастер-партия және қайта өңдеу мәліметтерін, рецептті түзетулерді, дабыл тарихын, қызметтік көрсеткіштерді, ауыстыру уақыт кестесін, белгіленген үлгі фотосуреттерін және өлшенген ақаулық деректерін жіберіңіз. Бейнені қауіпті аймаққа кірмей түсіру мүмкін болғанда ғана қосыңыз. Specific evidence lets the discussion separate a material-path, tooling, control, utility or part-design problem more efficiently.
Құрылғыны өнім орамының айналасында жоспарлаңыз
Жаңа қалып, жаңа материал немесе қайталанатын ауыстыру мәселесі үшін нақты бөлік сызбасын, шайырды, мақсатты сынақтарды, қалып пен құрал бөлшектерін, ағымдағы машина ақпаратын және байқалған ауыстыру жазбасын жіберіңіз. Kinggle бір дәлелдер жиынтығынан станокты, құрал-саймандарды, басқару элементтерін және өндіріс талаптарын талқылай алады.
Жоба туралы ақпаратты жіберіңізТексерілген дереккөздер және дәлелдеу әдісі
Бірінші тараптың Kinggle беттері мен Kinggle-де орналасқан нұсқаулықтар машина интерфейсі, жоба енгізу және оқыту ауқымы туралы мәлімдемелер үшін пайдаланылды. Контроллер өндірушісінің нұсқаулығы сақталған файл және құрал-калибрлеу қатынастары үшін пайдаланылды. Ресми шайыр өндіруші нұсқаулығы материалдың ластануы және деградация жолдары үшін пайдаланылды. OSHA ережелері Америка Құрама Штаттарының қауіпсіздік шекарасын сипаттау үшін ғана қолданылды. Төменде ешбір дереккөз әмбебап рецепт ретінде ұсынылмайды.
- Kinggle басқаратын автоматты үрлеу машиналарын пайдалану жөніндегі нұсқаулық, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- Moog DigiPack III Parison қабырғасының қалыңдығын бақылаушы нұсқаулығы, MRJ06301, Kinggle басқаратын, 2026 жылдың 8 қыркүйегінде қолжетімді.
- Kinggle сату процесіжәнеСатудан кейінгі қызмет көрсету, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- LyondellBasell, үрлеу мәселелерін қалай шешуге болады, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- OSHA 29 CFR 1910.147, Қауіпті энергияны бақылау, 2026 жылдың 8 қыркүйегінде қол жеткізілді.
- OSHA 29 CFR 1910.212, Барлық машиналарға қойылатын жалпы талаптар, 2026 жылдың 8 қыркүйегінде қол жеткізілді.